Perfilado en 16–18 estaciones en la fabricación de bandejas portacables

De la bobina a la bandeja portacables: el flujo de la línea
En la línea de bandejas portacables de YILSA, la chapa en bobina pasa por estas máquinas: desbobinador → punzonado Rotary Punch → enderezado y alimentación → guillotina → perfilado. La línea produce a 24 metros por minuto y la maneja un solo operario formado.
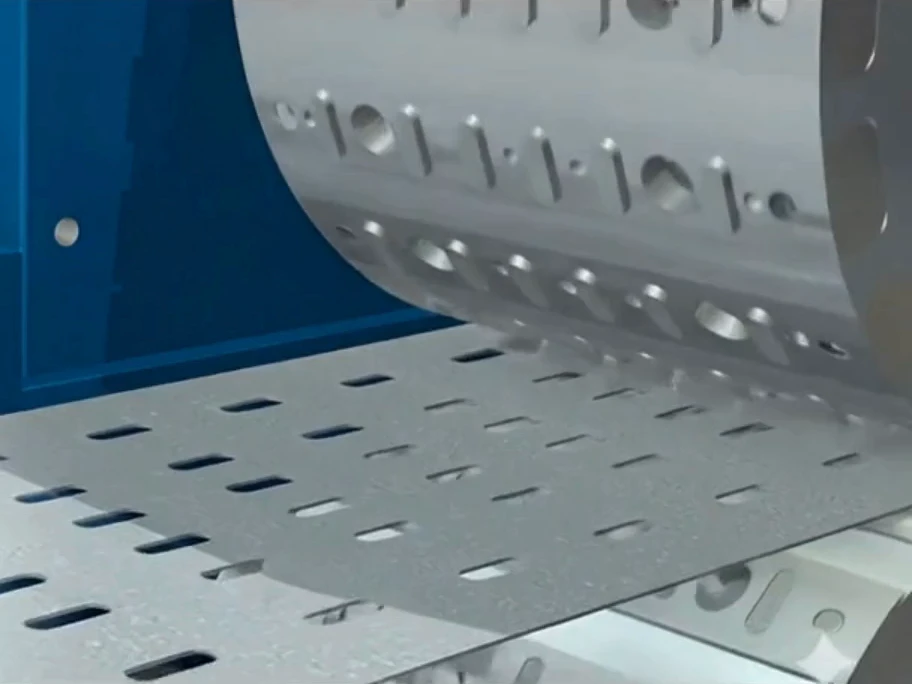
Punzonado continuo con Rotary Punch
La chapa de 0,7–2,0 mm se punzona mientras atraviesa sin detenerse la máquina Rotary Punch. El agujero estándar es un ovalado de 7 × 18 mm con paso de 50 mm en horizontal y 25 mm en vertical. Tras la enderezadora alimentadora, la chapa perforada se corta a medida con la guillotina. La longitud se ajusta en múltiplos de 50 mm: 2400 mm de serie, también 2500 y 3000 mm.
Plegado progresivo en 16–18 estaciones
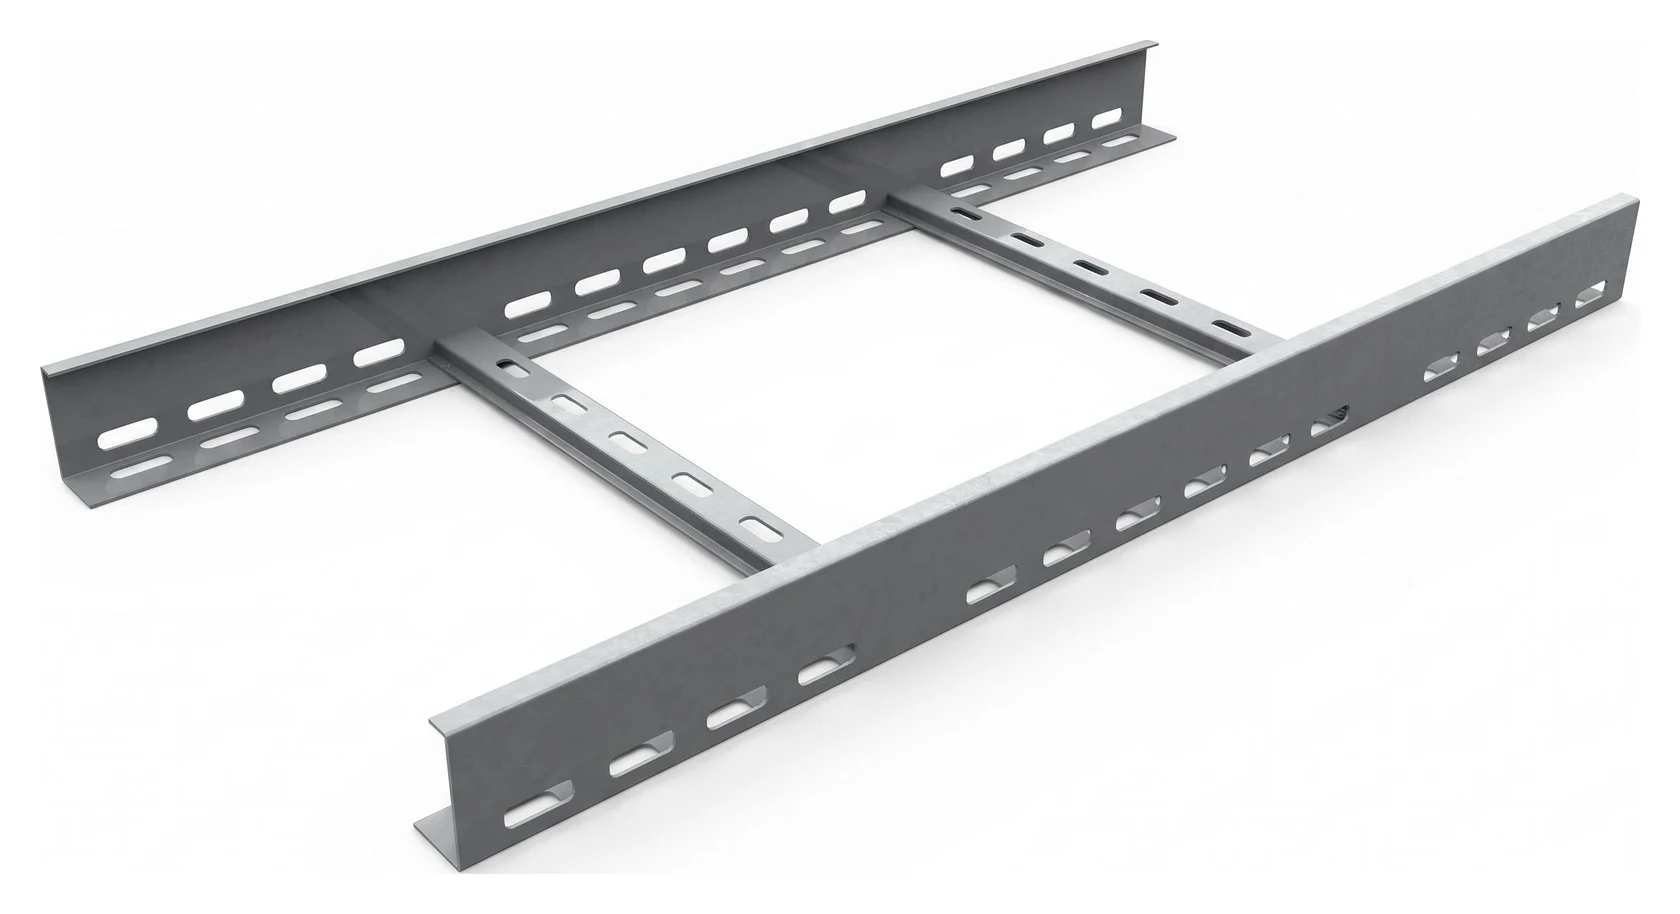
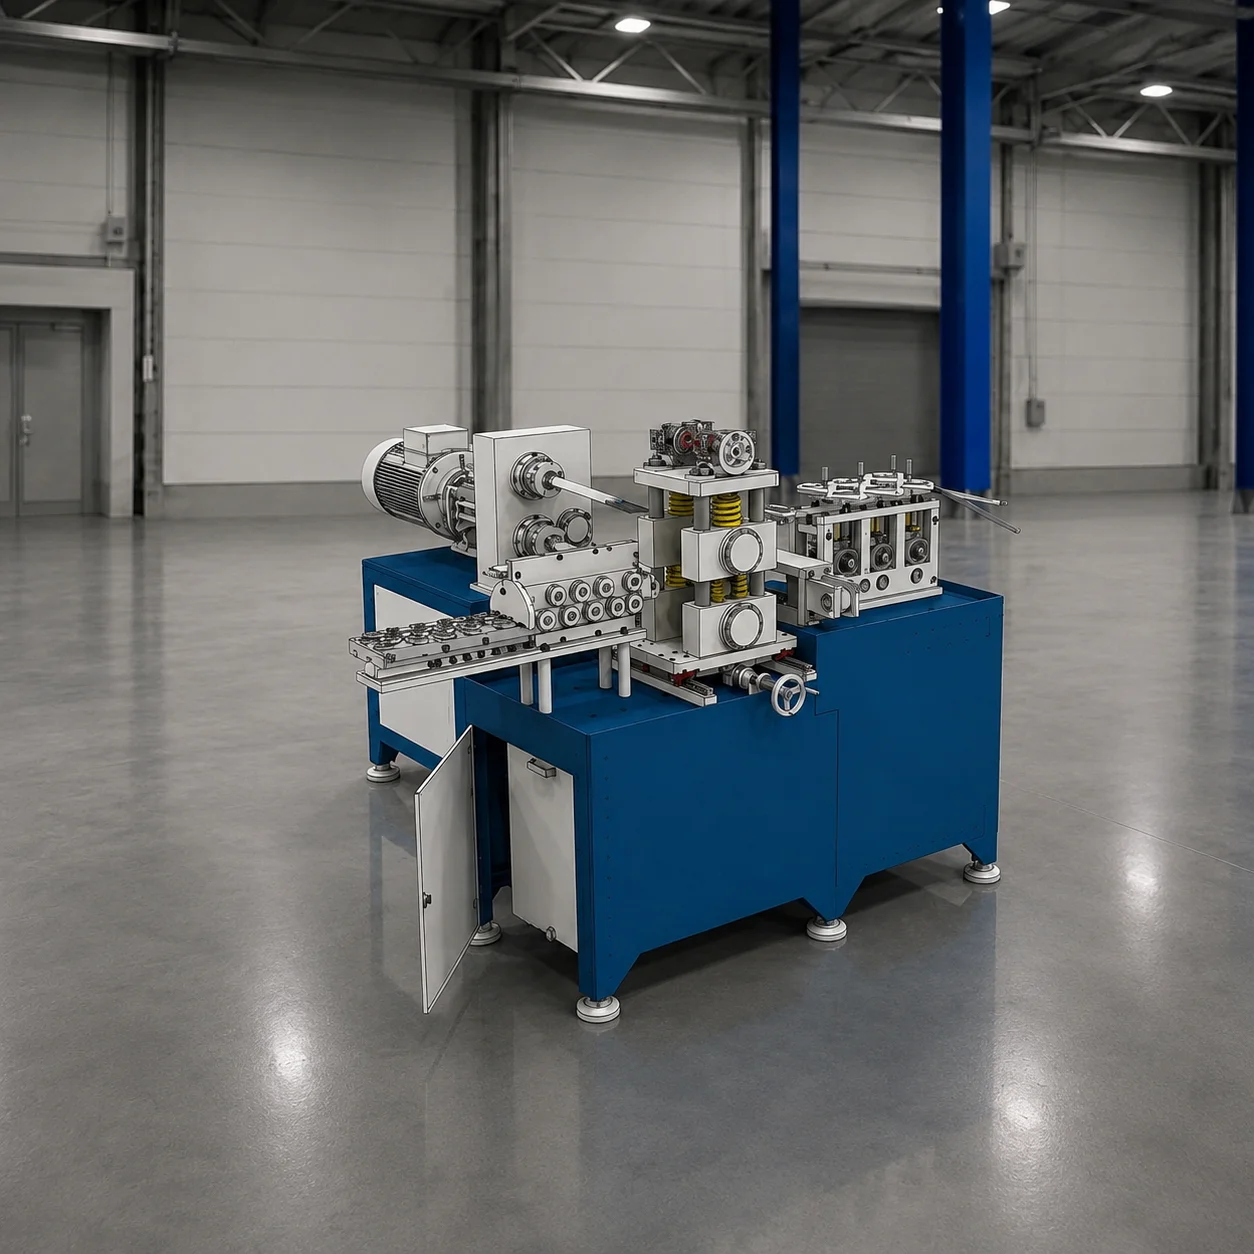
La chapa perforada cortada se pliega paso a paso en la perfiladora de 16–18 estaciones. Cada estación cambia poco la forma, así que la chapa no se fuerza y el perfil sale correcto. Los rodillos son de acero C 4140 con superficie endurecida y los ejes de acero C 1050. Según el modelo, la perfiladora de 11–22 kW alcanza 24–36 metros por minuto.
Cambio de medida rápido con NC motorizado
La línea fabrica bandejas de 50–600 mm de ancho (hasta 1000 mm en proyectos especiales) y 40–100 mm de ala. Al cambiar de medida no se desmontan rodillos: los grupos reductores se desplazan lateralmente con el sistema NC motorizado y se ajustan solos a la nueva medida.
Bajo consumo de energía
Gracias al punzonado Rotary Punch, la línea consume solo 0,16–0,25 kWh por metro. En las líneas de prensa este valor es de 0,8–1,2 kWh.