Profilování v 16–18 stanicích při výrobě kabelových žlabů

Ze svitku kabelový žlab: tok linky
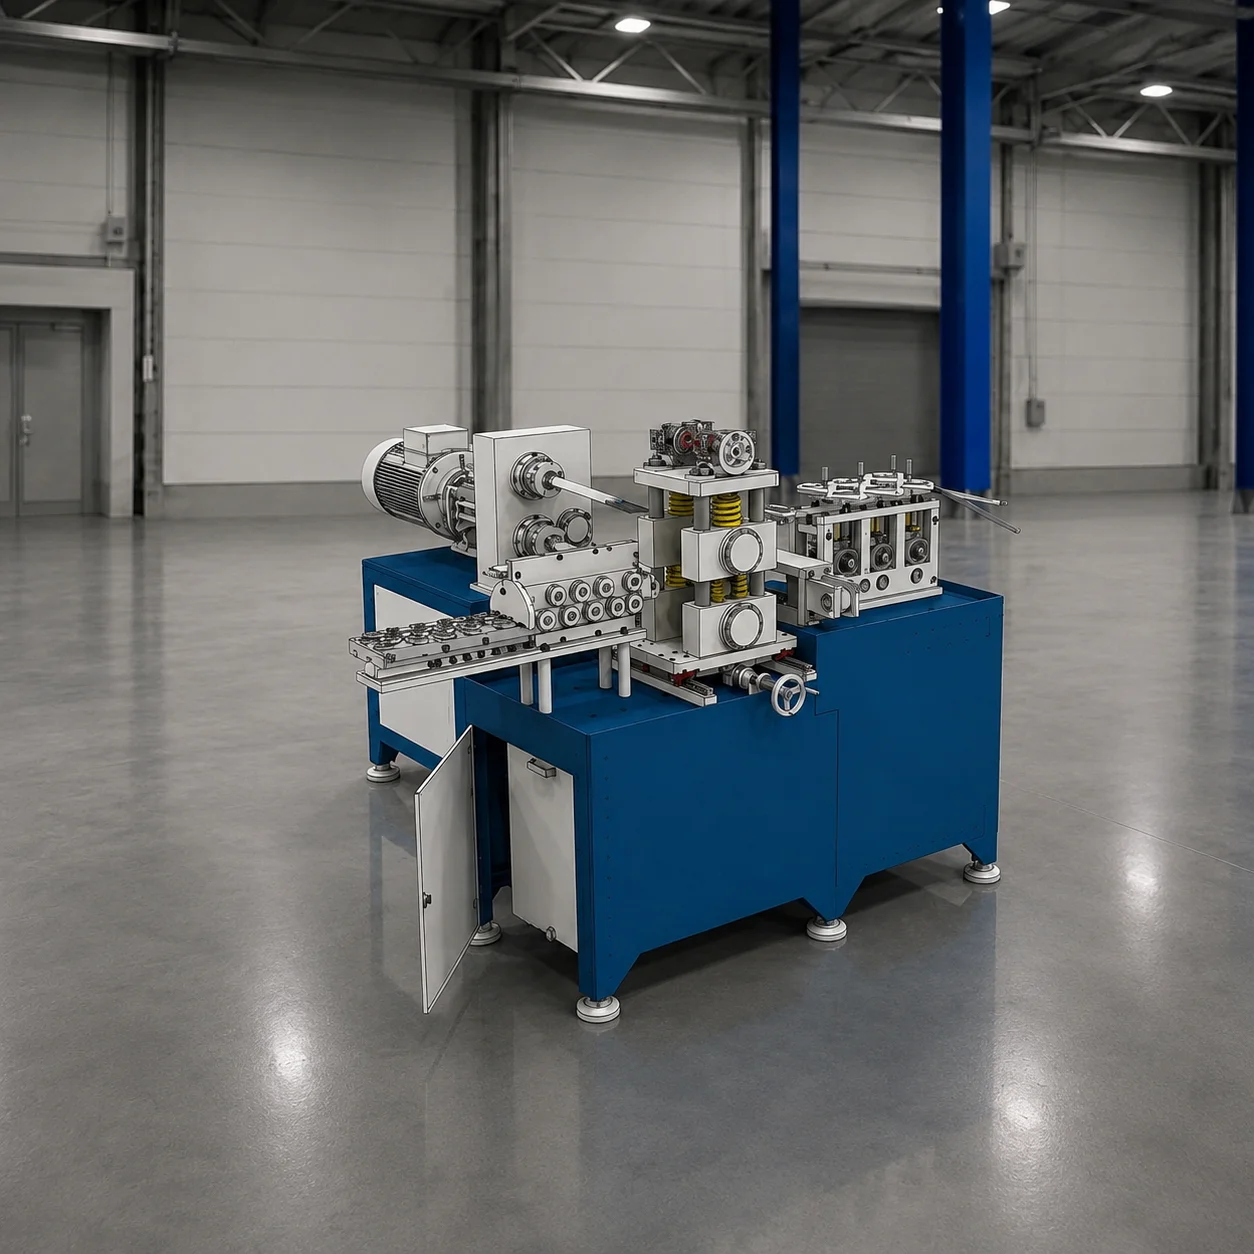
Na lince kabelových žlabů YILSA prochází svitkový plech postupně stroji: odvíječka → děrování Rotary Punch → rovnání a podávání → gilotinové nůžky → profilování. Linka vyrábí rychlostí 24 metrů za minutu a celou ji řídí jeden zaškolený operátor.
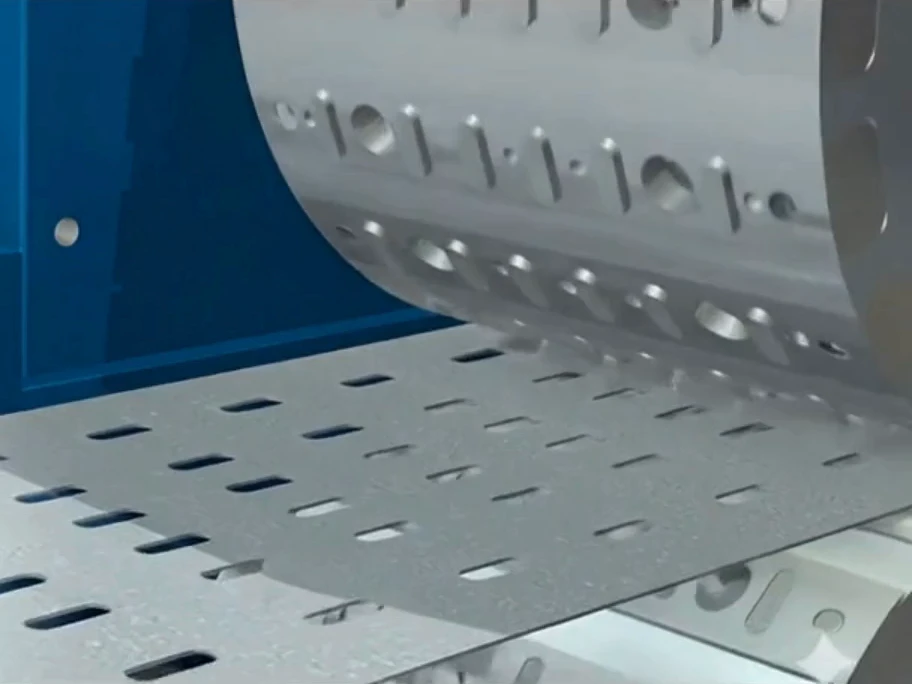
Nepřetržité děrování Rotary Punch
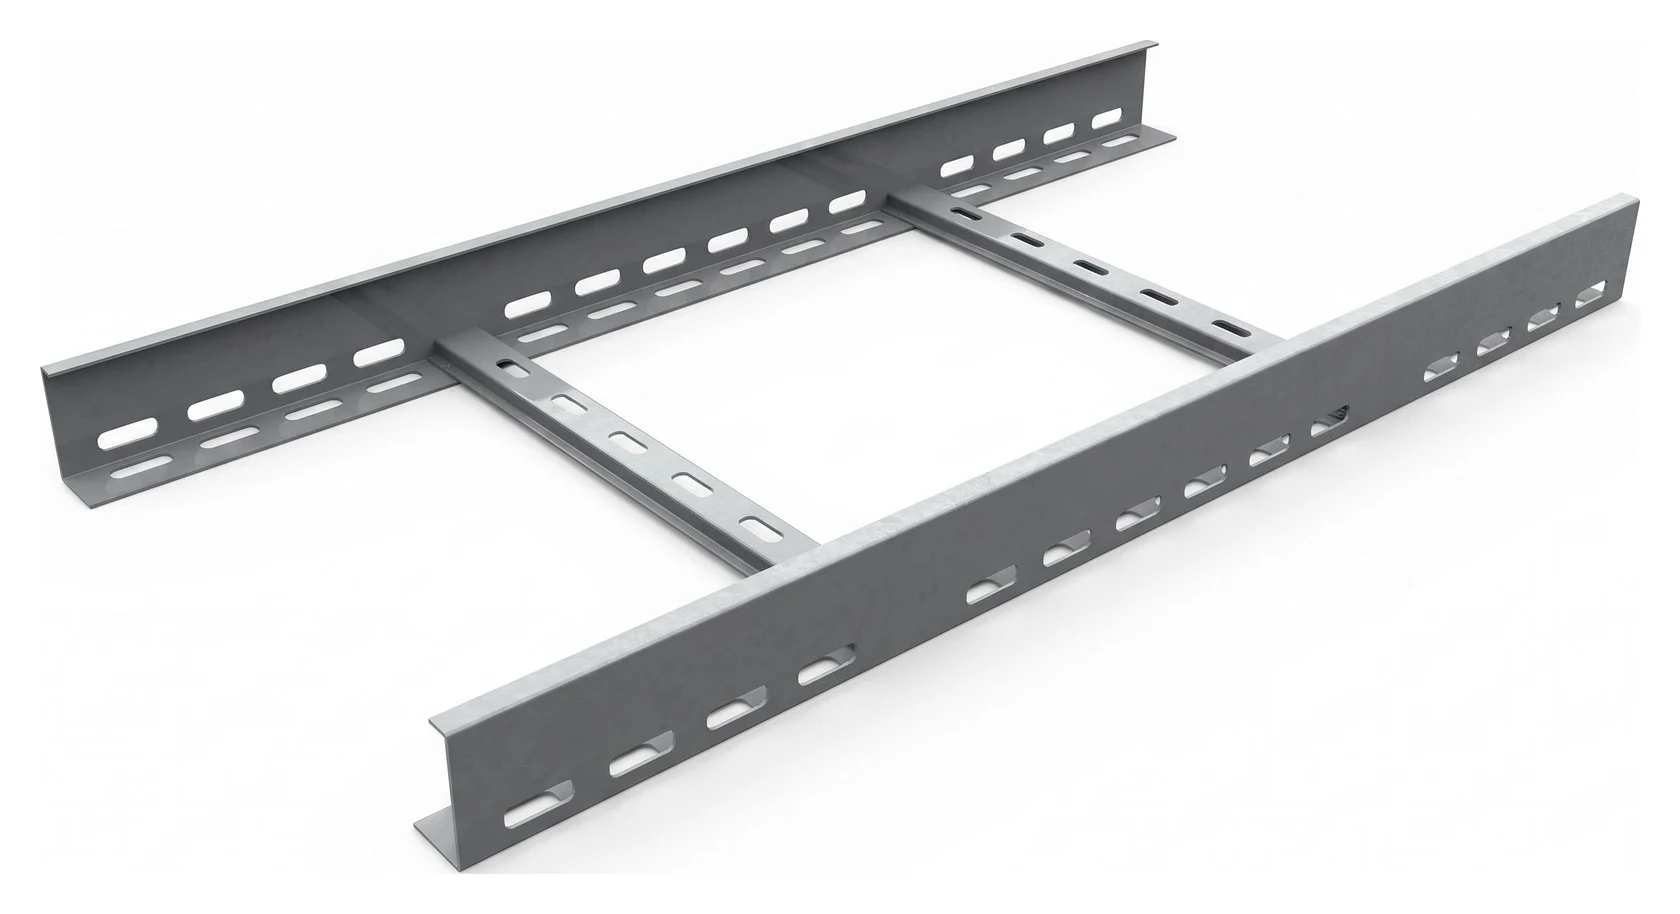
Plech tloušťky 0,7–2,0 mm se děruje, zatímco bez zastavení prochází strojem Rotary Punch. Standardní otvor je ovál 7 × 18 mm v rozteči 50 mm vodorovně a 25 mm svisle. Za rovnačkou s podavačem se děrovaný plech dělí na délku gilotinovými nůžkami. Délka se nastavuje po 50 mm: standard je 2400 mm, lze vyrábět i 2500 a 3000 mm.
Postupné ohýbání v 16–18 stanicích
Rozdělený děrovaný plech se krok za krokem ohýbá na profilovacím stroji s 16–18 stanicemi. Každá stanice mění tvar jen málo, takže se plech nepřetěžuje a profil žlabu vychází přesný. Tvarovací válce jsou z oceli C 4140 s tvrzeným povrchem, hřídele z oceli C 1050. Podle modelu dosahuje stroj s výkonem 11–22 kW rychlosti ohýbání 24–36 metrů za minutu.
Rychlá změna rozměru motorickým NC
Linka vyrábí žlaby šířky 50–600 mm (u speciálních projektů až 1000 mm) a výšky boku 40–100 mm. Při změně rozměru se válce nevyjímají: skupiny převodovek se motorickým NC systémem posunou do strany a samy se nastaví na nový rozměr.
Nízká spotřeba energie
Díky děrování Rotary Punch spotřebuje linka jen 0,16–0,25 kWh na metr. U lisovacích linek je tato hodnota 0,8–1,2 kWh.