16–18 állomásos hengerlés a kábeltálca-gyártásban

Tekercses lemezből kábeltálca: a sor folyamata
A YILSA kábeltálca-gyártósorában a tekercses lemez sorban ezeken a gépeken halad át: letekercselő → Rotary Punch lyukasztás → egyengetés és adagolás → guillotine olló → hengerlés. A sor percenként 24 méterrel gyárt, és a teljes sort egyetlen betanított kezelő irányítja.
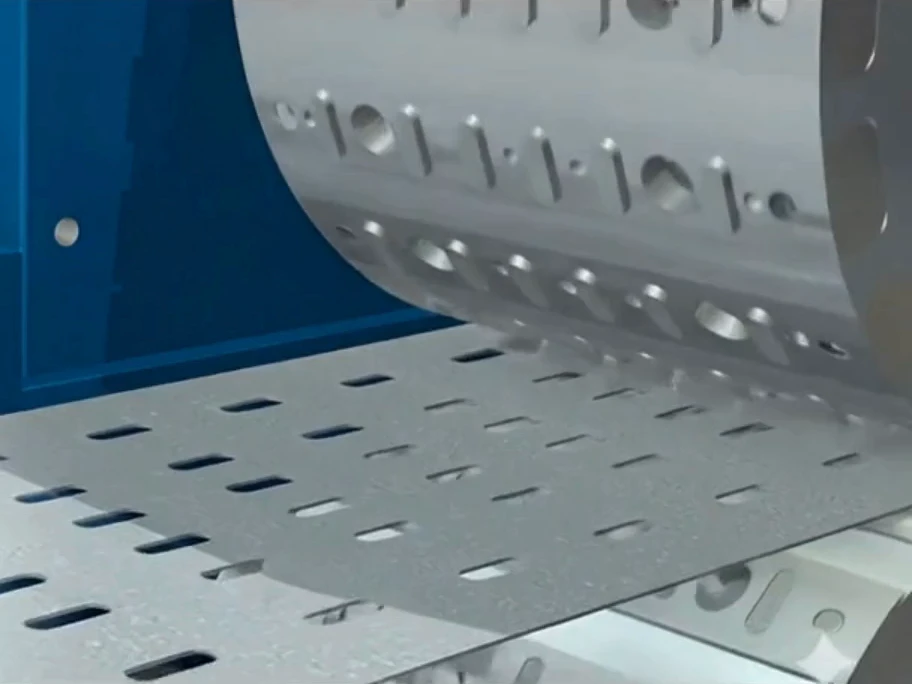
Folyamatos lyukasztás Rotary Punch-csal
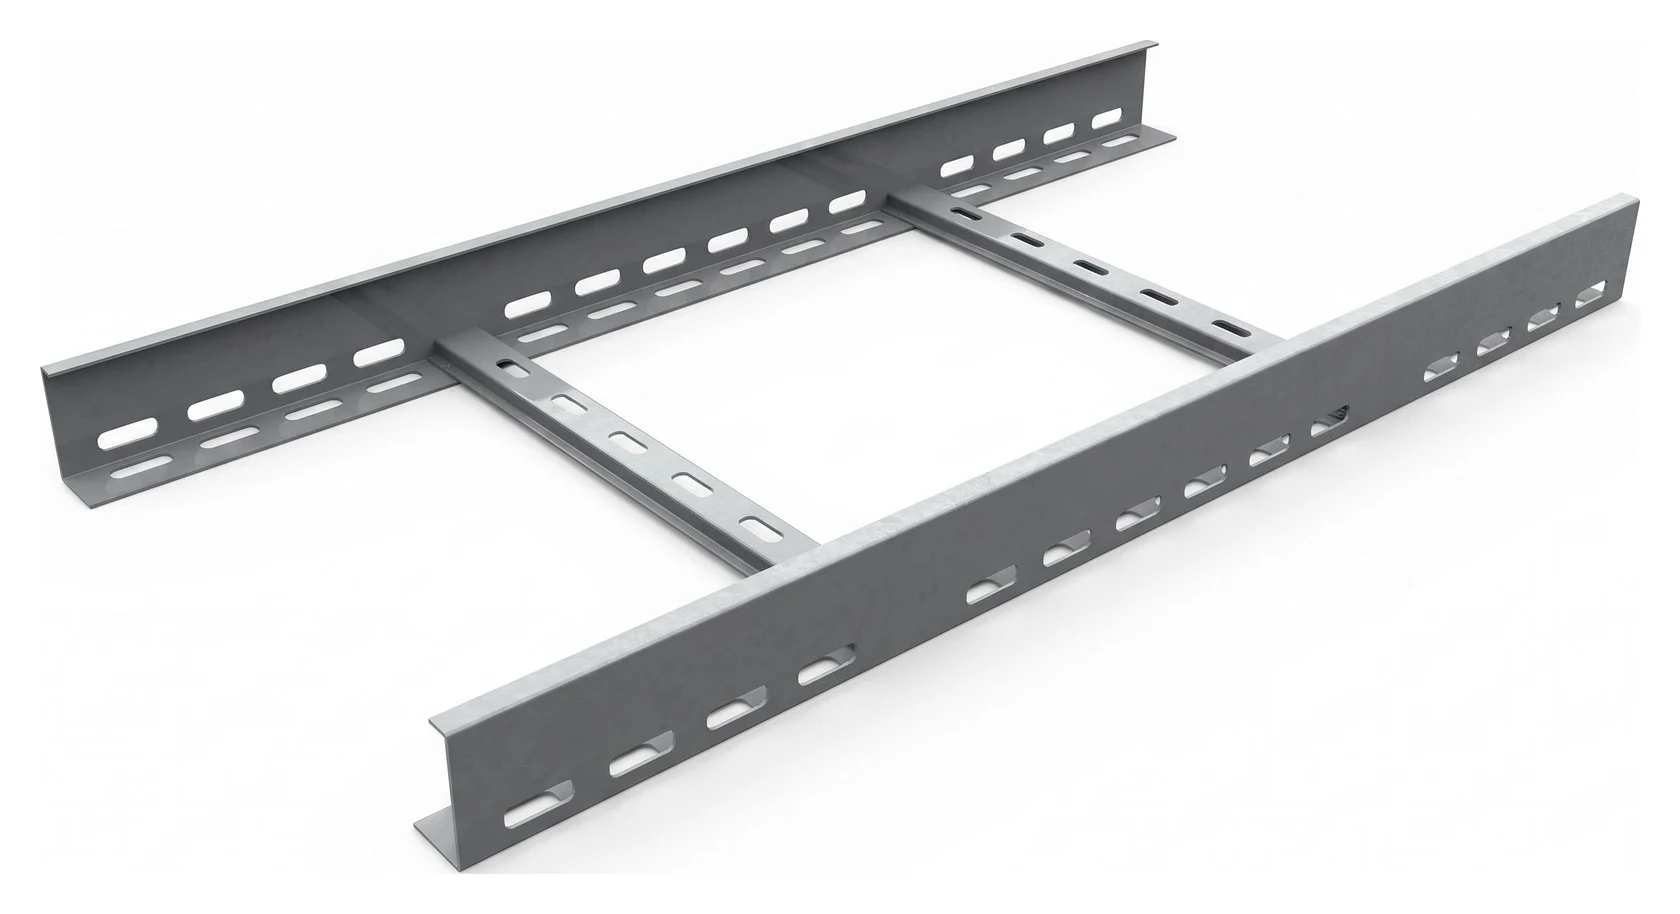
A 0,7–2,0 mm vastag lemez megállás nélkül halad át a Rotary Punch gépen, és közben lyukasztódik. A szabványos furat 7 × 18 mm-es ovális, vízszintesen 50 mm-es, függőlegesen 25 mm-es osztással. Az egyengető-adagoló után a lyukasztott lemezt guillotine olló vágja hosszra. A vágáshossz 50 mm többszöröseként állítható: a szabványos hossz 2400 mm, de 2500 és 3000 mm is gyártható.
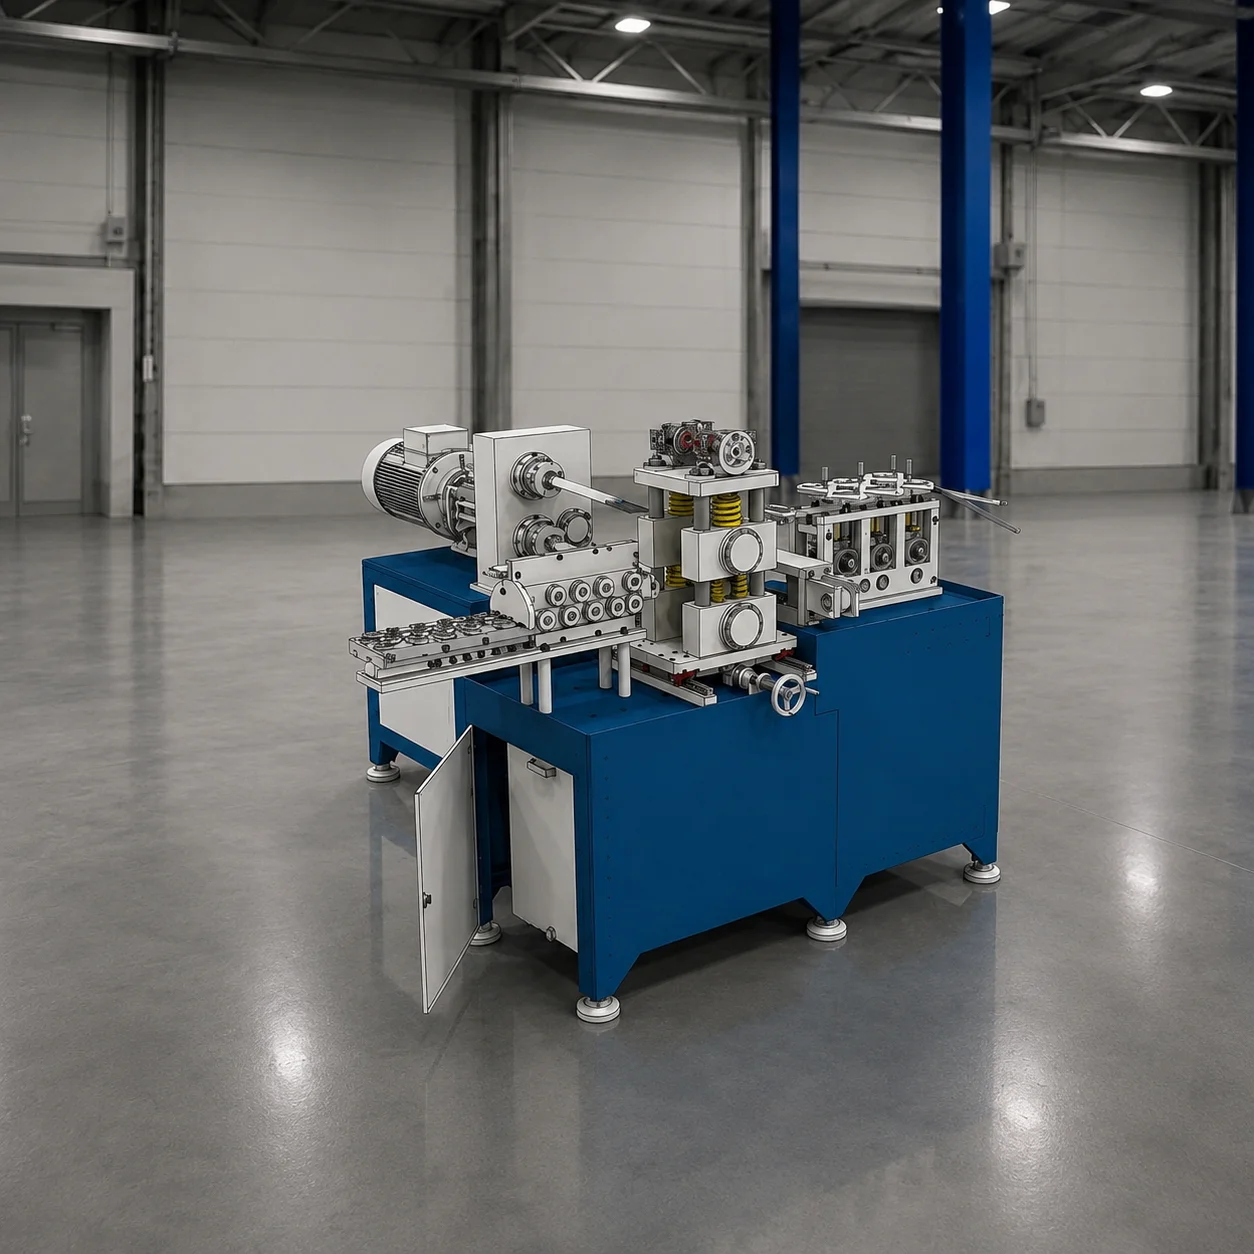
Fokozatos hajlítás 16–18 állomáson
A hosszra vágott perforált lemezt a 16–18 állomásos hengerlő gép lépésről lépésre hajlítja. Minden állomás csak kis formaváltozást végez, így a lemez nem terhelődik túl, és a tálcaprofil szabályos lesz. Az alakítógörgők felületkeményített C 4140 acélból, a tengelyek C 1050 acélból készülnek. A modelltől függően a 11–22 kW-os hengerlő percenként 24–36 méteres hajlítási sebességet ér el.
Gyors méretváltás motoros NC-vel
A sor 50–600 mm széles (egyedi projekteknél akár 1000 mm-es), 40–100 mm oldalmagasságú tálcát gyárt. Méretváltáskor a görgőket nem kell kiszerelni: a hajtóműcsoportok a motoros NC rendszerrel oldalirányban elmozdulnak, és maguktól beállnak az új méretre.
Alacsony energiafogyasztás
A Rotary Punch lyukasztásnak köszönhetően a sor méterenként mindössze 0,16–0,25 kWh energiát fogyaszt. A présvonalakon ez az érték 0,8–1,2 kWh.