Ролформинг с 16–18 станции при производството на кабелни скари

От рулон до кабелна скара: потокът на линията
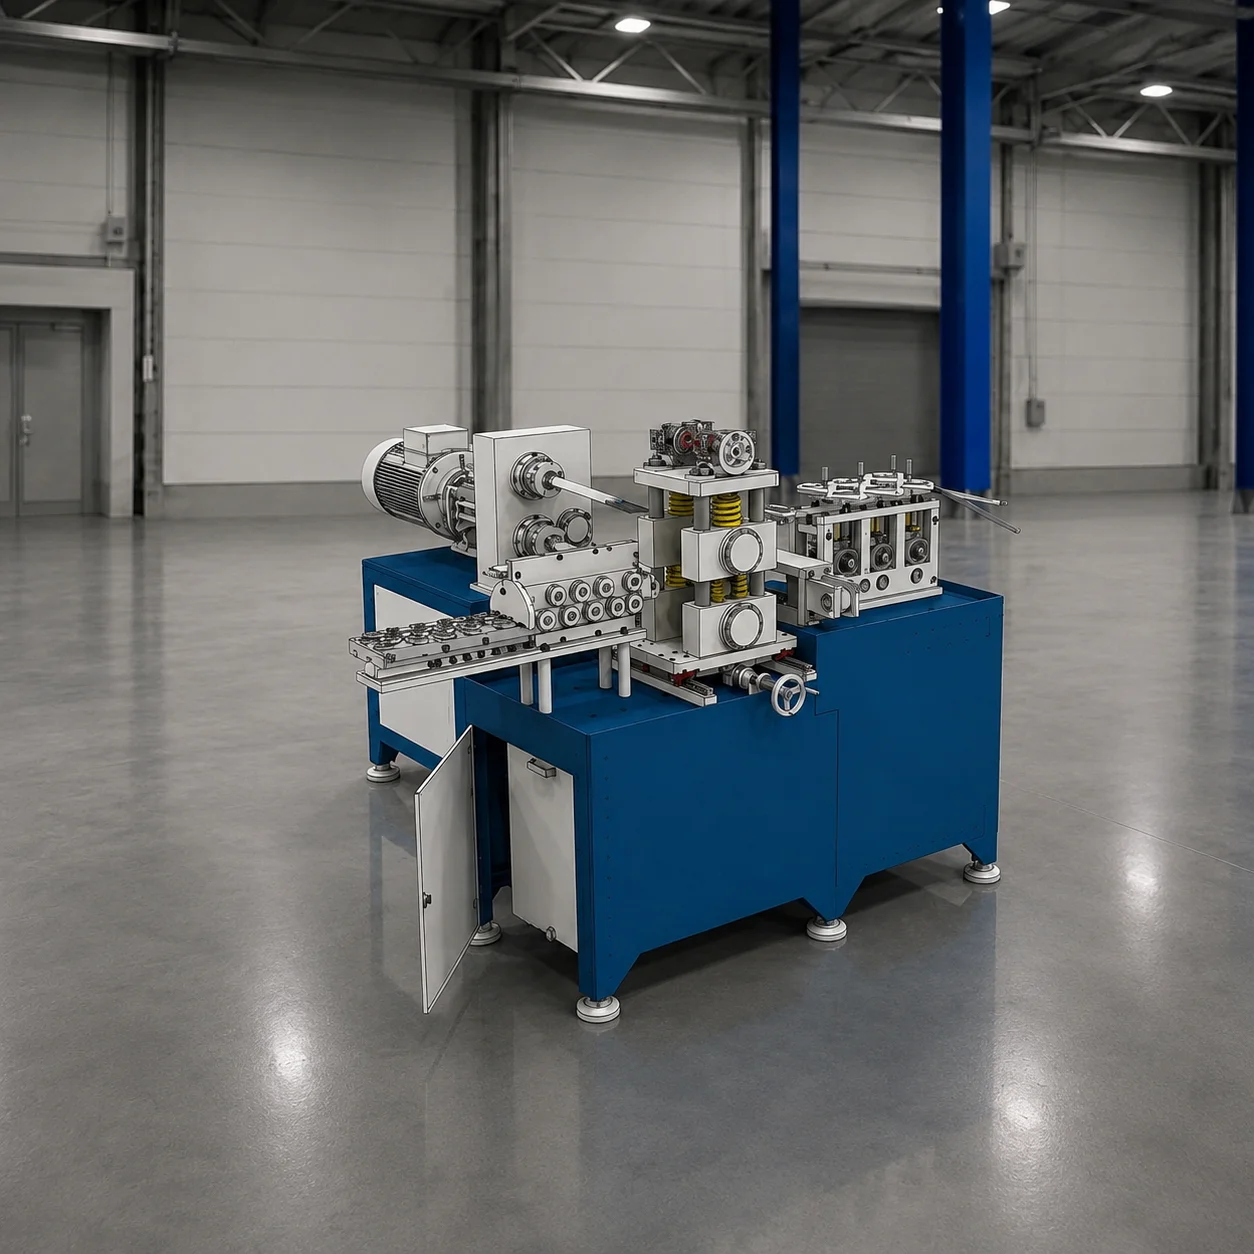
В линията за кабелни скари на YILSA рулонната ламарина преминава последователно през: размотавачка → пробиване Rotary Punch → изправяне и подаване → гилотинна ножица → ролформинг. Линията произвежда със скорост 24 метра в минута и цялата се управлява от един обучен оператор.
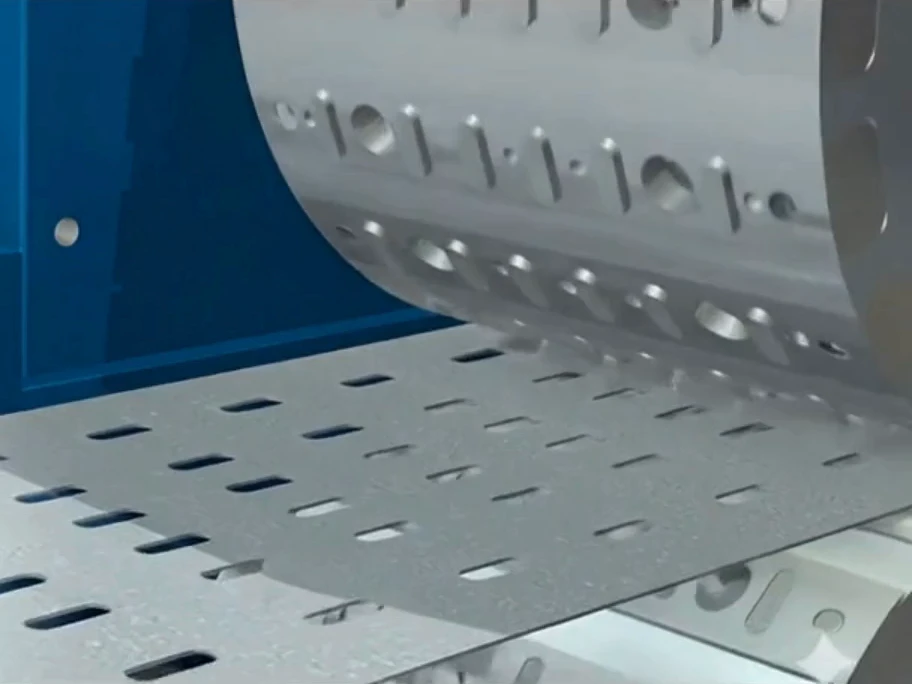
Непрекъснато пробиване с Rotary Punch
Ламарината с дебелина 0,7–2,0 мм се пробива, докато преминава без спиране през машината Rotary Punch. Стандартният отвор е овал 7 × 18 мм през 50 мм хоризонтално и 25 мм вертикално. След изправящата и подаваща машина перфорираната ламарина се реже на дължина с гилотинна ножица. Дължината се задава кратно на 50 мм: стандартът е 2400 мм, възможни са и 2500 и 3000 мм.
Постепенно огъване на 16–18 станции
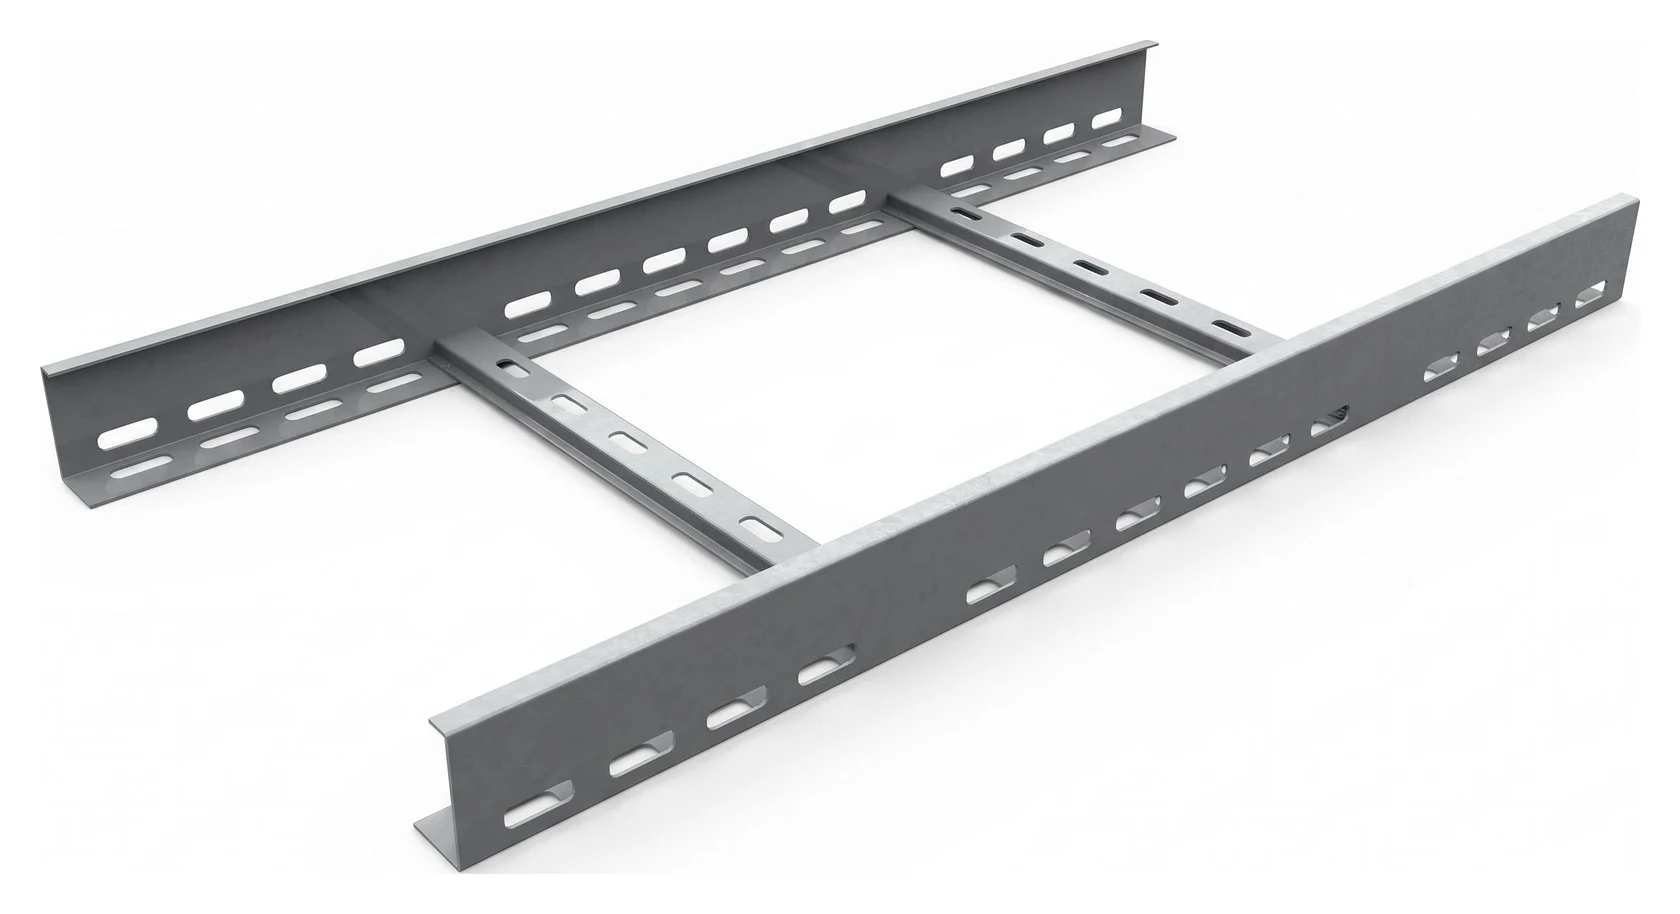
Нарязаната перфорирана ламарина се огъва стъпка по стъпка в ролформинг машината с 16–18 станции. Всяка станция променя формата съвсем малко, затова ламарината не се пренапряга и профилът излиза точен. Формоващите ролки са от стомана C 4140 със закалена повърхност, а валовете — от стомана C 1050. Според модела машината с мощност 11–22 kW достига скорост на огъване 24–36 метра в минута.
Бърза смяна на размера с моторизирана NC система
Линията произвежда скари с ширина 50–600 мм (при специални проекти до 1000 мм) и височина на борда 40–100 мм. При смяна на размера ролките не се свалят: групите редуктори се изместват настрани чрез моторизираната NC система и сами се настройват на новия размер.
Ниска консумация на енергия
Благодарение на пробиването Rotary Punch линията изразходва само 0,16–0,25 kWh на метър. При пресовите линии тази стойност е 0,8–1,2 kWh.