Профилирование на 16–18 клетях в производстве кабельных лотков

От рулона к кабельному лотку: поток линии
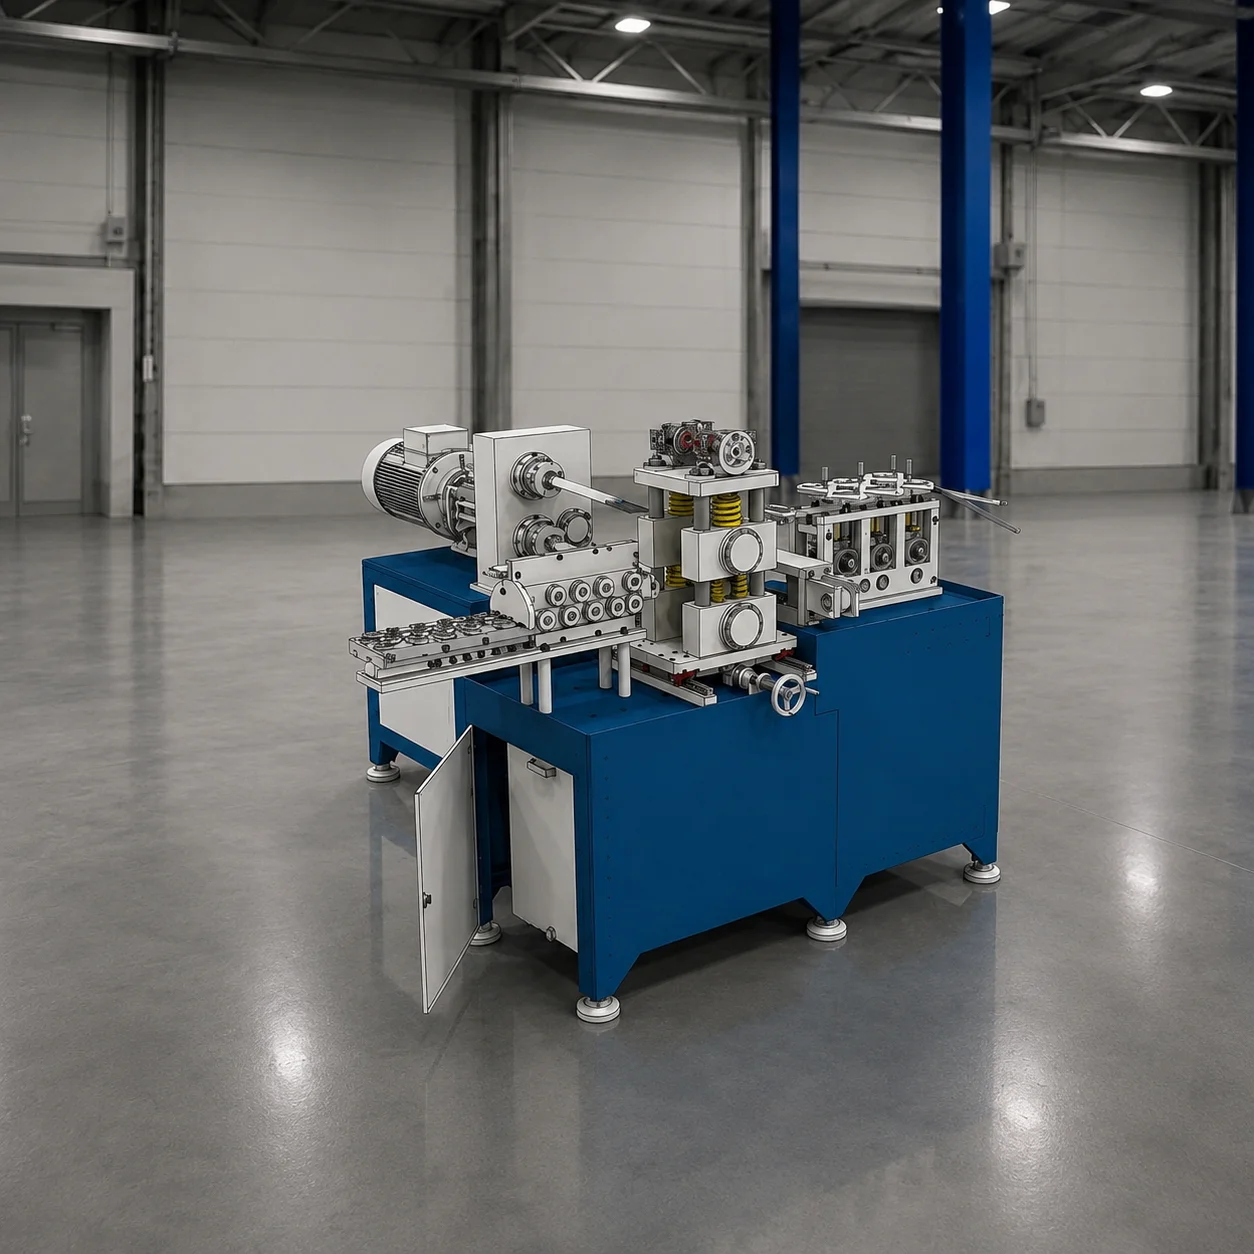
На линии кабельных лотков YILSA рулонный лист последовательно проходит машины: разматыватель → пробивка Rotary Punch → правка и подача → гильотинные ножницы → профилирование. Линия работает со скоростью 24 метра в минуту, и всей линией управляет один обученный оператор.
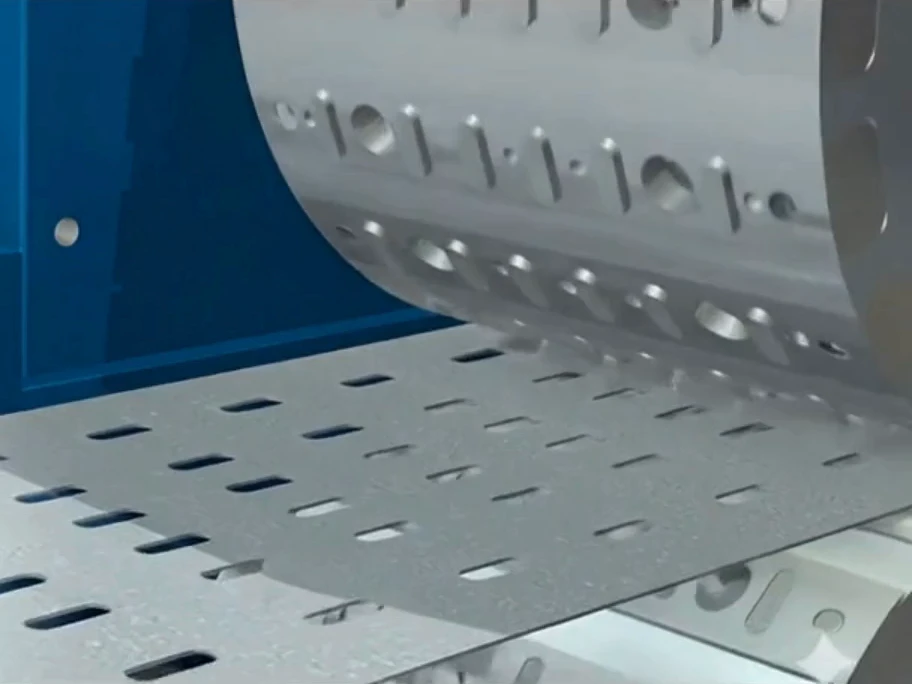
Непрерывная пробивка Rotary Punch
Лист толщиной 0,7–2,0 мм пробивается, проходя через машину Rotary Punch без остановки. Стандартное отверстие — овал 7 × 18 мм с шагом 50 мм по горизонтали и 25 мм по вертикали. После правильно-подающего устройства пробитый лист режется в размер гильотинными ножницами. Длина реза задаётся кратно 50 мм: стандарт — 2400 мм, возможны 2500 и 3000 мм.
Поэтапная гибка на 16–18 клетях
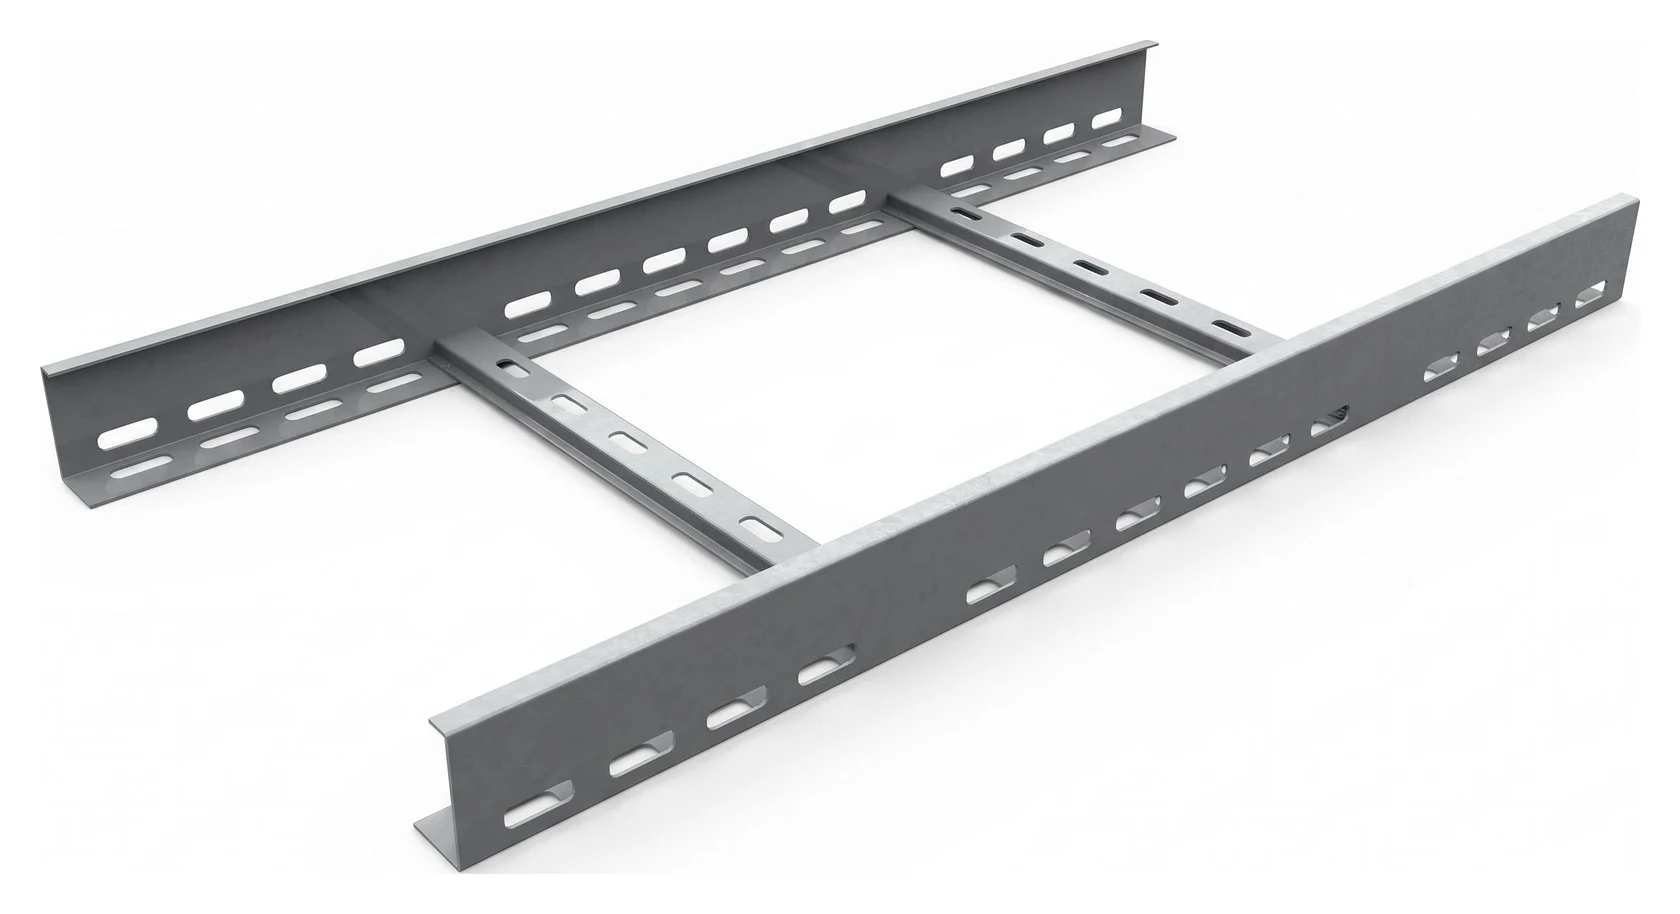
Нарезанный перфорированный лист шаг за шагом гнётся на профилегибочной машине с 16–18 клетями. Каждая клеть немного меняет форму, поэтому лист не перенапрягается и профиль лотка получается ровным. Формующие ролики изготовлены из стали C 4140 с упрочнённой поверхностью, валы — из стали C 1050. В зависимости от модели машина мощностью 11–22 кВт достигает скорости формовки 24–36 метров в минуту.
Быстрая смена размера моторизованной NC-системой
Линия выпускает лотки шириной 50–600 мм (в спецпроектах до 1000 мм) и высотой борта 40–100 мм. При смене размера ролики не снимаются: группы редукторов сдвигаются в сторону моторизованной NC-системой и сами настраиваются на новый размер.
Низкое энергопотребление
Благодаря пробивке Rotary Punch линия расходует всего 0,16–0,25 кВт·ч на метр. На прессовых линиях этот показатель — 0,8–1,2 кВт·ч.