
Линия производства кабельных лотков
Запатентованный Rotary Punch и интегрированное профилирование
Полностью интегрированный станок и линия для производства кабельных лотков с непрерывной пробивкой около 1400 метров в час (24 м/мин) — в 4–6 раз быстрее традиционных прессовых линий.
Пошаговая технология производства
Линия производства кабельных лотков пробивает оцинкованный или чёрный рулонный металл без остановки, правит его, режет в размер и профилирует в готовый кабельный лоток. Работая в 4–6 раз быстрее прессовых линий, она выпускает около 1400 метров перфорированного листа в час и обслуживается одним оператором.
Ключевые инженерные параметры
- Подача листа с гидравлического разматывателя грузоподъёмностью 5 т с датчиком петли
- Пробивка со скоростью 24 м/мин без остановки листа в запатентованном узле Rotary Punch
- Профилирование на 16–18 клетях после 9-валковой правки и гильотинной резки в размер
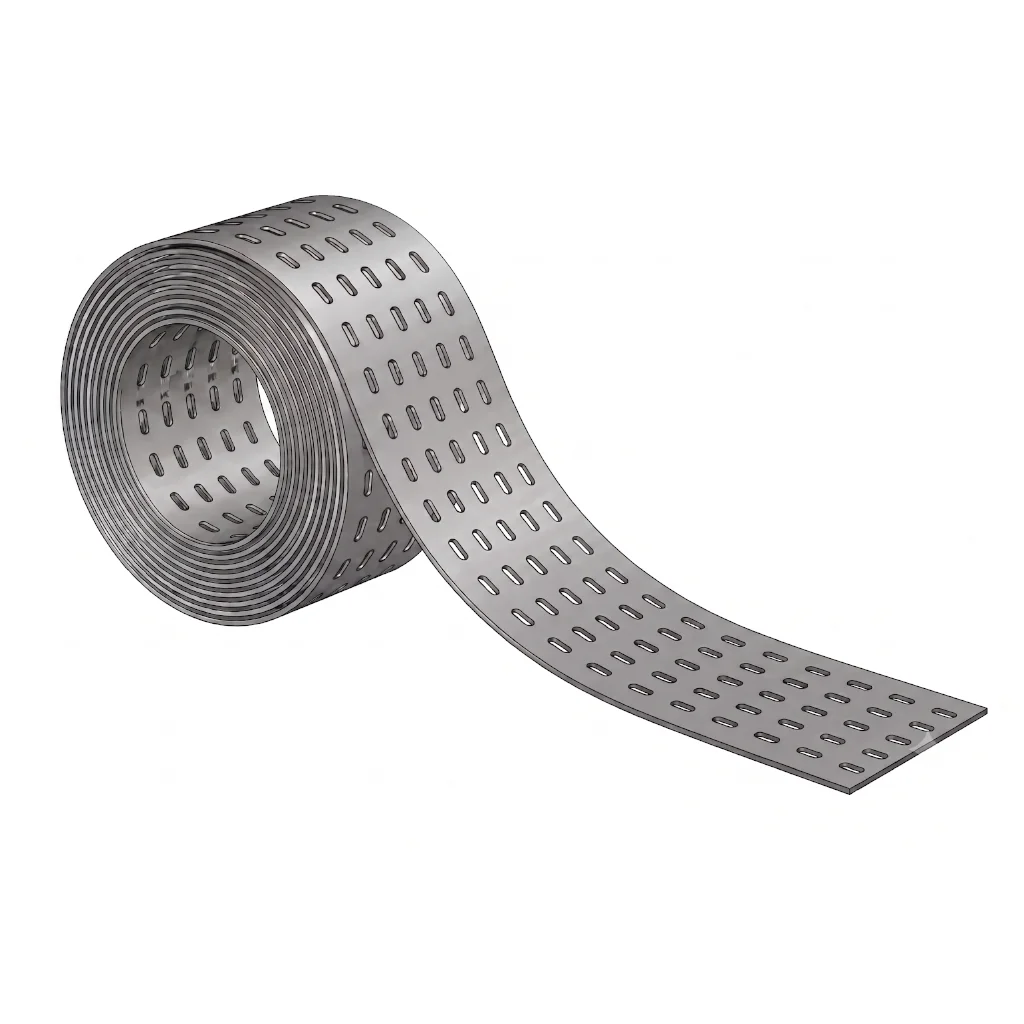
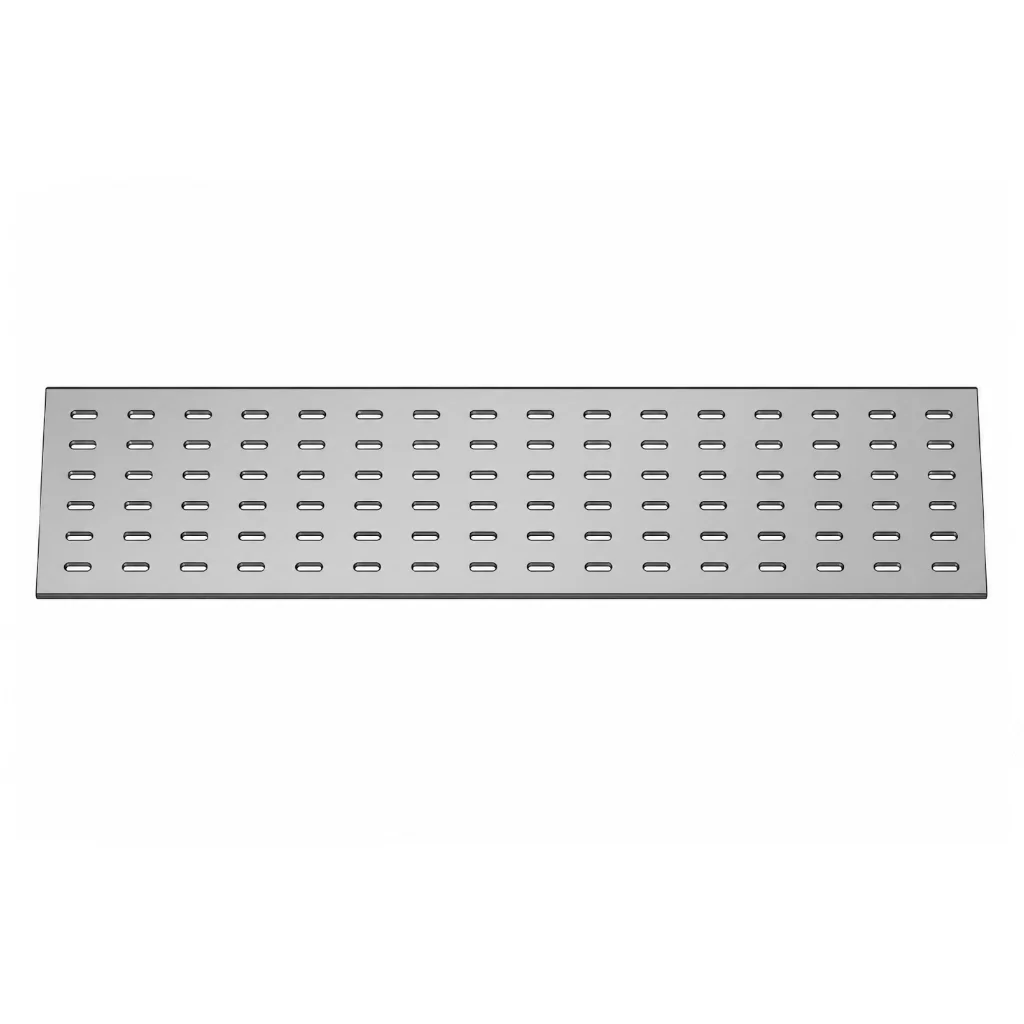
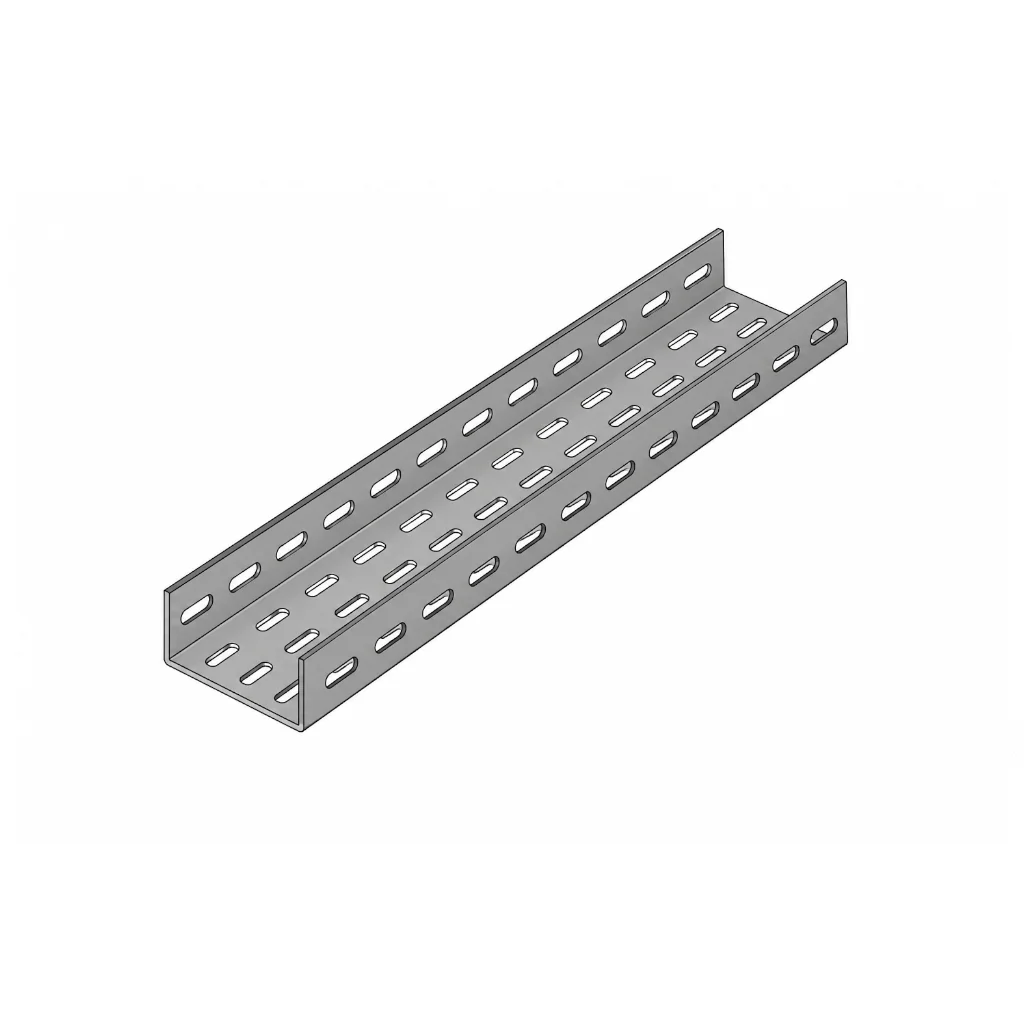
"Запатентованная пробивка Rotary Punch без остановки — 1400 метров в час — и профилирование с бесступенчатой автоматической NC-настройкой ширины."
Разматыватель
Пробивка Rotary Punch
Правка и подача
Профилирование
Инженерная архитектура линии производства кабельных лотков и кабеленесущих систем
Линия производства кабельных лотков YILSA — интегрированная система, которая превращает предварительно оцинкованный или чёрный рулонный металл в перфорированный кабельный лоток с непрерывной скоростью 24 метра в минуту (около 1400 метров в час). Запатентованный узел пробивки Rotary Punch, исключающий режим «старт-стоп» прессовых линий, ускоряет производство в 4–6 раз и избавляет от эксцентрикового пресса около 400 тонн и сложных штампов.
Линия выпускает лотки шириной от 50 до 600 мм (в спецпроектах до 1000 мм) и высотой борта от 40 до 100 мм. Размер меняется моторизованной системой NC-настройки без замены роликов.
Непрерывная перфорация и технология Rotary Punch
Лист с разматывателя сразу поступает в барабаны пробивки Rotary Punch. Пуансоны, вращающиеся со скоростью листа, пробивают овальные отверстия 7×18 мм (R3,5) с шагом 50 мм по горизонтали и 25 мм по вертикали со скоростью 24 метра в минуту, не останавливая лист. На предварительно оцинкованном и чёрном листе St37 толщиной от 0,7 до 2,0 мм кромки отверстий получаются без заусенцев. Инструмент изготавливается из инструментальной стали 1.2379 (D2) твёрдостью 60 HRC.
Правка, гильотинная резка и профилирование
Перфорированный лист выпрямляется в 9-валковом правильно-подающем устройстве, затем режется в размер гидравлическими или эксцентриковыми гильотинными ножницами. Длина реза задаётся кратно 50 мм; стандартная длина — 2400 мм, можно резать и 2500 мм, 3000 мм. Отрезанный лист по входному конвейеру поступает в профилегибочную машину на 16–18 клетей и формуется в лоток роликами из стали C 4140 с упрочнённой поверхностью без повреждения цинкового покрытия.
Автоматизация, энергия и эффективность
Линией управляют PLC и HMI. Технология Rotary Punch расходует 0,16–0,25 кВт·ч на метр (на прессовых линиях 0,8–1,2 кВт·ч/м) — это до 80 % экономии энергии. Узел пробивки обрабатывает 11 520 метров листа за 8-часовую смену, профилегибочная линия выпускает 4–6 тонн лотков в сутки. Линия размещается на площади около 30 × 3 × 3 м, обслуживается одним оператором и имеет сертификат CE. На ней выпускаются перфорированные кабельные лотки для тяжёлых и обычных нагрузок; срок поставки — 8–10 месяцев.
Станки в составе линии
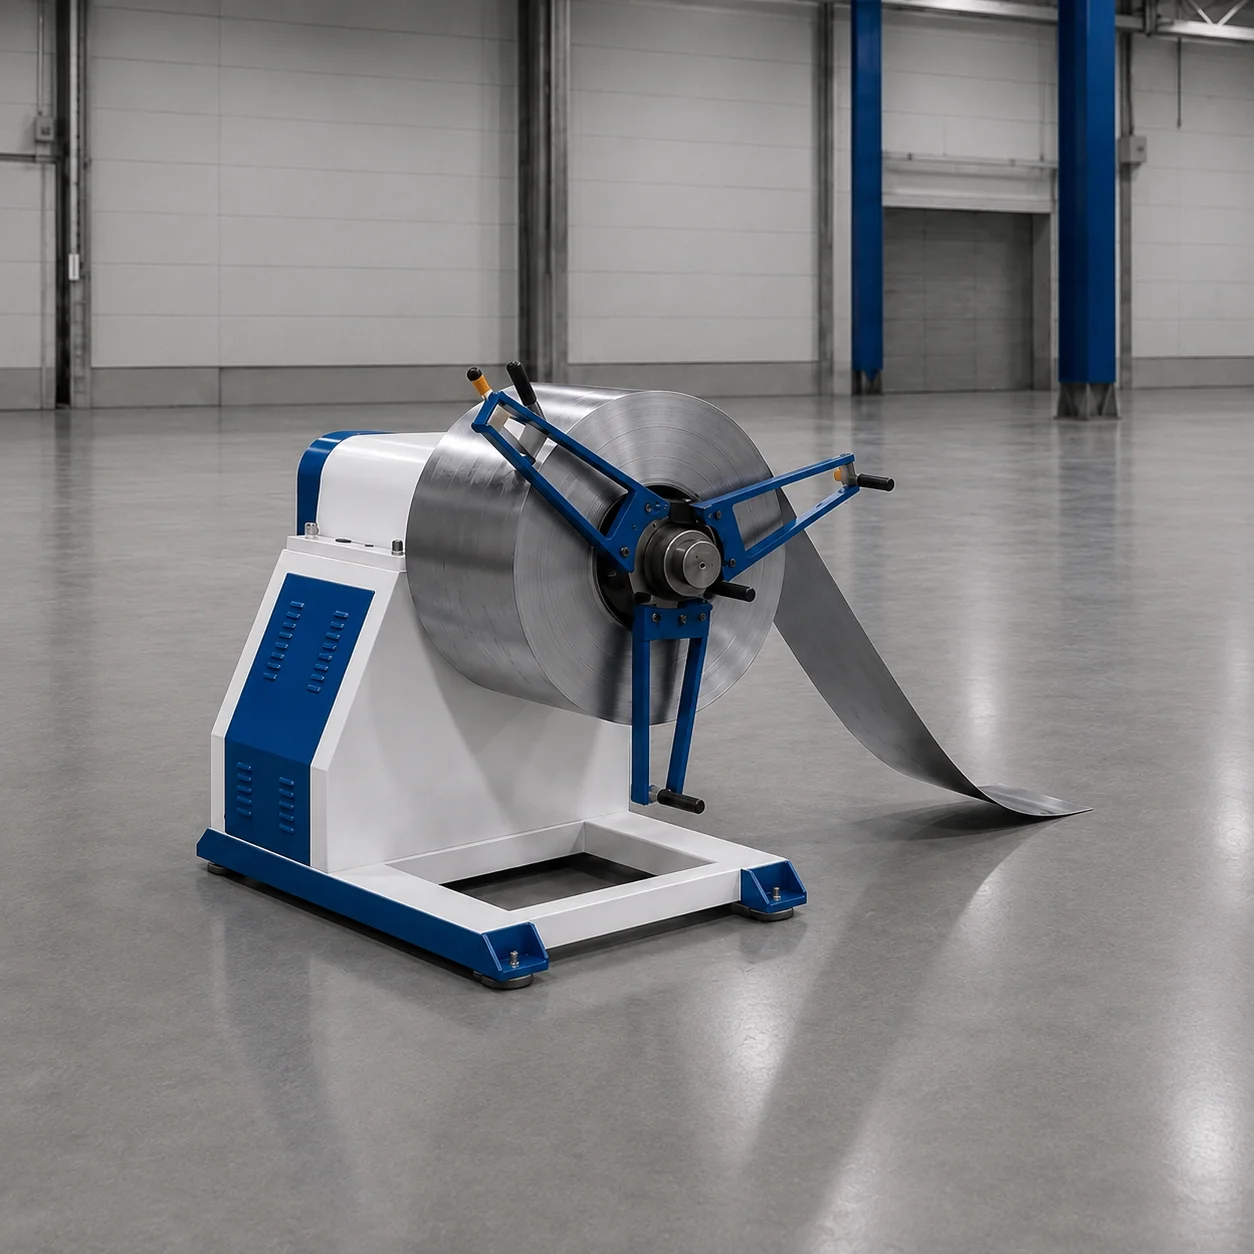
Разматыватель
Механическая и гидравлическая размоточная машина для рулонного металла
Размоточные машины YILSA выпускаются грузоподъёмностью от 300 кг до 10 т, с разной шириной рулона и разными внутренними и внешними диаметрами; механические и гидравлические модели контролируемо подают в линию рулоны любого листового металла.
В этой линии используется модель на 5000 кг с датчиком петли.
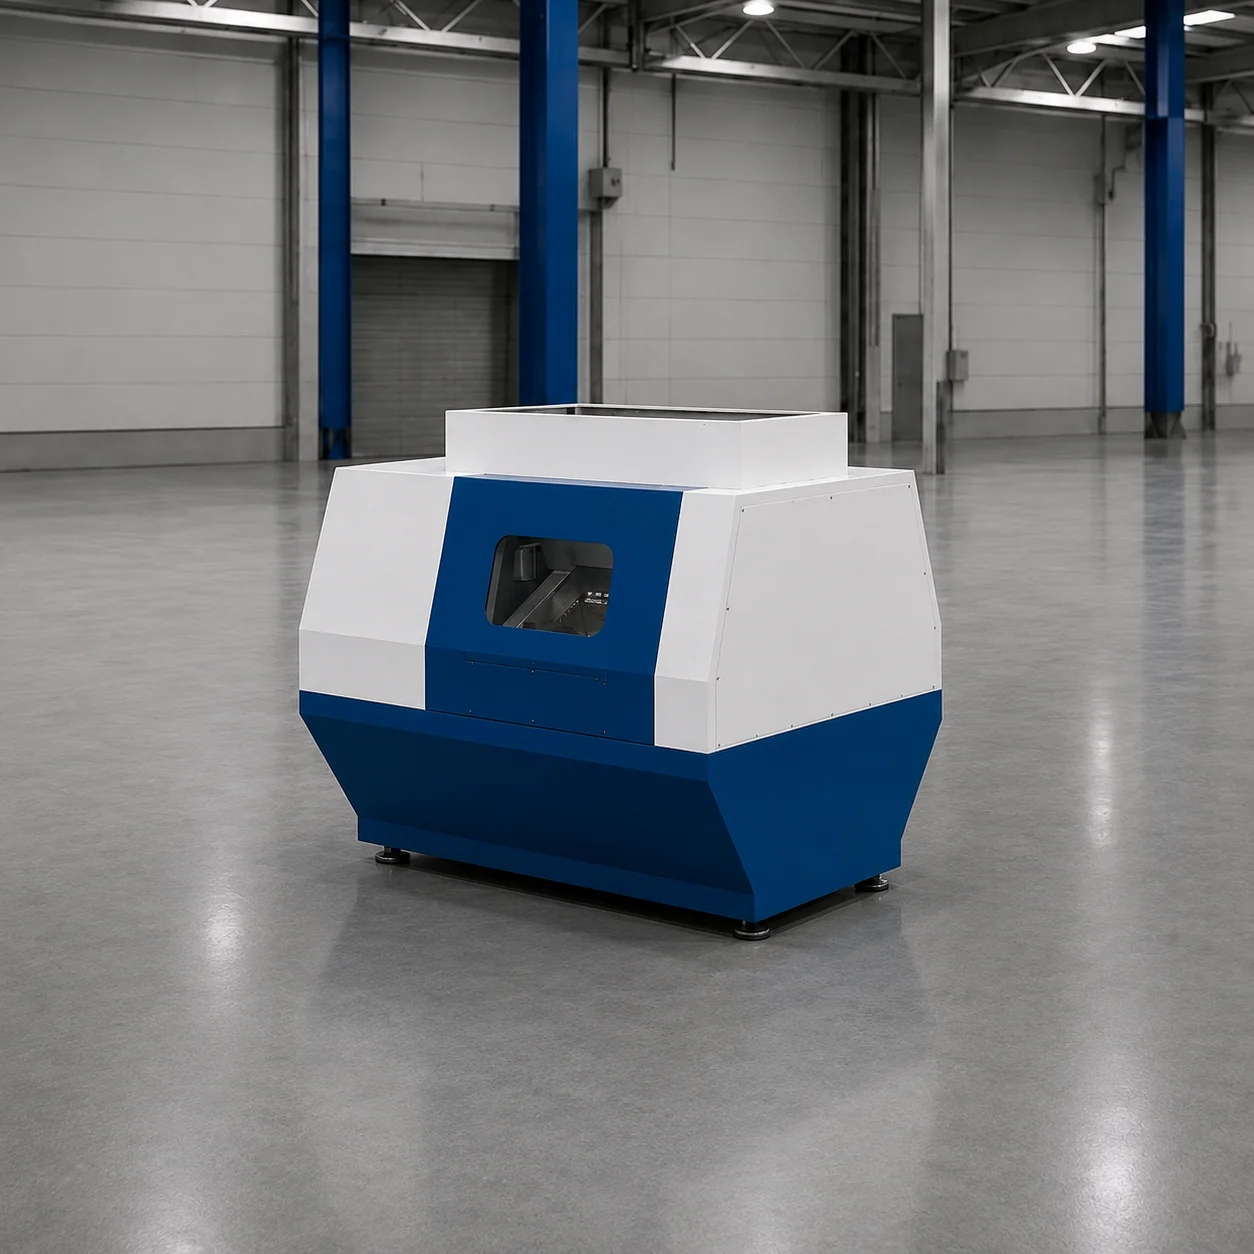
Пробивка Rotary Punch
Запатентованный узел непрерывной перфорации листа Rotary Punch
Барабаны с пуансонами, вращающиеся со скоростью листа, пробивают рулонный металл без остановки со скоростью 24 м/мин. В отличие от эксцентриковых прессов — без ударов и без заусенцев.
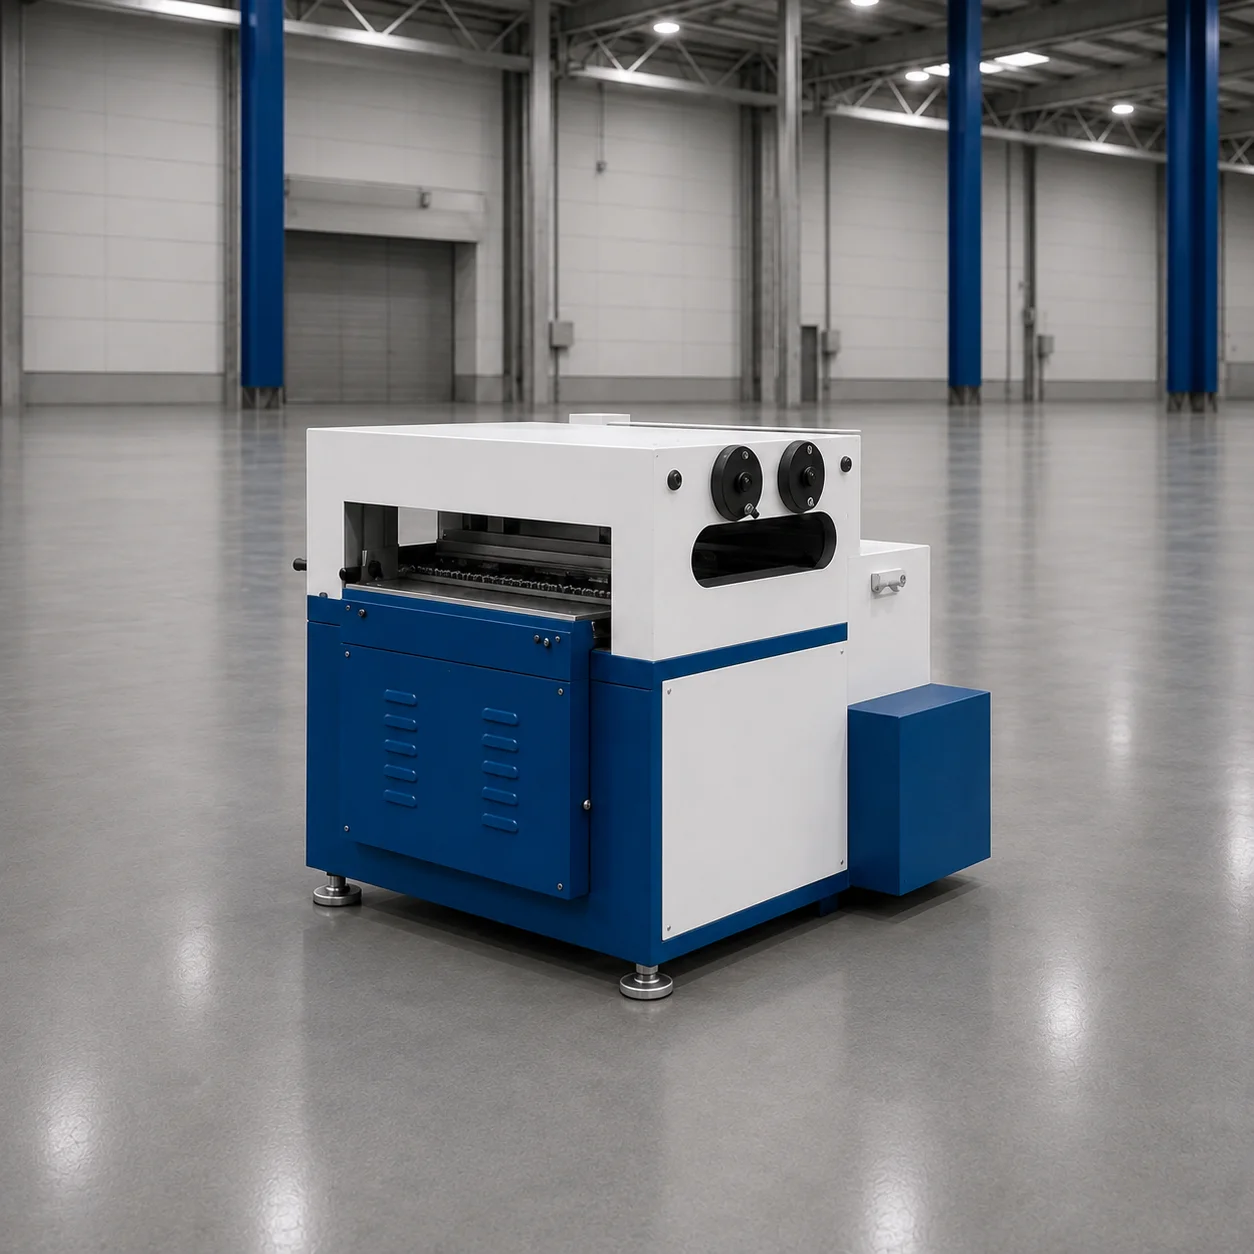
Правка и подача
Узел правки и подачи листа
Узел, который выпрямляет лист с разматывателя правильными валками и тянущими валками синхронно подаёт его в следующий узел линии (пресс, гильотину, профилегибочную машину); изготавливается под нужды линии в разных вариантах ширины и толщины.
В этой линии используется 9-валковая модель с гильотинными ножницами; лист режется в размер до профилирования.

Профилирование
Профилегибочная машина на 16–18 клетей (линия профилирования)
Благодаря формующим роликам на 16–18 клетях постепенно, без перенапряжения превращает нарезанный перфорированный лист в кабельный лоток. Моторизованная NC-система меняет размер без замены роликов.