
خط إنتاج حوامل الكابلات
Rotary Punch الحاصلة على براءة اختراع وخط تشكيل بالدرفلة متكامل
آلة وخط إنتاج متكامل لحوامل الكابلات بتثقيب مستمر يقارب 1,400 متر في الساعة (24 م/دقيقة)، أسرع 4–6 مرات من خطوط المكابس التقليدية.
منهجية الإنتاج خطوة بخطوة
يثقّب خط إنتاج حوامل الكابلات لفائف الصاج المجلفن أو الأسود دون إيقافها، ويسوّيها ويقصّها بالطول ثم يشكّلها بالدرفلة إلى مقطع حامل الكابلات النهائي. ويعمل أسرع 4–6 مرات من خطوط المكابس، فينتج نحو 1,400 متر من الصاج المثقب في الساعة، ويمكن تشغيله بمشغّل واحد.
أبرز المعايير الهندسية
- تغذية الصاج من آلة فك لفة بمحور هيدروليكي بحمولة 5 أطنان وتحكم بالحلقة عبر حساس
- تثقيب بسرعة 24 م/دقيقة دون إيقاف الصاج في وحدة Rotary Punch الحاصلة على براءة اختراع
- تشكيل المقطع على آلة درفلة بـ16–18 محطة بعد التسوية بـ9 أسطوانات والقص بالطول بالمقصلة
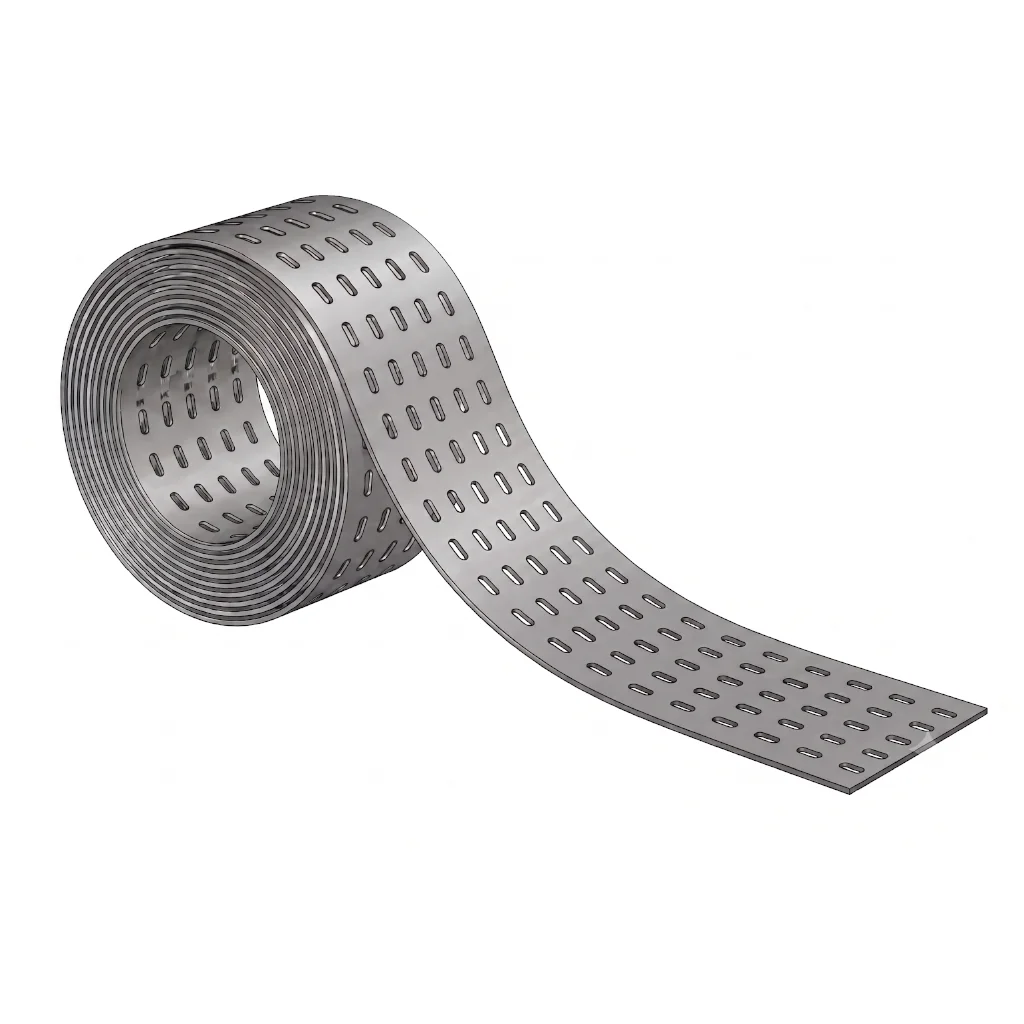
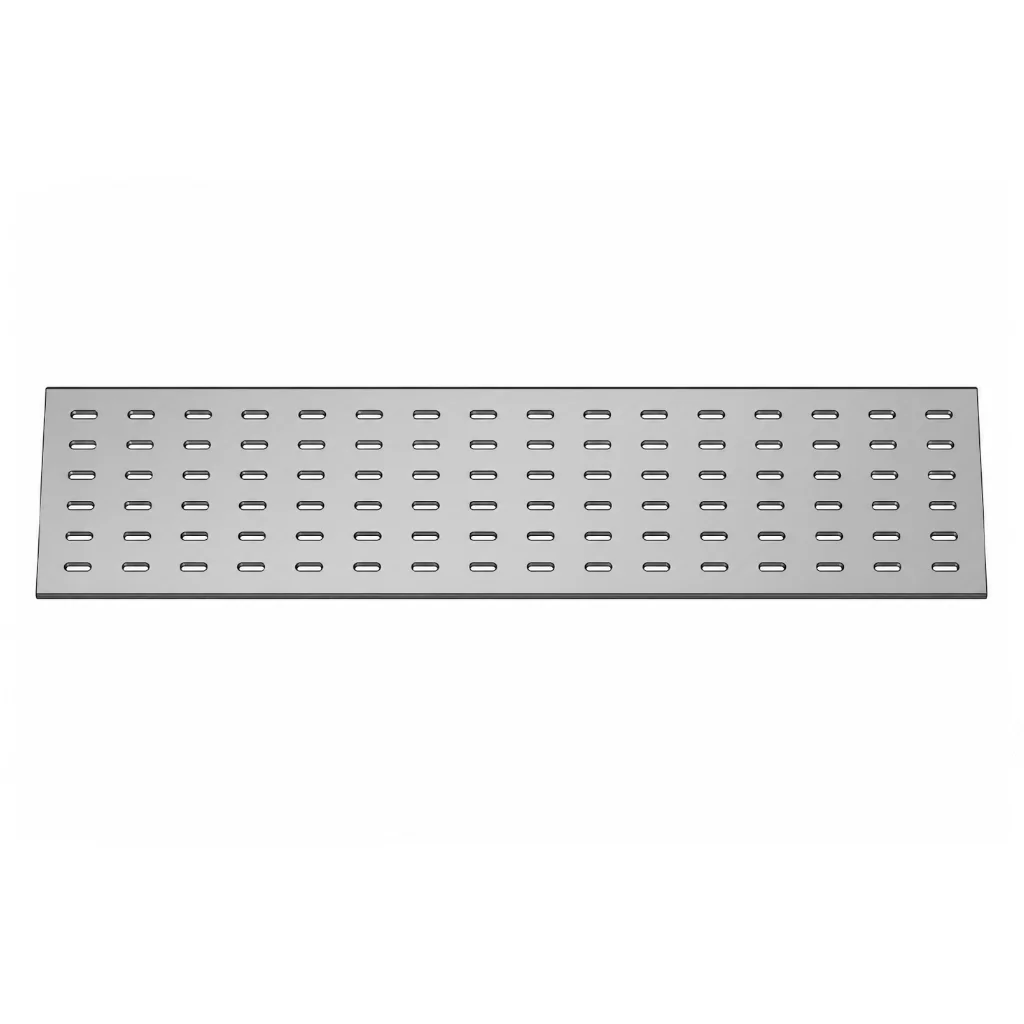
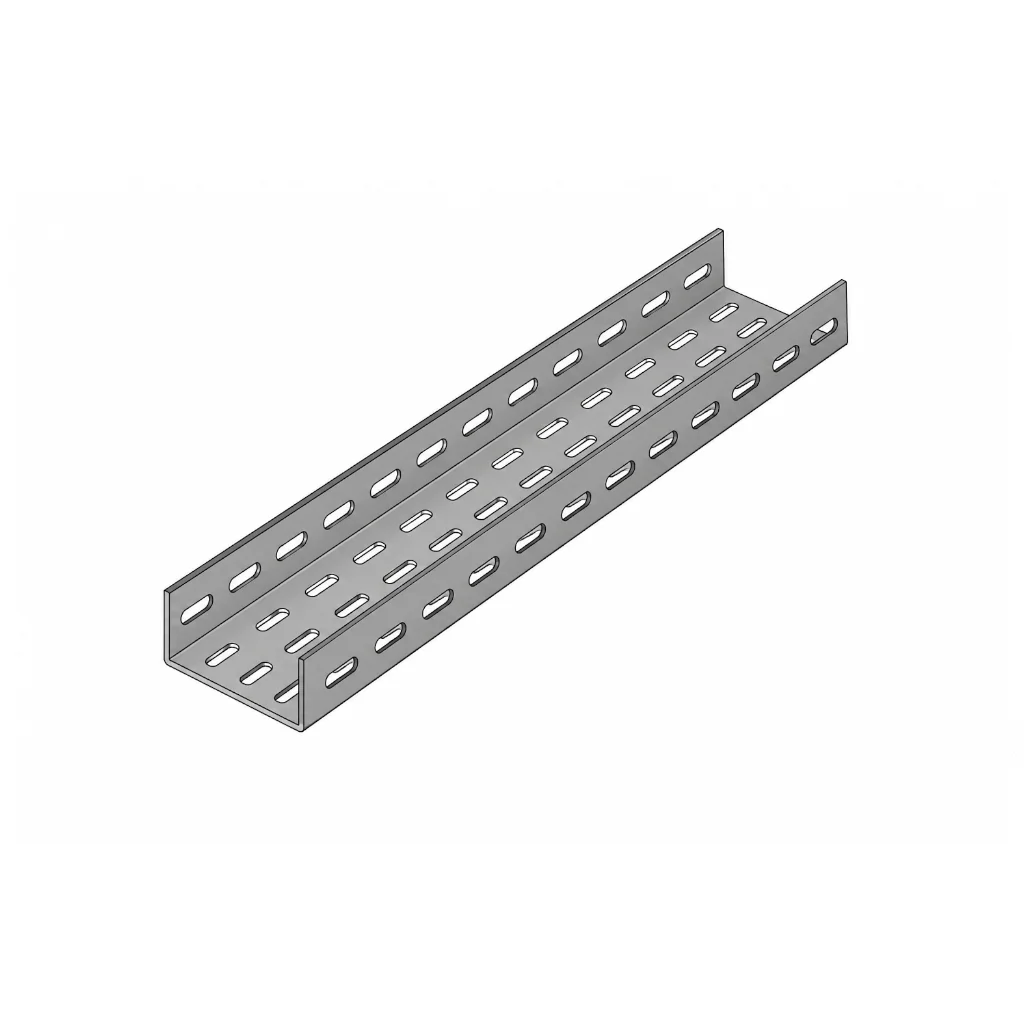
"تثقيب Rotary Punch الحاصل على براءة اختراع بسرعة 1,400 متر في الساعة دون توقف، ونظام تشكيل بالدرفلة بضبط عرض NC آلي متدرج."
آلة فك اللفة
التثقيب بـRotary Punch
التسوية والتغذية
التشكيل بالدرفلة
البنية الهندسية لخط إنتاج حوامل الكابلات وأنظمة حملها
خط إنتاج حوامل الكابلات من YILSA نظام إنتاج متكامل يحوّل لفائف الصاج المجلفن مسبقًا أو الأسود إلى حوامل كابلات مثقبة بسرعة مستمرة تبلغ 24 مترًا في الدقيقة (نحو 1,400 متر في الساعة). وتُلغي وحدة التثقيب Rotary Punch الحاصلة على براءة اختراع حركة التوقف والتشغيل في خطوط المكابس، فتسرّع الإنتاج 4–6 أضعاف وتغني عن مكبس لامركزي بنحو 400 طن وقوالب معقدة.
ينتج الخط حوامل بعرض من 50 إلى 600 مم (حتى 1000 مم في المشاريع الخاصة) وارتفاع جانب من 40 إلى 100 مم. ويتم تغيير المقاس عبر نظام ضبط NC بمحرك دون تغيير البكرات.
التثقيب المستمر وتقنية Rotary Punch
يدخل الصاج القادم من آلة فك اللفة مباشرة إلى أسطوانات التثقيب Rotary Punch. وتفتح المخارز التي تدور بسرعة الصاج نفسها ثقوبًا بيضاوية 7×18 مم (R3.5) بتباعد 50 مم أفقيًا و25 مم رأسيًا وبسرعة 24 مترًا في الدقيقة دون إيقاف الصاج. وتخرج حواف الثقوب دون نتوءات في صاج St37 المجلفن مسبقًا والأسود بسماكة 0.7 إلى 2.0 مم. وتُصنع القوالب من فولاذ العدة 1.2379 (D2) بصلادة 60 HRC.
التسوية والقص بالمقصلة والتشكيل بالدرفلة
يُسوّى الصاج المثقب في وحدة التسوية والتغذية ذات 9 أسطوانات، ثم يُقص بالطول المطلوب بواسطة مقص مقصلة هيدروليكي أو لامركزي. ويُضبط طول القص بمضاعفات 50 مم، والطول القياسي 2400 مم، ويمكن قص أطوال أخرى مثل 2500 و3000 مم. ثم يُغذّى الصاج عبر ناقل الدخول إلى آلة التشكيل بالدرفلة ذات 16–18 محطة ويُشكّل بأقراص من فولاذ C 4140 مقسّى السطح دون الإضرار بالطلاء المجلفن.
الأتمتة والطاقة والكفاءة
يُدار الخط عبر PLC وHMI. تستهلك تقنية Rotary Punch 0.16–0.25 كيلوواط ساعة للمتر (مقابل 0.8–1.2 في خطوط المكابس)، أي توفير في الطاقة يصل إلى 80%. وتعالج وحدة التثقيب 11,520 مترًا من الصاج في وردية 8 ساعات، وينتج خط الدرفلة 4–6 أطنان من الحوامل يوميًا. يُركّب الخط على مساحة نحو 30 × 3 × 3 م، ويمكن تشغيله بمشغّل واحد، ويحمل شهادة CE. ويُنتج عليه حوامل كابلات مثقبة للخدمة الشاقة والعادية، ومدة التسليم 8–10 أشهر.
الآلات المكوّنة للخط
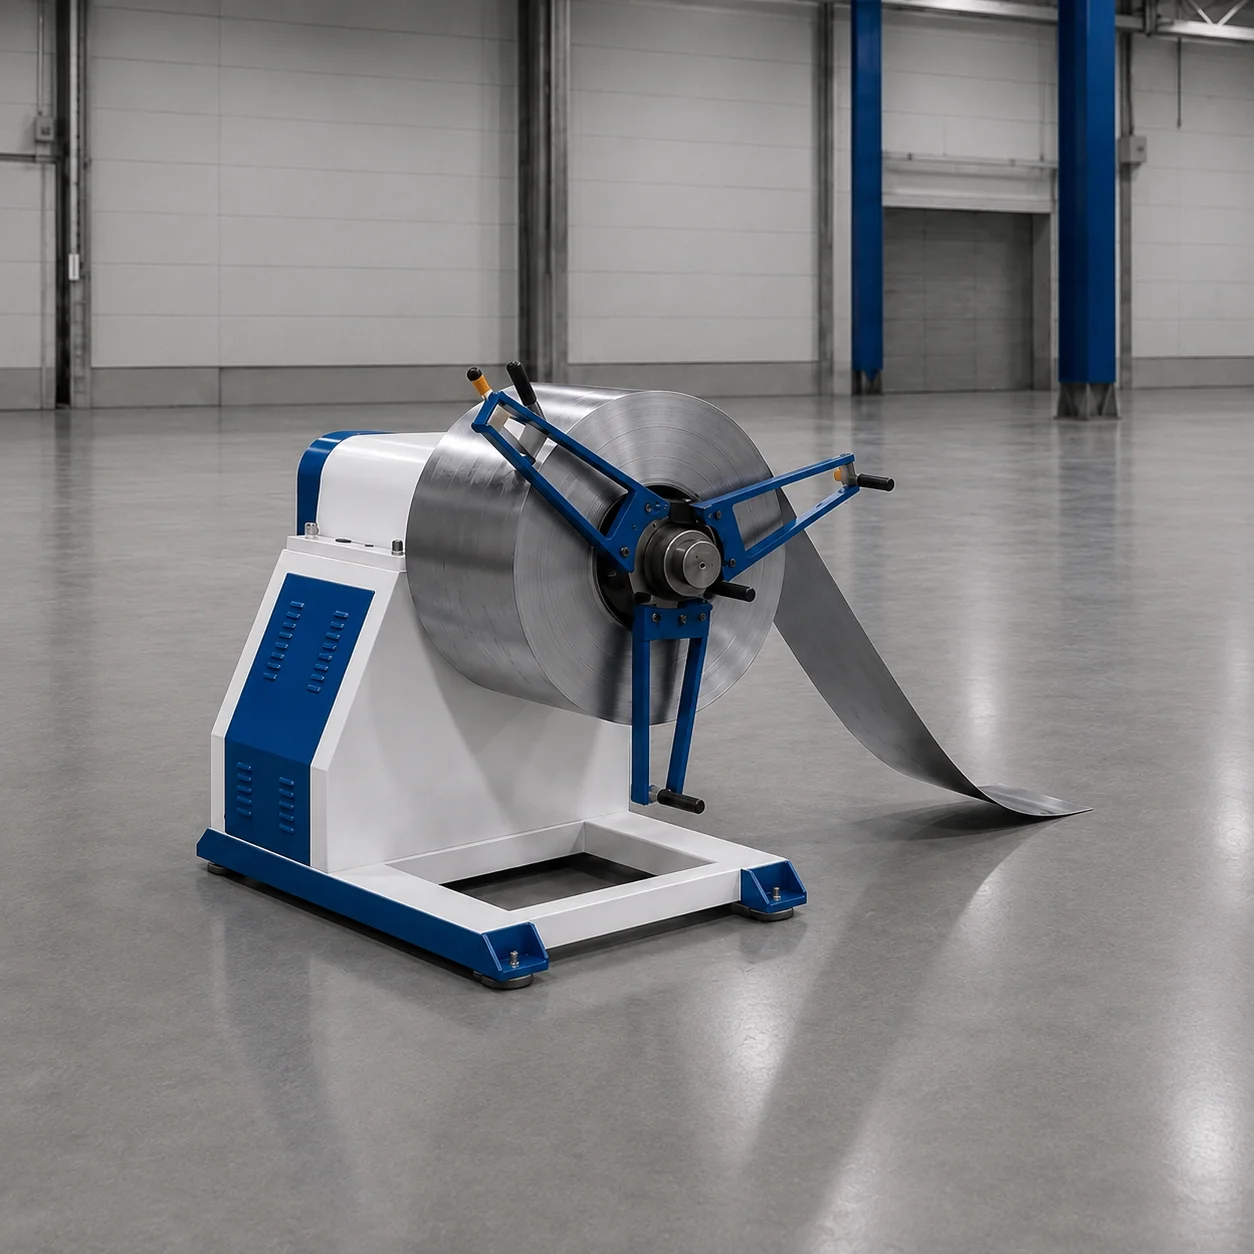
آلة فك اللفة
آلة فك لفائف الصاج الميكانيكية والهيدروليكية
تُصنع آلات فك اللفة من YILSA بسعات من 300 كغ حتى 10 أطنان، وبخيارات متعددة لعرض اللفة وقطريها الداخلي والخارجي؛ وتغذّي طرازاتها الميكانيكية والهيدروليكية خطَّ الإنتاج بكل أنواع لفائف الصاج بشكل مضبوط.
يُستخدم في هذا الخط الطراز بسعة 5,000 كغ مع تحكم بالحلقة عبر حساس.
التثقيب بـRotary Punch
وحدة التثقيب المستمر للصاج بتقنية Rotary Punch الحاصلة على براءة اختراع
بفضل أسطوانات المخارز التي تدور بسرعة الصاج، تثقّب لفائف الصاج دون أي توقف بسرعة 24 م/دقيقة. وبخلاف المكابس اللامركزية، إنتاج دون صدمات ودون نتوءات.
التسوية والتغذية
وحدة تسوية الصاج وتغذيته
وحدة تسوّي الصاج القادم من آلة فك اللفة بأسطوانات التسوية وتدفعه بتزامن بأسطوانات السحب إلى الوحدة التالية في الخط (مكبس، مقصلة، آلة درفلة)، وتُصنع بخيارات عرض وسماكة مختلفة حسب حاجة الخط.
يُستخدم في هذا الخط الطراز ذو 9 أسطوانات مع مقص مقصلة؛ ويُقص الصاج بالطول قبل التشكيل بالدرفلة.

التشكيل بالدرفلة
آلة تشكيل بالدرفلة بـ16–18 محطة (خط ثني المقاطع بالدرفلة)
بفضل أقراص الثني في 16–18 محطة تحوّل الصاج المثقب المقصوص بالطول تدريجيًا ودون إجهاد إلى حامل كابلات. ويغيّر نظام NC بمحرك المقاس دون تغيير البكرات.