
Ligne de production de chemins de câbles
Rotary Punch breveté et ligne de profilage intégrée
Machine et ligne de production de chemins de câbles entièrement intégrées, à poinçonnage continu d'environ 1 400 mètres par heure (24 m/min), 4 à 6 fois plus rapides que les lignes à presse classiques.
Méthode de production étape par étape
La ligne de production de chemins de câbles poinçonne la tôle galvanisée ou noire en bobine sans l'arrêter, la redresse, la coupe à longueur et la profile en chemin de câbles fini. 4 à 6 fois plus rapide que les lignes à presse, elle produit environ 1 400 mètres de tôle perforée par heure et peut être conduite par un seul opérateur.
Paramètres techniques clés
- Alimentation par dérouleuse à mandrin hydraulique de 5 tonnes avec boucle contrôlée par capteur
- Poinçonnage à 24 m/min sans arrêter la tôle dans l'unité Rotary Punch brevetée
- Formage sur profileuse de 16–18 stations après planage à 9 rouleaux et coupe à longueur par guillotine
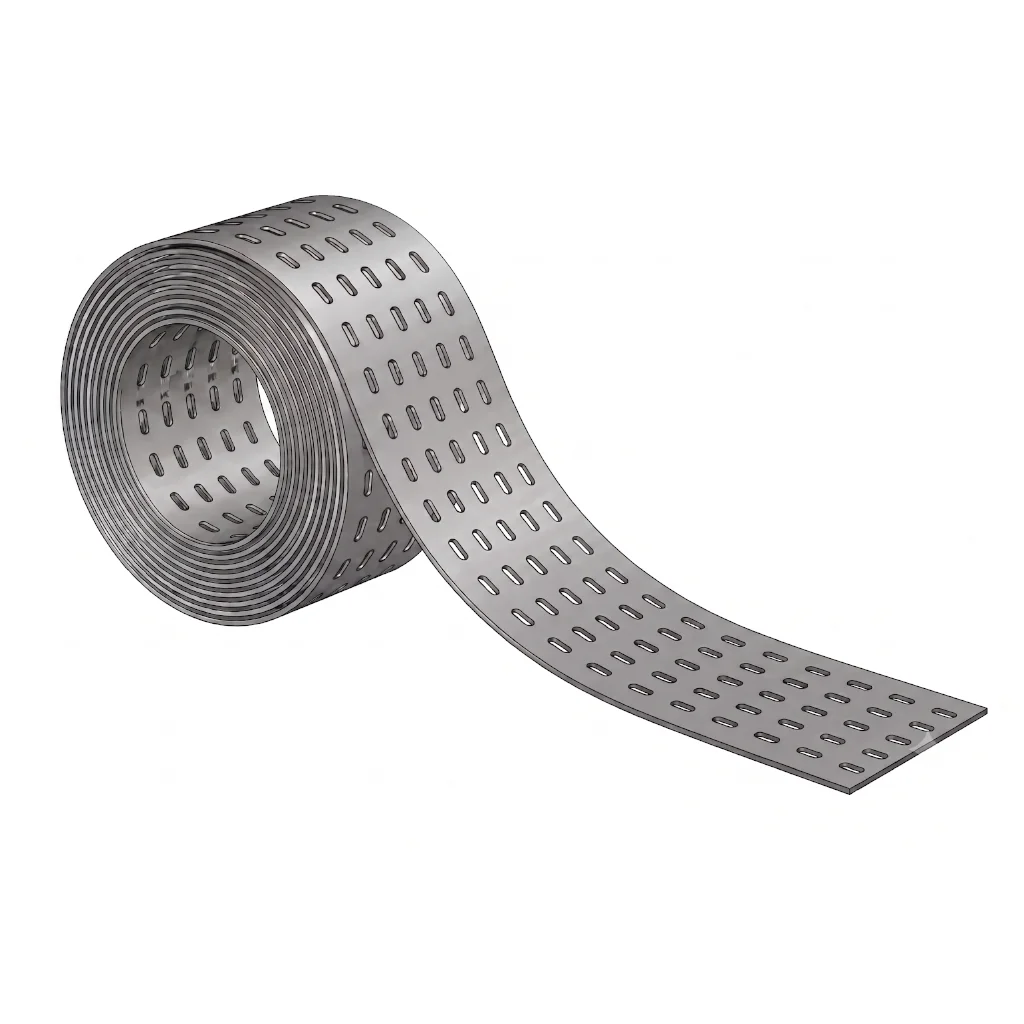
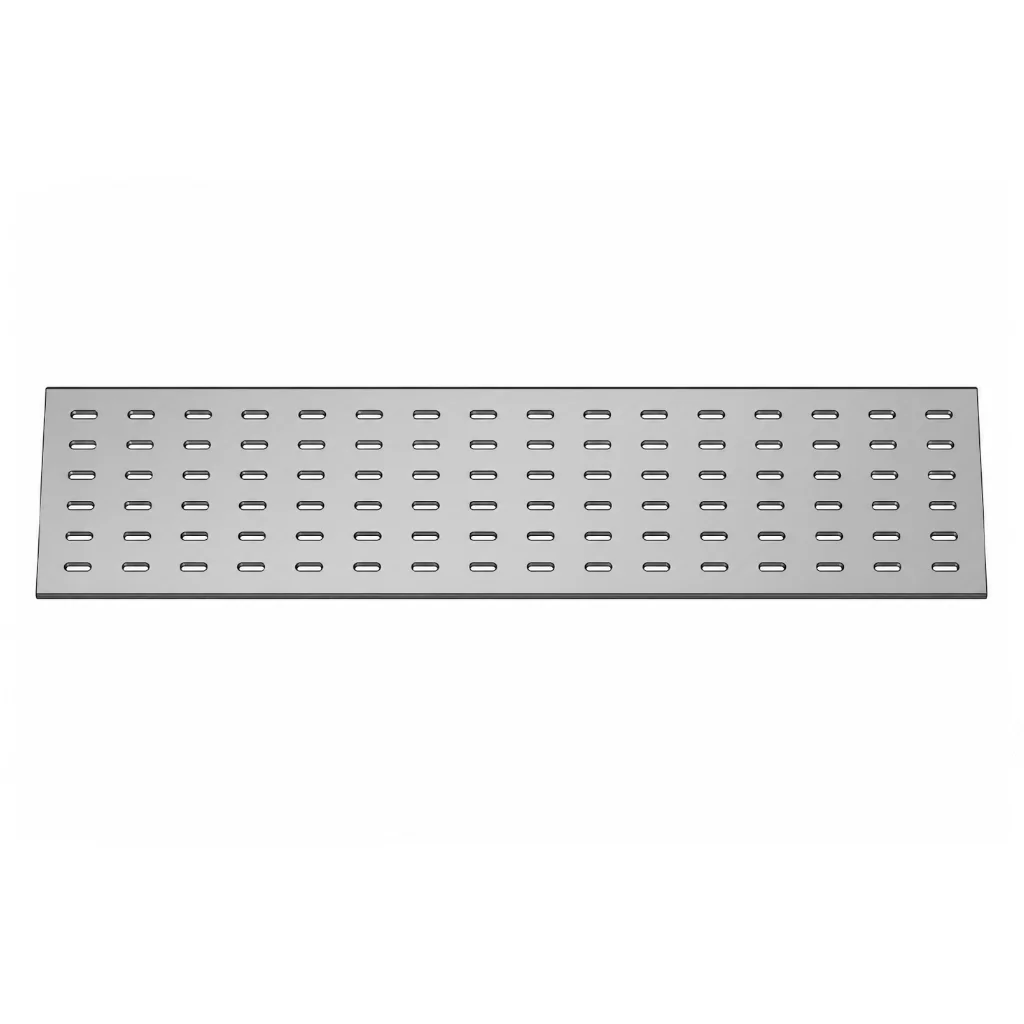
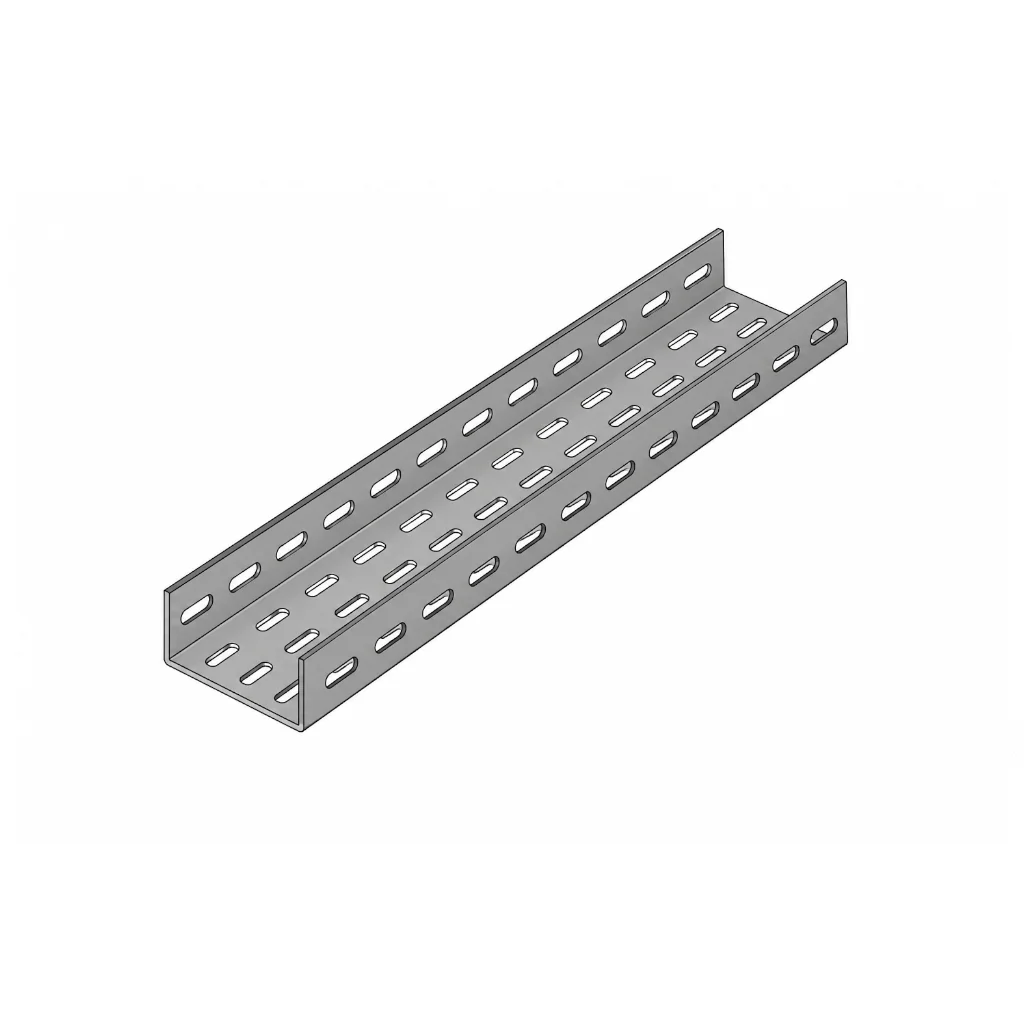
"Poinçonnage Rotary Punch breveté à 1 400 mètres par heure sans arrêt et système de profilage à réglage NC automatique continu de la largeur."
Dérouleuse
Poinçonnage Rotary Punch
Redressage & amenage
Profilage
Architecture d'ingénierie de la ligne de production de chemins de câbles et de supportage
La ligne de production de chemins de câbles YILSA est un système intégré qui transforme la tôle prégalvanisée ou noire en bobine en chemin de câbles perforé à une vitesse continue de 24 mètres par minute (environ 1 400 mètres par heure). L'unité de poinçonnage Rotary Punch brevetée, qui supprime le marche-arrêt des lignes à presse, rend la production 4 à 6 fois plus rapide et évite une presse excentrique d'environ 400 tonnes et des outils complexes.
La ligne produit des largeurs de 50 à 600 mm (jusqu'à 1000 mm sur projets spéciaux) et des hauteurs d'aile de 40 à 100 mm. Le changement de format se fait par réglage NC motorisé, sans changer les galets.
Perforation continue & technologie Rotary Punch
La tôle issue de la dérouleuse entre directement dans les tambours de poinçonnage Rotary Punch. Les poinçons, tournant à la vitesse de la tôle, réalisent des trous oblongs de 7×18 mm (R3,5) au pas de 50 mm horizontalement et 25 mm verticalement, à 24 mètres par minute, sans arrêter la tôle. Sur tôle prégalvanisée et noire St37 de 0,7 à 2,0 mm, les bords des trous sont sans bavure. Les outils sont en acier à outils 1.2379 (D2) trempé à 60 HRC.
Redressage, coupe guillotine & profilage
La tôle perforée est planée dans l'unité de redressage et d'amenage à 9 rouleaux, puis coupée à longueur par une cisaille guillotine hydraulique ou excentrique. La longueur se règle par multiples de 50 mm ; la longueur standard est de 2400 mm, et 2500 ou 3000 mm sont aussi possibles. Le flan est amené par le convoyeur d'entrée dans la profileuse de 16 à 18 stations et formé en chemin de câbles par des galets en C 4140 à surface durcie, sans abîmer la galvanisation.
Automatisation, énergie & efficacité
La ligne est pilotée par automate et IHM. Le Rotary Punch consomme 0,16–0,25 kWh par mètre (0,8–1,2 kWh/m sur les lignes à presse), soit jusqu'à 80 % d'économie d'énergie. L'unité de poinçonnage traite 11 520 mètres de tôle par poste de 8 heures et la profileuse produit 4 à 6 tonnes de chemins par jour. Installée sur environ 30 × 3 × 3 m, la ligne est conduite par un seul opérateur et est certifiée CE. Elle produit des chemins de câbles perforés renforcés et standard ; délai de livraison 8 à 10 mois.
Machines de la ligne
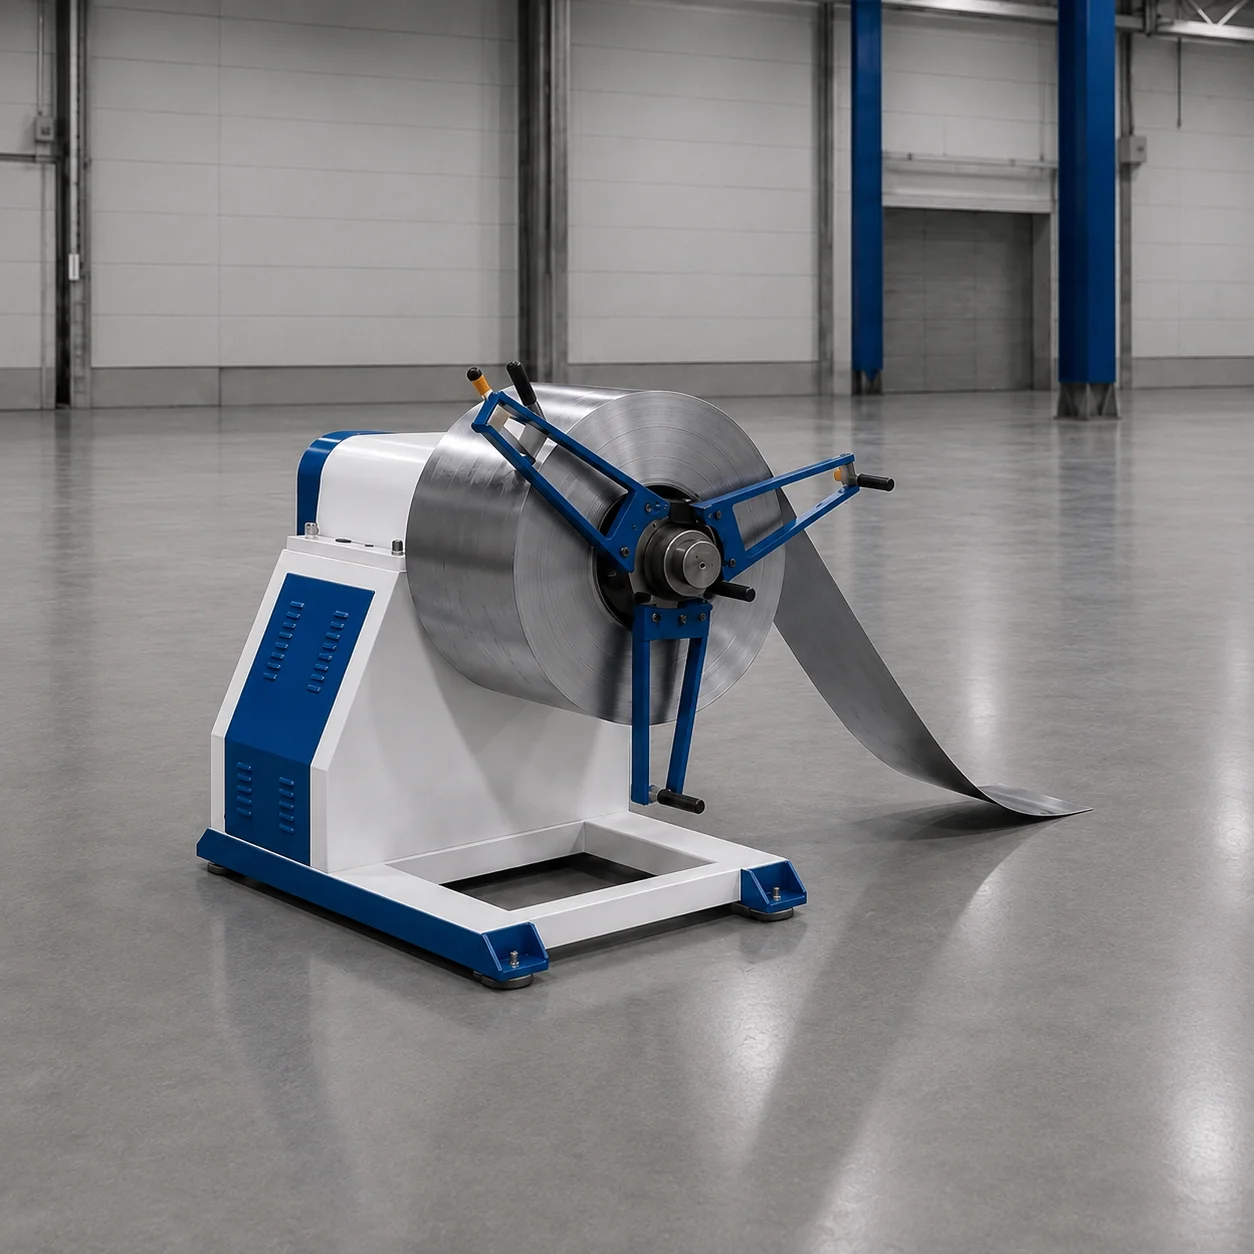
Dérouleuse
Dérouleuse mécanique et hydraulique pour tôle en bobine
Les dérouleuses YILSA sont fabriquées de 300 kg à 10 tonnes, avec diverses largeurs de bobine et diamètres intérieurs et extérieurs ; leurs modèles mécaniques et hydrauliques alimentent de façon contrôlée la ligne avec tout type de bobine de tôle.
Cette ligne utilise le modèle de 5 000 kg avec boucle contrôlée par capteur.
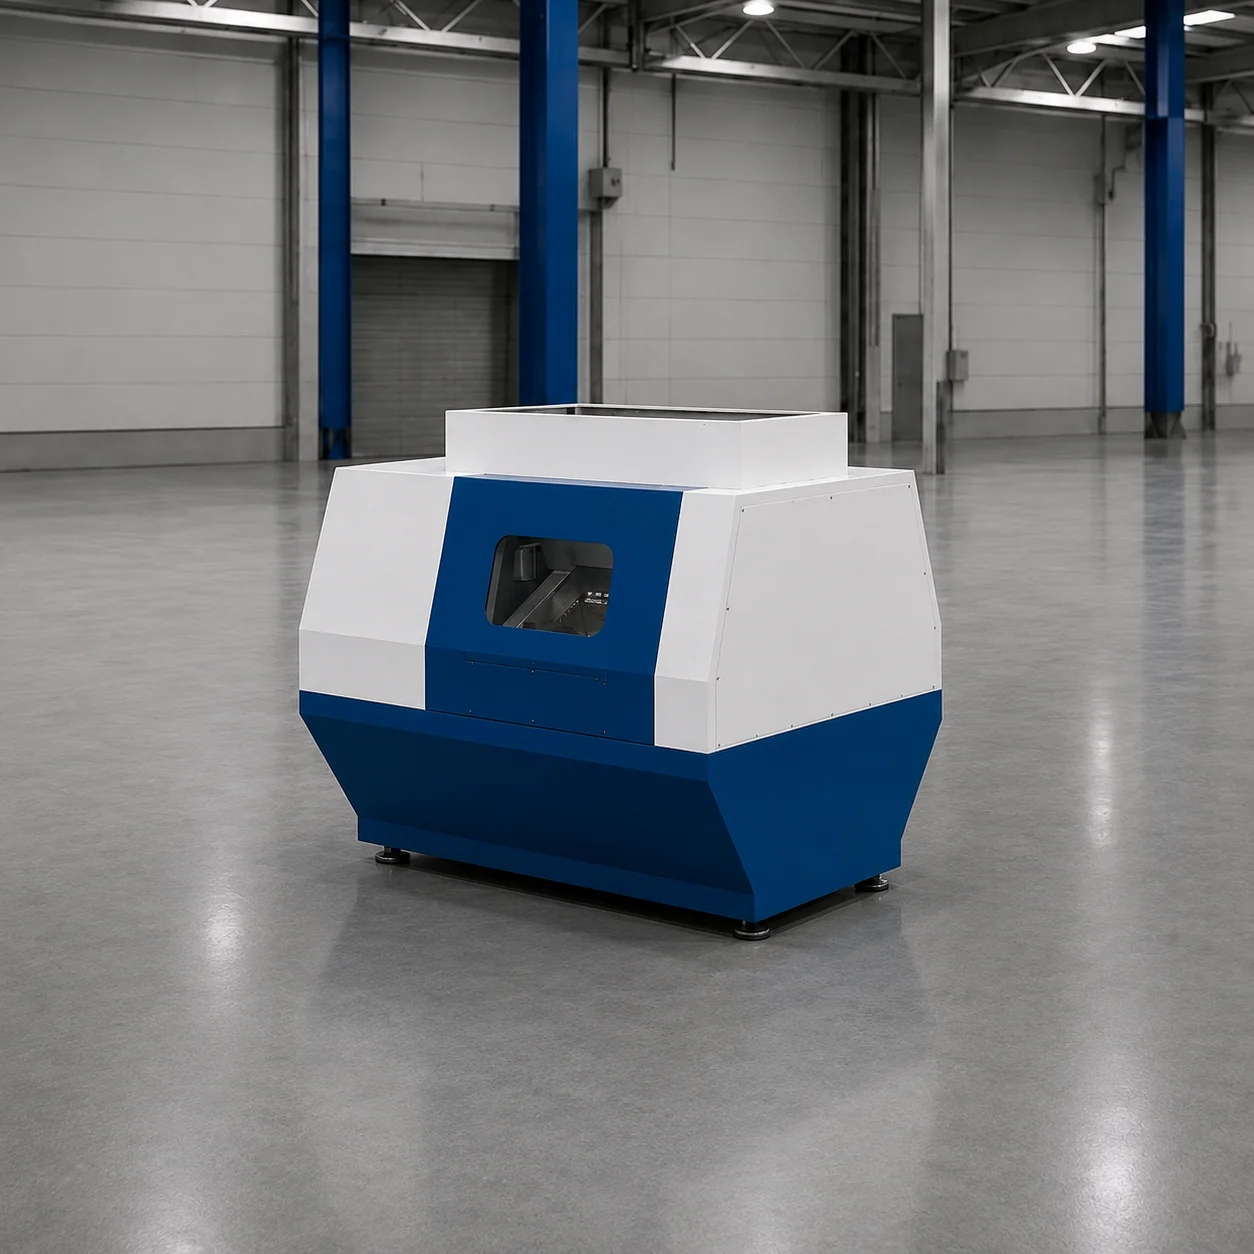
Poinçonnage Rotary Punch
Unité brevetée de perforation continue de tôle Rotary Punch
Grâce à des tambours de poinçons tournant à la vitesse de la tôle, elle perce la tôle en bobine sans arrêt à 24 m/min. Contrairement aux presses excentriques, sans choc et sans bavure.
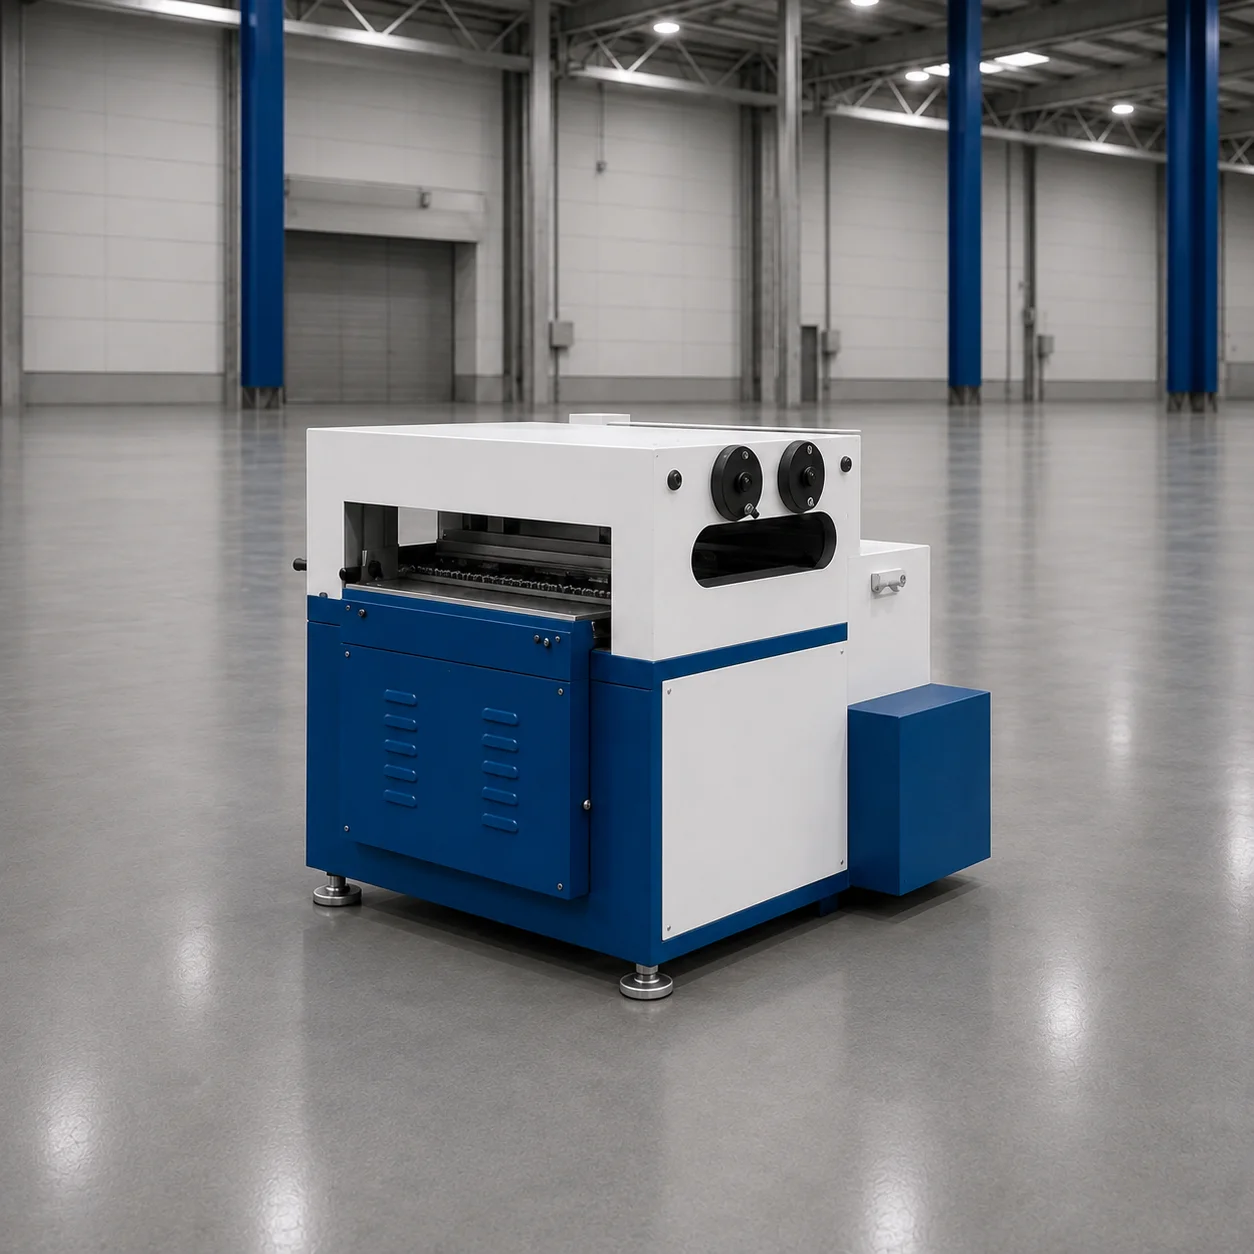
Redressage & amenage
Unité de redressage et d'amenage de tôle
Unité qui plane la tôle venant de la dérouleuse avec des rouleaux de planage et l'amène de façon synchronisée, par des rouleaux d'entraînement, vers l'unité suivante (presse, cisaille, profileuse) ; fabriquée en différentes largeurs et épaisseurs selon les besoins de la ligne.
Cette ligne utilise le modèle à 9 rouleaux avec cisaille guillotine ; la tôle est coupée à longueur avant profilage.

Profilage
Profileuse à 16–18 stations (ligne de profilage à galets)
Grâce aux galets de formage de 16–18 stations, transforme progressivement, sans forcer, la tôle perforée coupée à longueur en chemin de câbles. Le système NC motorisé change de format sans changer les galets.