
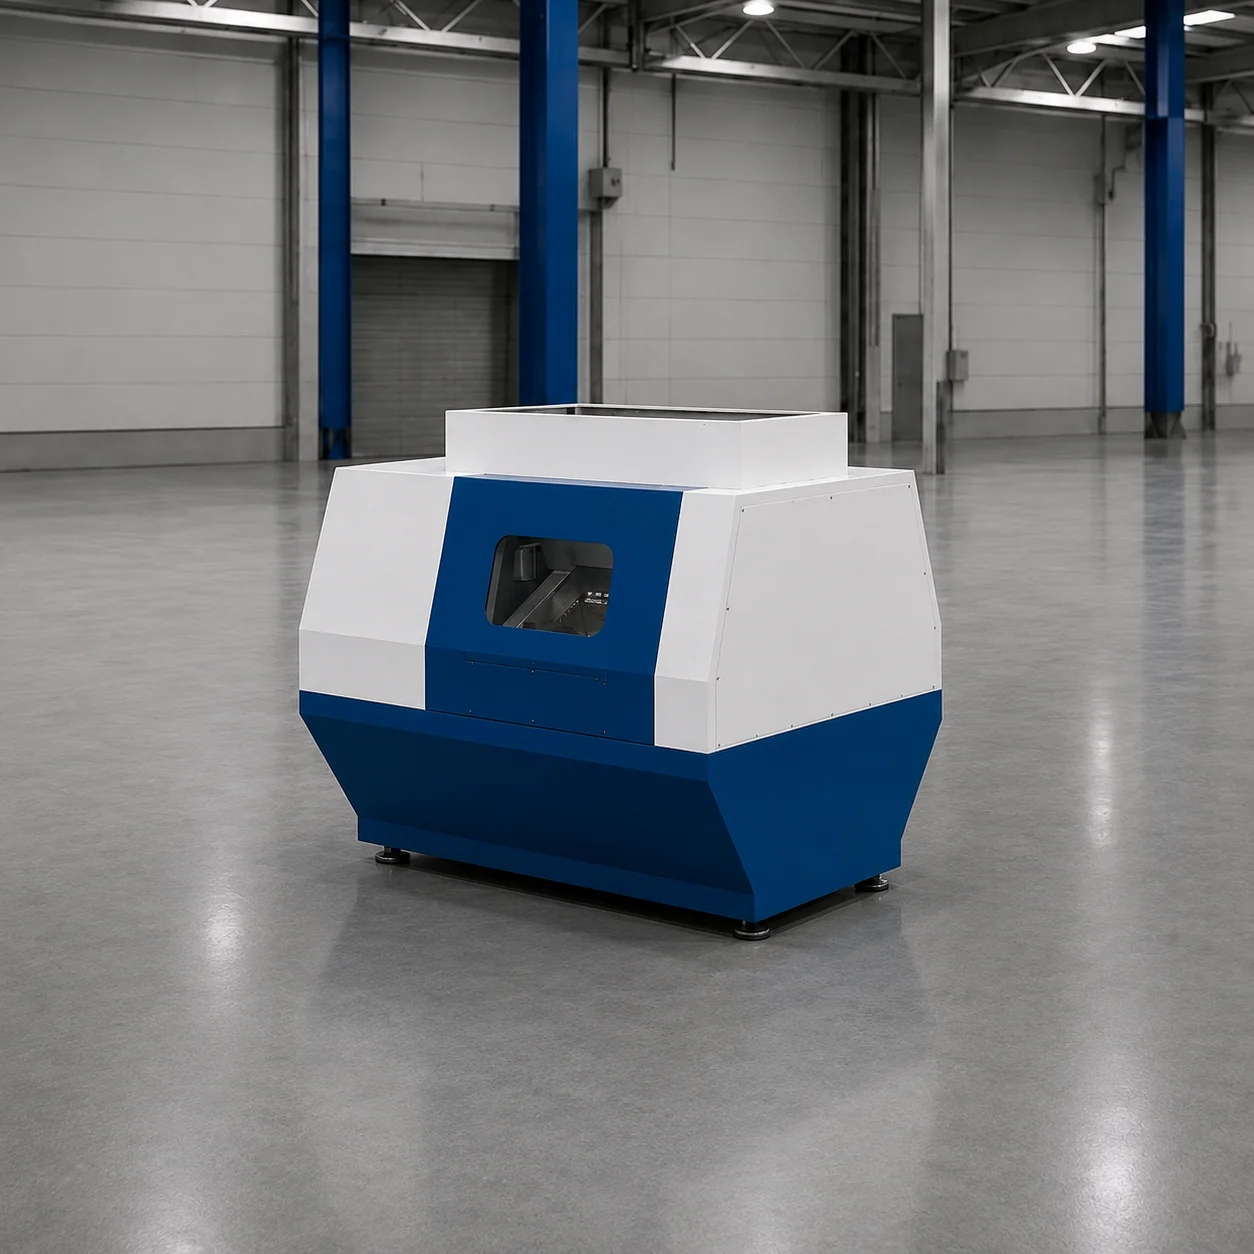
Poinçonnage Rotary Punch
Unité brevetée de perforation continue de tôle Rotary Punch
Grâce à des tambours de poinçons tournant à la vitesse de la tôle, elle perce la tôle en bobine sans arrêt à 24 m/min. Contrairement aux presses excentriques, sans choc et sans bavure.
Technologie brevetée Rotary Punch de perforation continue de la tôle
Remplaçant les lignes à presse classiques, l'unité de poinçonnage Rotary Punch brevetée perce la tôle en bobine sans arrêt et rend la fabrication de chemins de câbles 4 à 6 fois plus rapide.
Perforation Rotary Punch sans marche-arrêt
Sur les lignes classiques à presse excentrique d'environ 400 tonnes, la tôle doit être arrêtée à chaque pas de poinçonnage. Avec Rotary Punch, les tambours de poinçons tournent à la vitesse de la bobine et poinçonnent en continu à 24 m/min ; un poste de 8 heures traite 11 520 mètres de tôle.
La suppression du marche-arrêt élimine les charges de choc et abaisse la consommation à 0,16–0,25 kWh par mètre (0,8–1,2 kWh/m sur les lignes à presse).
Géométrie de trous sans bavure
Les poinçons Rotary Punch réalisent des trous oblongs de 7×18 mm (R3,5) au pas de 50 mm horizontalement et 25 mm verticalement dans la tôle prégalvanisée et noire St37 de 0,7 à 2,0 mm.
Poinçons et matrices sont en acier à outils 1.2379 (D2) à 60 HRC ; les bords des trous sont nets et sans bavure.
Entraînement AC 22 kW et bâti compact
L'unité est entraînée par un moteur AC de 22 kW avec variateur et n'a pas besoin d'ameneur servo séparé. La ligne est pilotée par automate et IHM.
Le Rotary Punch, la redresseuse-ameneuse et la cisaille guillotine sont montés sur un bâti commun d'environ 2 × 2,5 × 1,5 m et d'environ 3,2 tonnes.
Avantages technologiques & innovation
- Technologie Rotary Punch brevetée, en continu sans arrêter la tôle
- Vitesse de production 4 à 6 fois supérieure aux presses de poinçonnage classiques
- Jusqu'à 80 % d'économie avec 0,16–0,25 kWh par mètre
- Aucun ameneur servo nécessaire ; commande par automate et IHM
Projets sur mesure
Pour des dimensions ou paramètres techniques particuliers, nous réalisons des fabrications d'ingénierie sur mesure.