
Rotary Punch Technique
Technologie d'ingénierie sans presse qui poinçonne et coupe en continu la tôle en bobine et les bandes plates, sans les arrêter, grâce à des tambours synchronisés avec la vitesse de ligne.
Exploitation sur site & cinématique Rotary Punch
Mécanisme technique et principe de fonctionnement
Architecture Rotary Punch continue, développée en 2013 par la R&D YILSA pour dépasser les limites du marche-arrêt des presses excentriques et hydrauliques, protégée par brevet et modèle d'utilité.
01.Mécanisme de poinçonnage continu et cinématique rotative
Sur les lignes classiques à presse ou de poinçonnage hydraulique, la bande plate doit s'arrêter complètement à chaque coup. Cela génère de fortes forces d'inertie, une ondulation de la bande, une usure mécanique et des pertes d'énergie.
Les tambours fonctionnant selon la technique Rotary Punch tournent à la vitesse du flux de matière. Les poinçons en acier à outils 1.2379 (D2) à 58–60 HRC rencontrent la bande en tournant et la perforent pendant qu'elle défile. La matière ne s'arrêtant jamais, la vitesse de ligne élevée (jusqu'à 24 m/min) est maintenue en continu.
02.Entraînement auto-ameneur & pas constant
Les tambours sont entraînés par un moteur AC avec variateur. Comme ils font avancer la tôle tout en la poinçonnant, aucun ameneur servo séparé n'est nécessaire ; la vitesse de ligne se règle sur le variateur.
Le pas des trous est fixé mécaniquement par la circonférence du tambour et l'écart entre outils (par exemple 19 mm sur la ligne de masses d'équilibrage). Chaque trou est ainsi réalisé au même pas, avec des bords nets et sans bavure.
03.Zéro chute & efficacité énergétique
Dans une presse, l'effort de coupe s'applique en un seul coup ; avec Rotary Punch, il se répartit dans le temps au fil de la rotation. La puissance moteur reste faible et dépend du produit fabriqué (par exemple 3 kW pour l'unité Rotary Punch de la ligne de masses d'équilibrage).
En fabrication de chemins de câbles, la ligne Rotary Punch consomme 0,16–0,25 kWh par mètre contre 0,8–1,2 kWh pour une ligne à presse, soit jusqu'à 80 % d'économie d'énergie. En fabrication de masses d'équilibrage, 100 000 pièces de 5 g, soit environ 500 kg de produit, ne demandent que 1,37 kWh.
Analyse comparative des avantages et des applications
Les gains opérationnels de la technique Rotary Punch et les produits auxquels elle s'applique.
Avantages technologiques
Les atouts YILSA Rotary Punch
- Grande vitesse opérationnelle :Jusqu'à 24 mètres par minute en continu : la capacité est multipliée par 4 à 6 ; une seule ligne Rotary Punch remplace la production de 4 lignes à presse.
- Défilement continu de la bande (Continuous Feed) :La bande défile sans marche-arrêt : plus de charges d'inertie mécaniques ni d'ondulation de la matière.
- Faible usure & longue durée de vie des outils :Sans chocs de presse, les outils durent plus longtemps et les coûts de maintenance baissent jusqu'à 75 %.
- Fonctionnement silencieux et sans vibrations :Sans chocs de presse, la ligne fonctionne en silence et sans vibrations ; elle peut même être installée sur une mezzanine de l'usine.
- Économie d'énergie maximale :Jusqu'à 80 % d'électricité en moins par rapport aux lignes à presse.
- Changement de lames facile & surépaisseur de réaffûtage :Les lames usées se démontent une à une en desserrant les vis de pression ; grâce à 6 mm de surépaisseur, la lame réaffûtée est réutilisée avec une cale.
Domaines d'application
Produits fabriqués avec Rotary Punch
- Chemin de câbles :Perforation continue de chemins de câbles perforés (AKT/NKT) à partir de tôle en bobine.
- Masses d'équilibrage :Coupe et marquage des barrettes de masses d'équilibrage.
- Rail DIN :Poinçonnage des trous et lumières des rails DIN en flux continu.
- Armature de profilé caoutchouc & clip métallique :Production d'armatures de profilés et de clips à partir de bandes de tôle fine.
- Profilé oméga de ventilation :Production de profilés de ventilation perforés.
Nos machines utilisant la technique Rotary Punch
Le même principe breveté de poinçonnage et de coupe rotatifs équipe différentes machines, conçues selon le motif de trous et la matière de chaque produit.
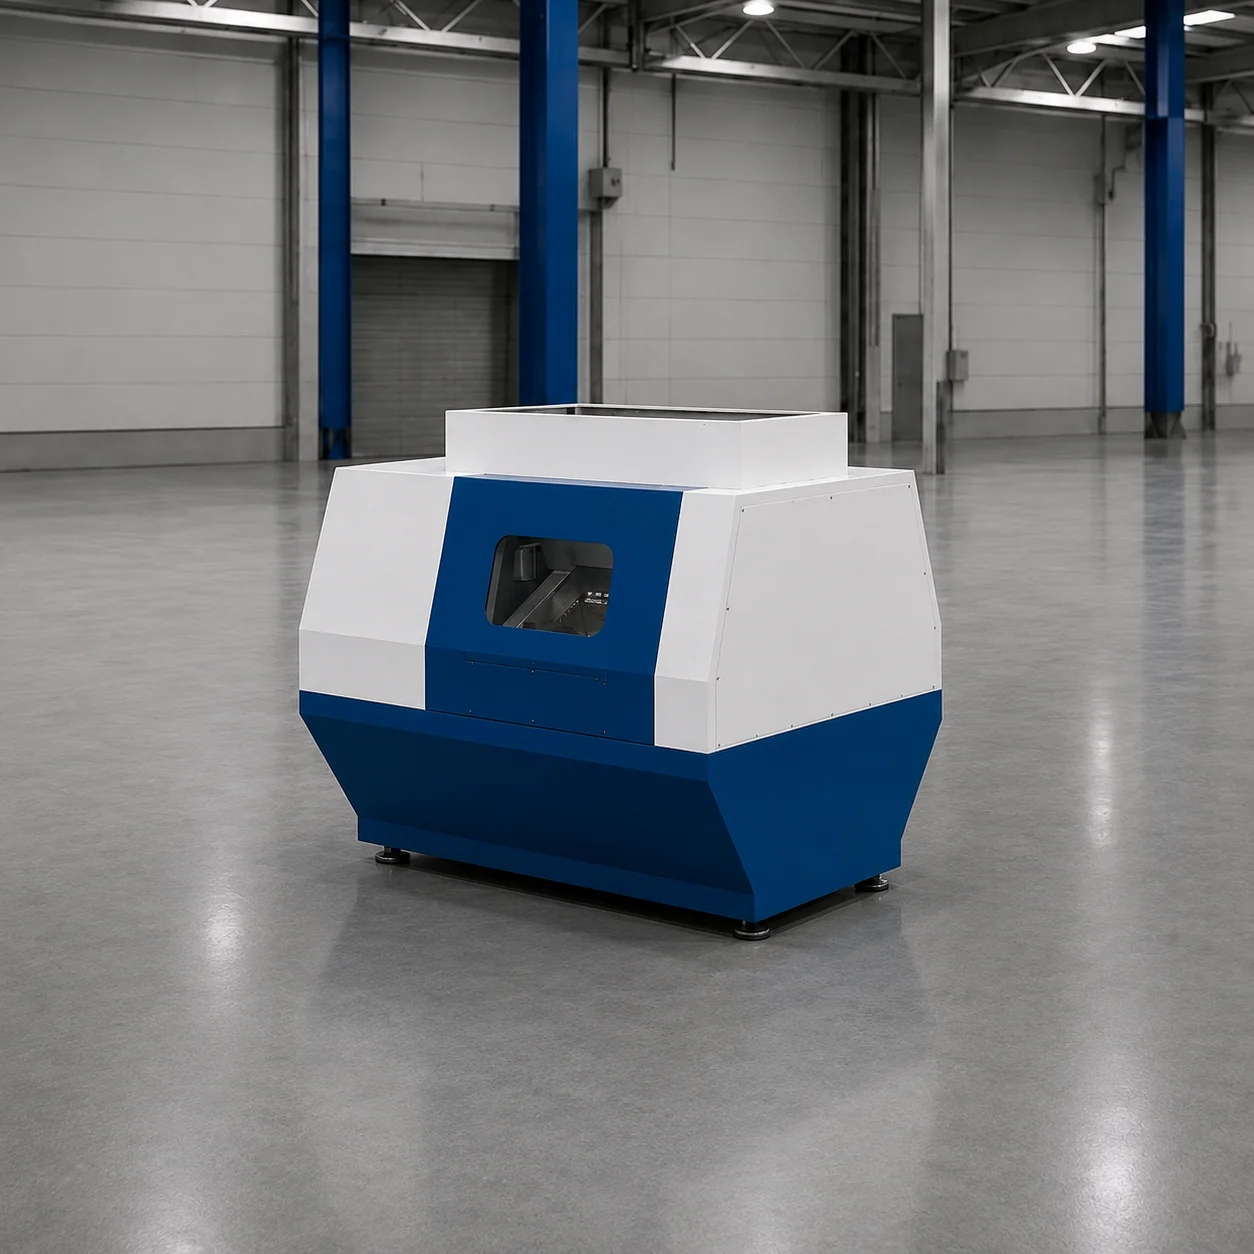
Poinçonnage Rotary Punch
Unité brevetée de perforation continue de tôle Rotary Punch
Grâce à des tambours de poinçons tournant à la vitesse de la tôle, elle perce la tôle en bobine sans arrêt à 24 m/min. Contrairement aux presses excentriques, sans choc et sans bavure.
Perfore la tôle en bobine à 24 m/min sur la ligne de chemins de câbles.
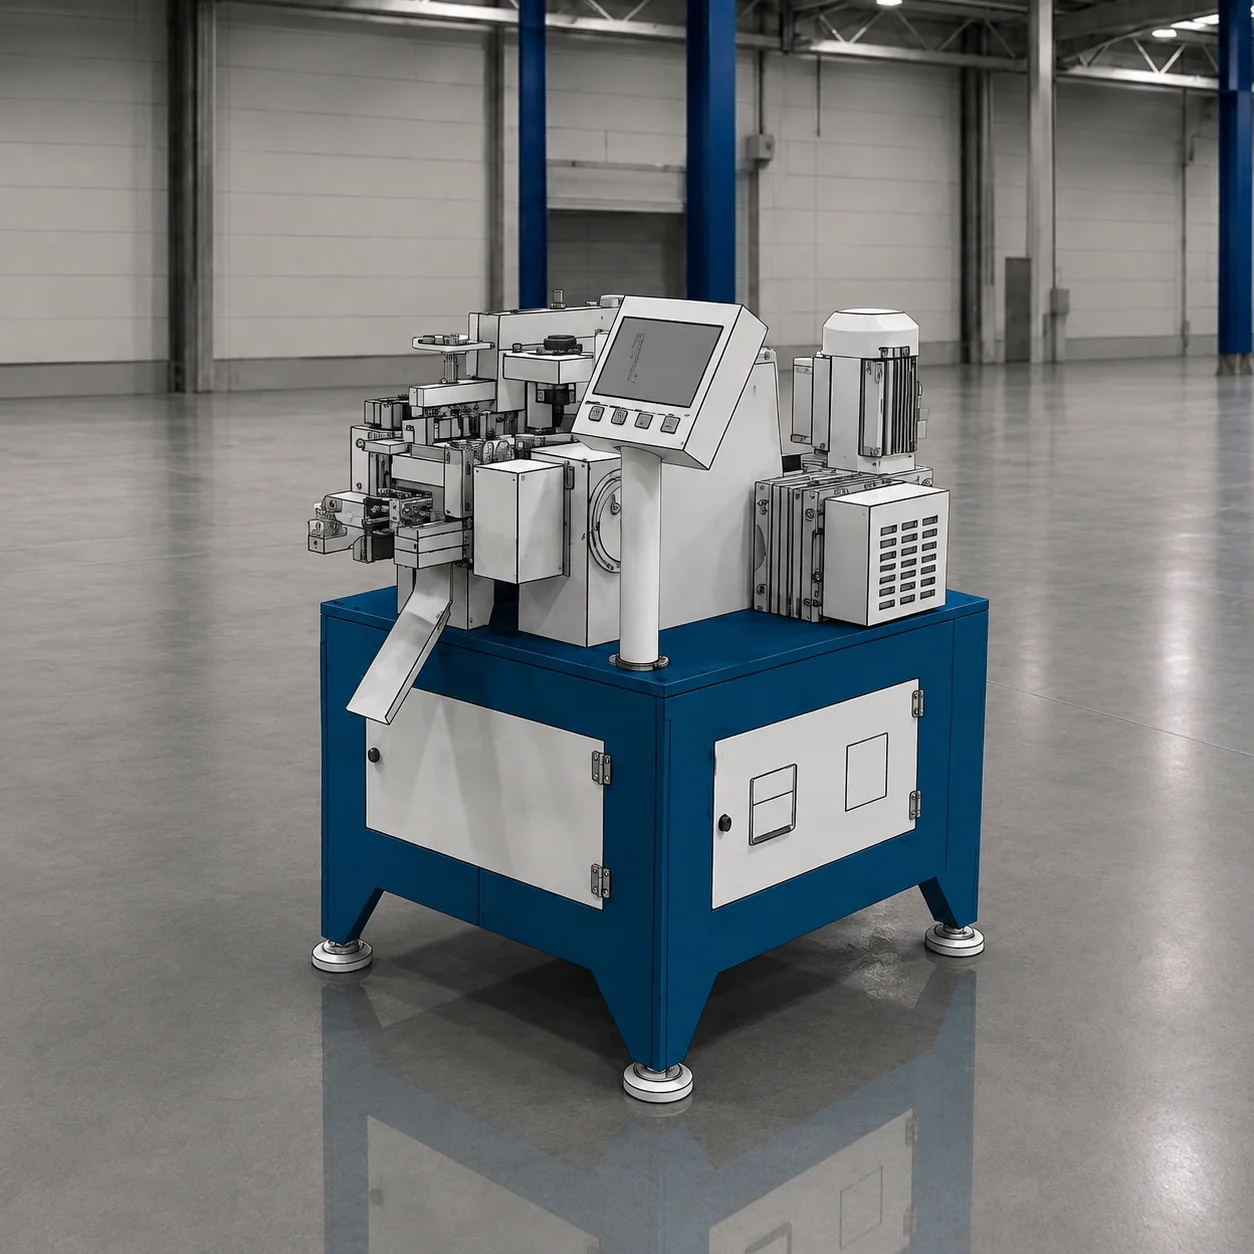
Coupe Rotary Punch
Système breveté de découpe et de marquage Rotary Punch
Coupe sans arrêt la bande plate qui défile en continu grâce à des outils rotatifs à double tambour, et y frappe le poids et le logo. Fonctionne avec 0 % de chute.
Assure la découpe et le marquage sur la ligne de masses d'équilibrage.
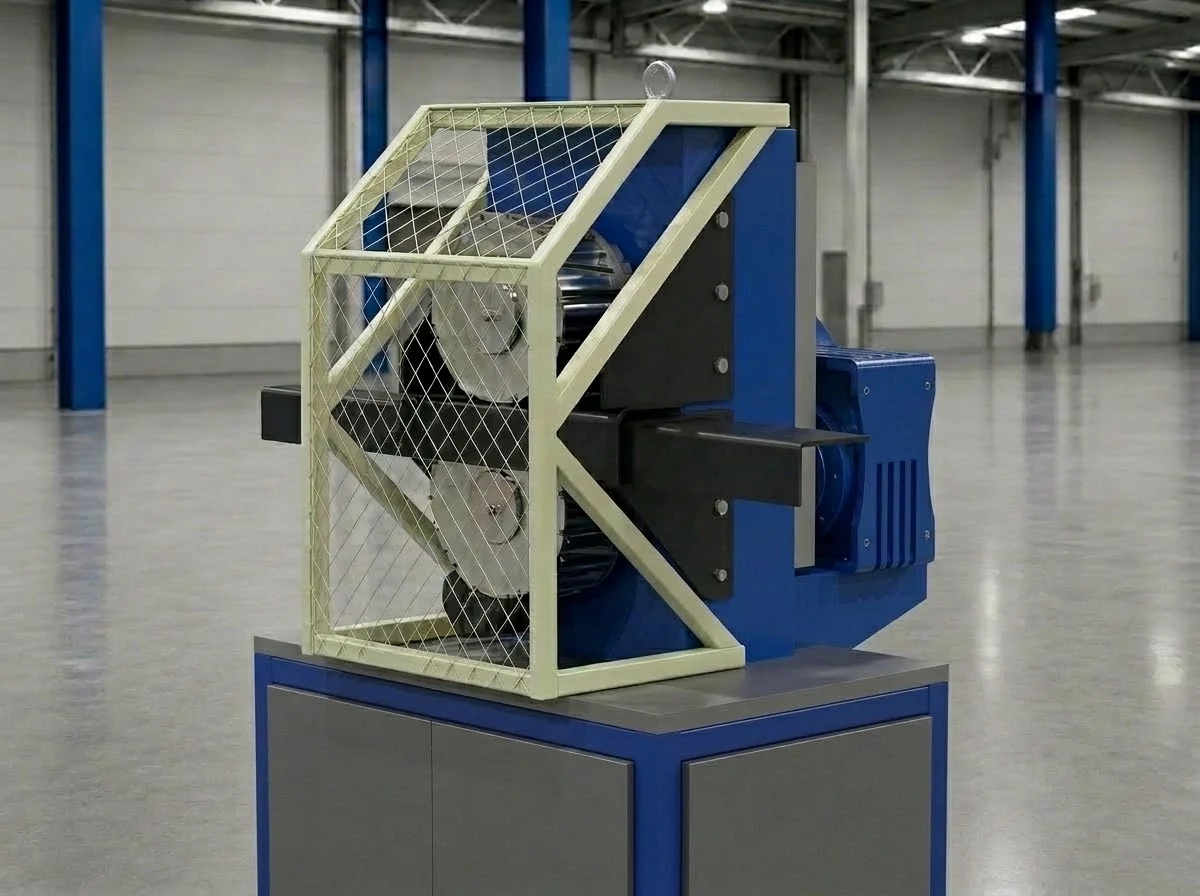
Machine à cornières carton
Machine d'encochage en V de cornières carton par Rotary Punch
Réalise, sans arrêter la matière, des encoches en V avec des tambours Rotary Punch dans les cornières carton qui protègent les bords des rouleaux et bobines contre les chocs et l'écrasement.
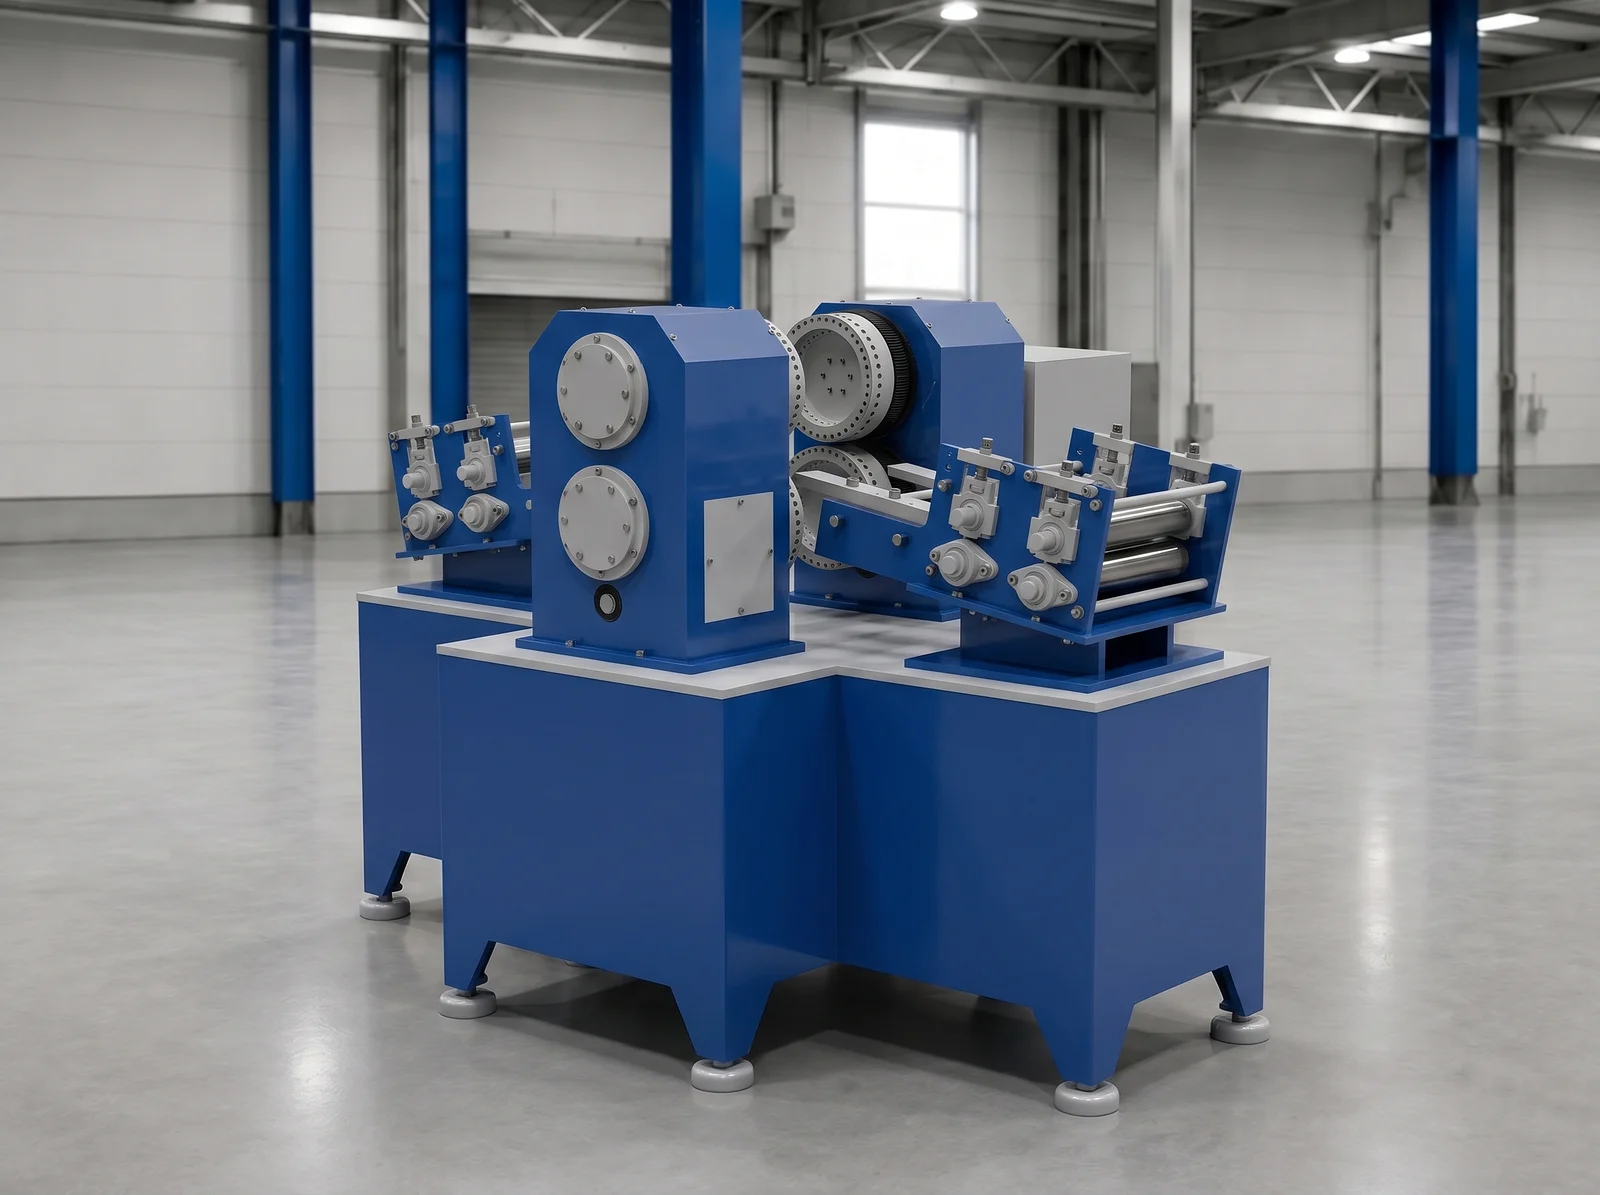
Machine à profilés oméga de ventilation
Machine de perforation de profilés oméga de ventilation par Rotary Punch
Poinçonne sans arrêt le motif de trous des profilés oméga ventilés sur la bande plate, avant pliage, grâce à des tambours poinçon et matrice synchronisés.
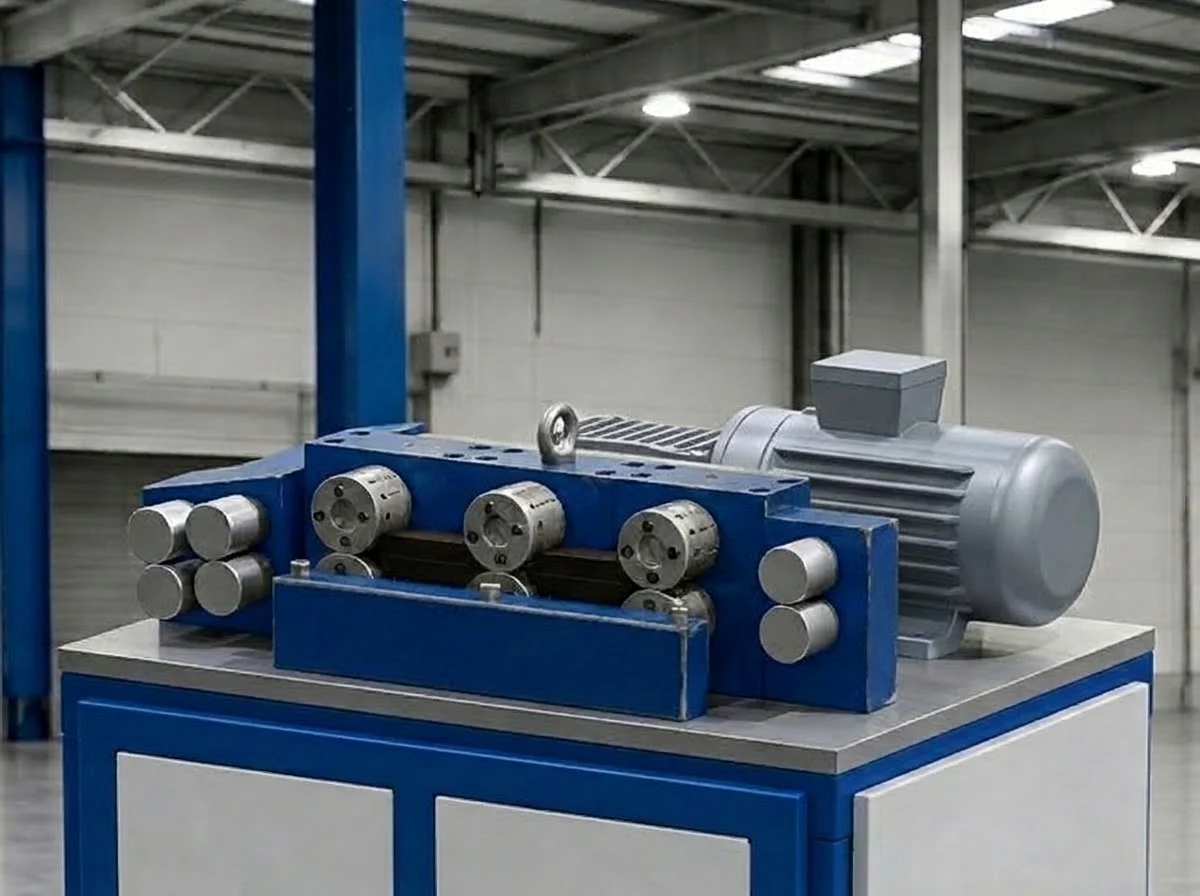
Machine à armatures métalliques pour profilés caoutchouc
Machine de fabrication de clips / armatures métalliques par Rotary Punch
Produit les armatures métalliques insérées dans les profilés de bordure en caoutchouc en découpant la fine bande de tôle avec des tambours Rotary Punch, sans l'arrêter.
Intégrez la technologie Rotary Punch à votre ligne
Contactez l'équipe d'ingénierie YILSA pour une conception de tambour, une matrice de trous et une étude de faisabilité adaptées à votre projet.