
Rotary Punch Tehnica
Tehnologie inginerească fără presă, care perforează și taie continuu tabla din rulou și benzile metalice plate, fără a le opri, prin tamburi sincronizați cu viteza liniei.
Funcționare în teren și cinematica Rotary Punch
Mecanismul tehnic și principiul de funcționare
Arhitectura Rotary Punch continuă, dezvoltată în 2013 de C&D YILSA pentru a depăși limitele start-stop ale preselor cu excentric și hidraulice, protejată prin brevet și model de utilitate.
01.Mecanism de perforare continuă și cinematică rotativă
Pe liniile clasice cu presă sau de perforare hidraulică, banda metalică plată trebuie oprită complet la fiecare lovitură. Asta produce forțe mari de inerție, ondularea benzii, uzură mecanică și pierderi de energie.
Tamburii care funcționează cu tehnica Rotary Punch se rotesc cu viteza fluxului de material. Poansoanele din oțel de scule 1.2379 (D2) cu 58–60 HRC întâlnesc banda în timpul rotației și perforează materialul în timp ce acesta curge. Deoarece materialul nu se oprește niciodată, viteza mare a liniei (până la 24 m/min) se menține continuu.
02.Antrenare cu autoalimentare și pas constant
Tamburii sunt antrenați de un motor AC cu convertizor. Deoarece împing tabla înainte în timp ce o perforează, nu este nevoie de un alimentator servo separat; viteza liniei se reglează din convertizor.
Pasul găurilor este stabilit mecanic de circumferința tamburului și de distanța dintre matrițe (de exemplu 19 mm pe linia de greutăți de echilibrare). Astfel fiecare gaură se face la același pas, cu margini curate, fără bavuri.
03.Zero deșeu și eficiență energetică
La presă forța de tăiere se aplică într-o singură lovitură; la Rotary Punch se distribuie în timp pe durata rotației. De aceea puterea motorului rămâne mică și depinde de produsul liniei (de exemplu 3 kW pentru unitatea Rotary Punch a liniei de greutăți de echilibrare).
La producția de paturi de cablu, linia Rotary Punch consumă 0,16–0,25 kWh pe metru, iar liniile cu presă 0,8–1,2 kWh; adică până la 80% economie de energie. La producția greutăților de echilibrare, 100.000 de piese de 5 g, adică circa 500 kg de produs, necesită doar 1,37 kWh.
Analiză comparativă a avantajelor și aplicațiilor
Câștigurile operaționale ale tehnicii Rotary Punch și produsele în care se aplică.
Avantaje tehnologice
Avantajele YILSA Rotary Punch
- Viteză operațională mare:Cu viteză continuă de până la 24 de metri pe minut, crește capacitatea de 4 până la 6 ori; o singură linie Rotary Punch acoperă producția a 4 linii cu presă.
- Flux continuu al benzii (Continuous Feed):Datorită benzii care curge fără start-stop, dispar sarcinile de inerție mecanice și ondularea materialului.
- Uzură mecanică redusă și durată lungă a matrițelor:Fără loviturile de presă, matrițele durează mai mult, iar costurile de întreținere scad cu până la 75%.
- Funcționare silențioasă, fără vibrații:Fără lovituri de presă, linia lucrează silențios și fără vibrații; poate fi instalată chiar și pe un etaj intermediar al halei.
- Economie maximă de energie:Până la 80% economie de energie electrică față de liniile cu presă.
- Schimbare ușoară a cuțitelor și adaos de reascuțire:Cuțitele uzate se demontează unul câte unul slăbind știfturile filetate; datorită adaosului de 6 mm, cuțitul reascuțit se refolosește cu o șaibă dedesubt.
Domenii de aplicare
Produse fabricate cu Rotary Punch
- Pat de cablu:Perforarea continuă a paturilor de cablu perforate (AKT/NKT) din tablă în rulou.
- Greutăți de echilibrare:Tăierea și marcarea benzilor de greutăți de echilibrare.
- Șină DIN:Perforarea găurilor și fantelor șinelor DIN în flux continuu.
- Inserție metalică pentru profile din cauciuc și clips metalic:Producția de inserții pentru profile și clipsuri din benzi subțiri de tablă.
- Profil omega de ventilație:Producția de profile de ventilație perforate.
Mașinile noastre care lucrează cu tehnica Rotary Punch
Același principiu brevetat de perforare și tăiere rotativă este folosit în mașini diferite, proiectate după modelul de găuri și materialul fiecărui produs.
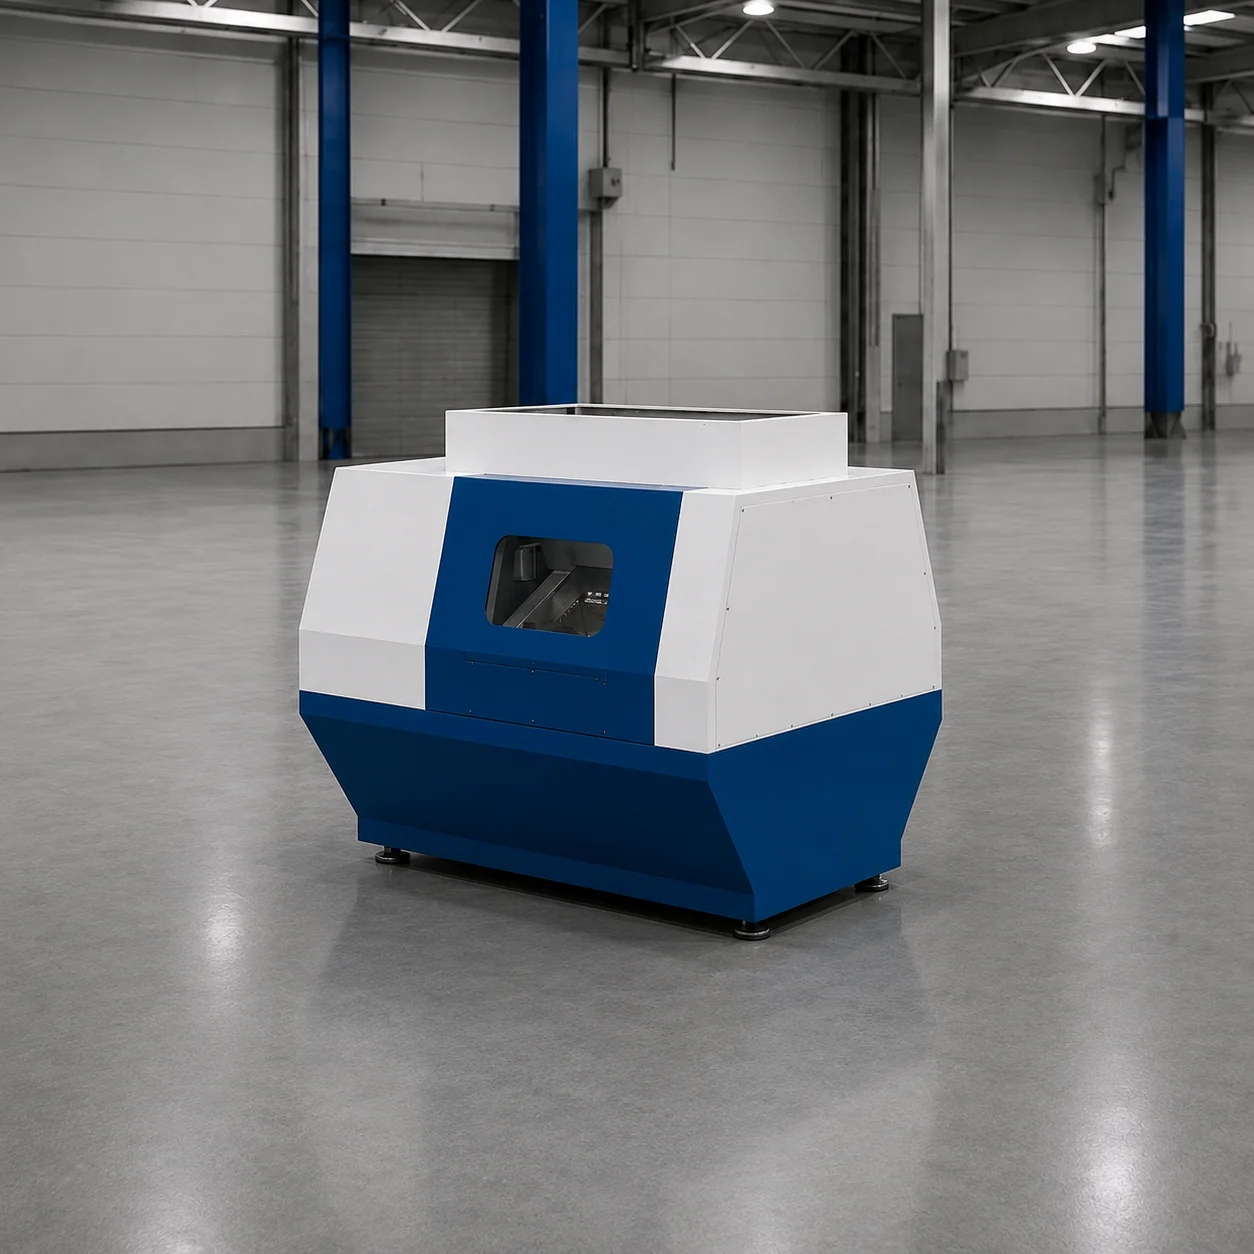
Perforare Rotary Punch
Unitate brevetată de perforare continuă a tablei Rotary Punch
Datorită tamburilor cu poansoane care se rotesc cu viteza tablei, perforează tabla din rulou fără nicio oprire, cu 24 m/min. Spre deosebire de presele cu excentric, fără lovituri și fără bavuri.
Pe linia de paturi de cablu, perforează tabla din rulou cu 24 m/min.
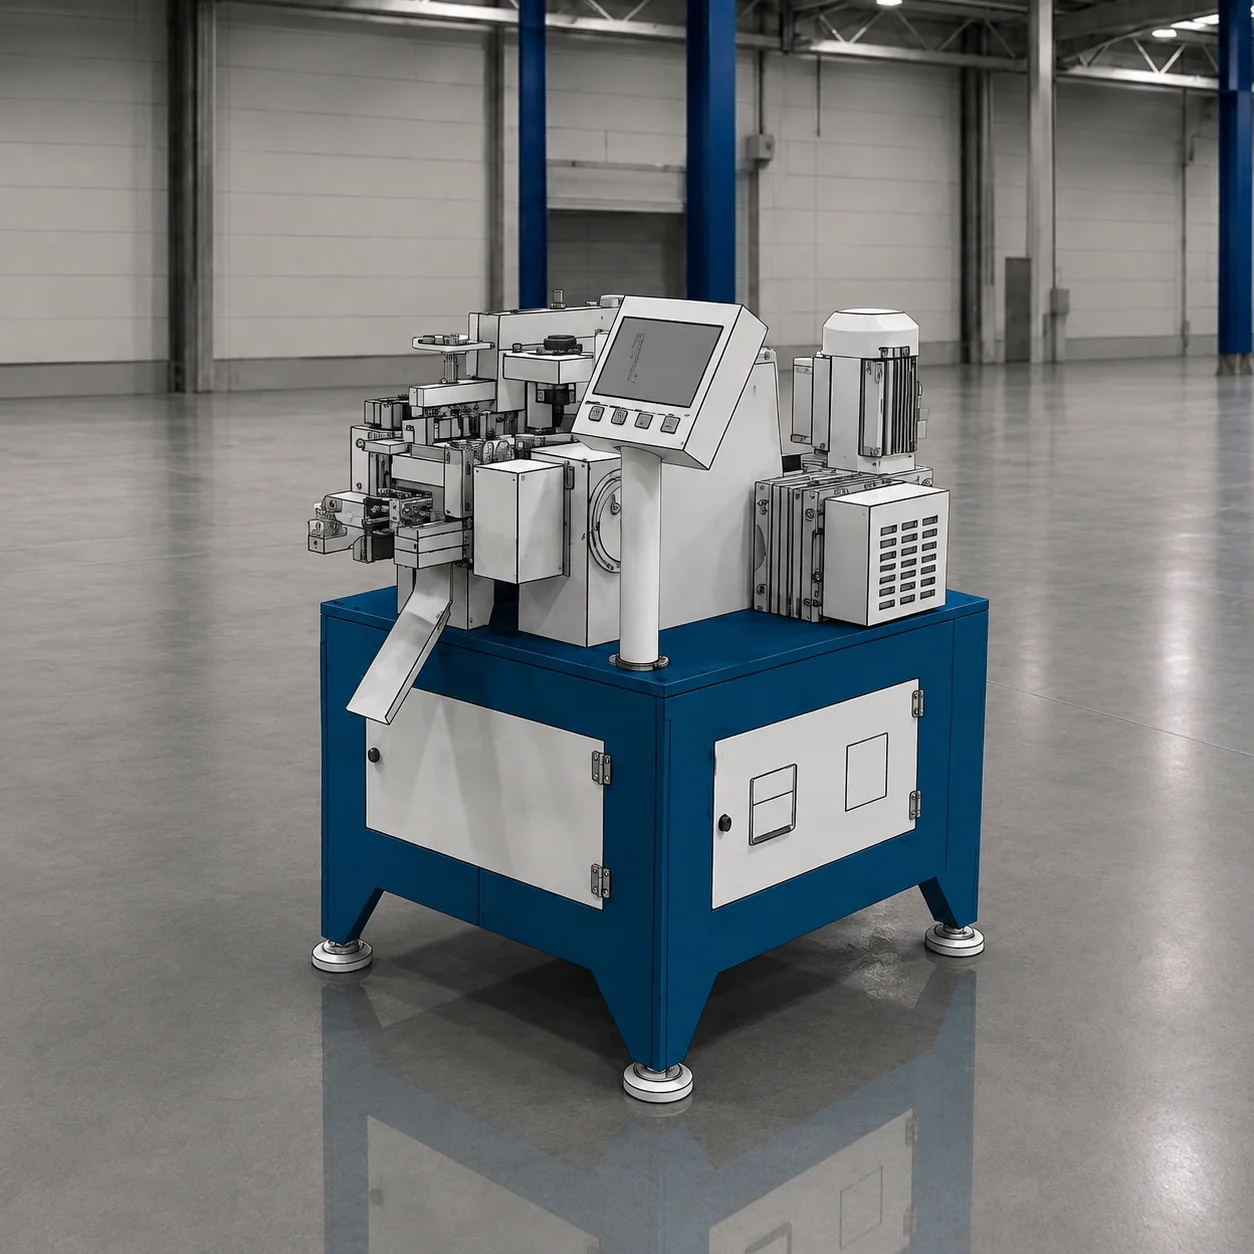
Tăiere Rotary Punch
Sistem brevetat de tăiere și marcare Rotary Punch
Taie fără oprire banda plată care curge continuu, cu matrițe rotative cu tambur dublu, și imprimă pe ea gramajul și logo-ul. Lucrează cu 0% deșeu.
Pe linia de greutăți de echilibrare, face tăierea și marcarea.
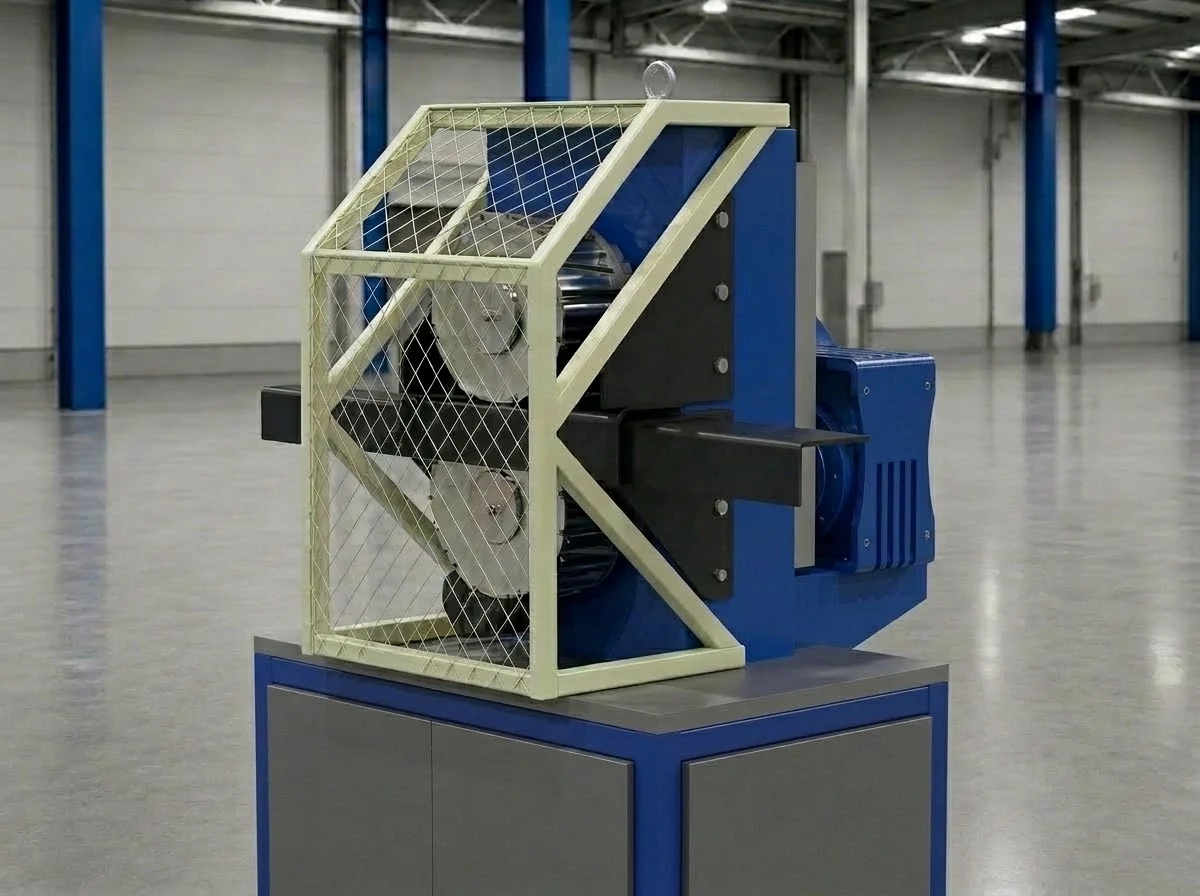
Mașină pentru colțare din carton
Mașină de crestat în V colțare din carton cu Rotary Punch
Face crestături în V cu tamburi Rotary Punch, fără a opri materialul, în colțarele din carton care protejează marginile rulourilor și bobinelor de lovituri și strivire.
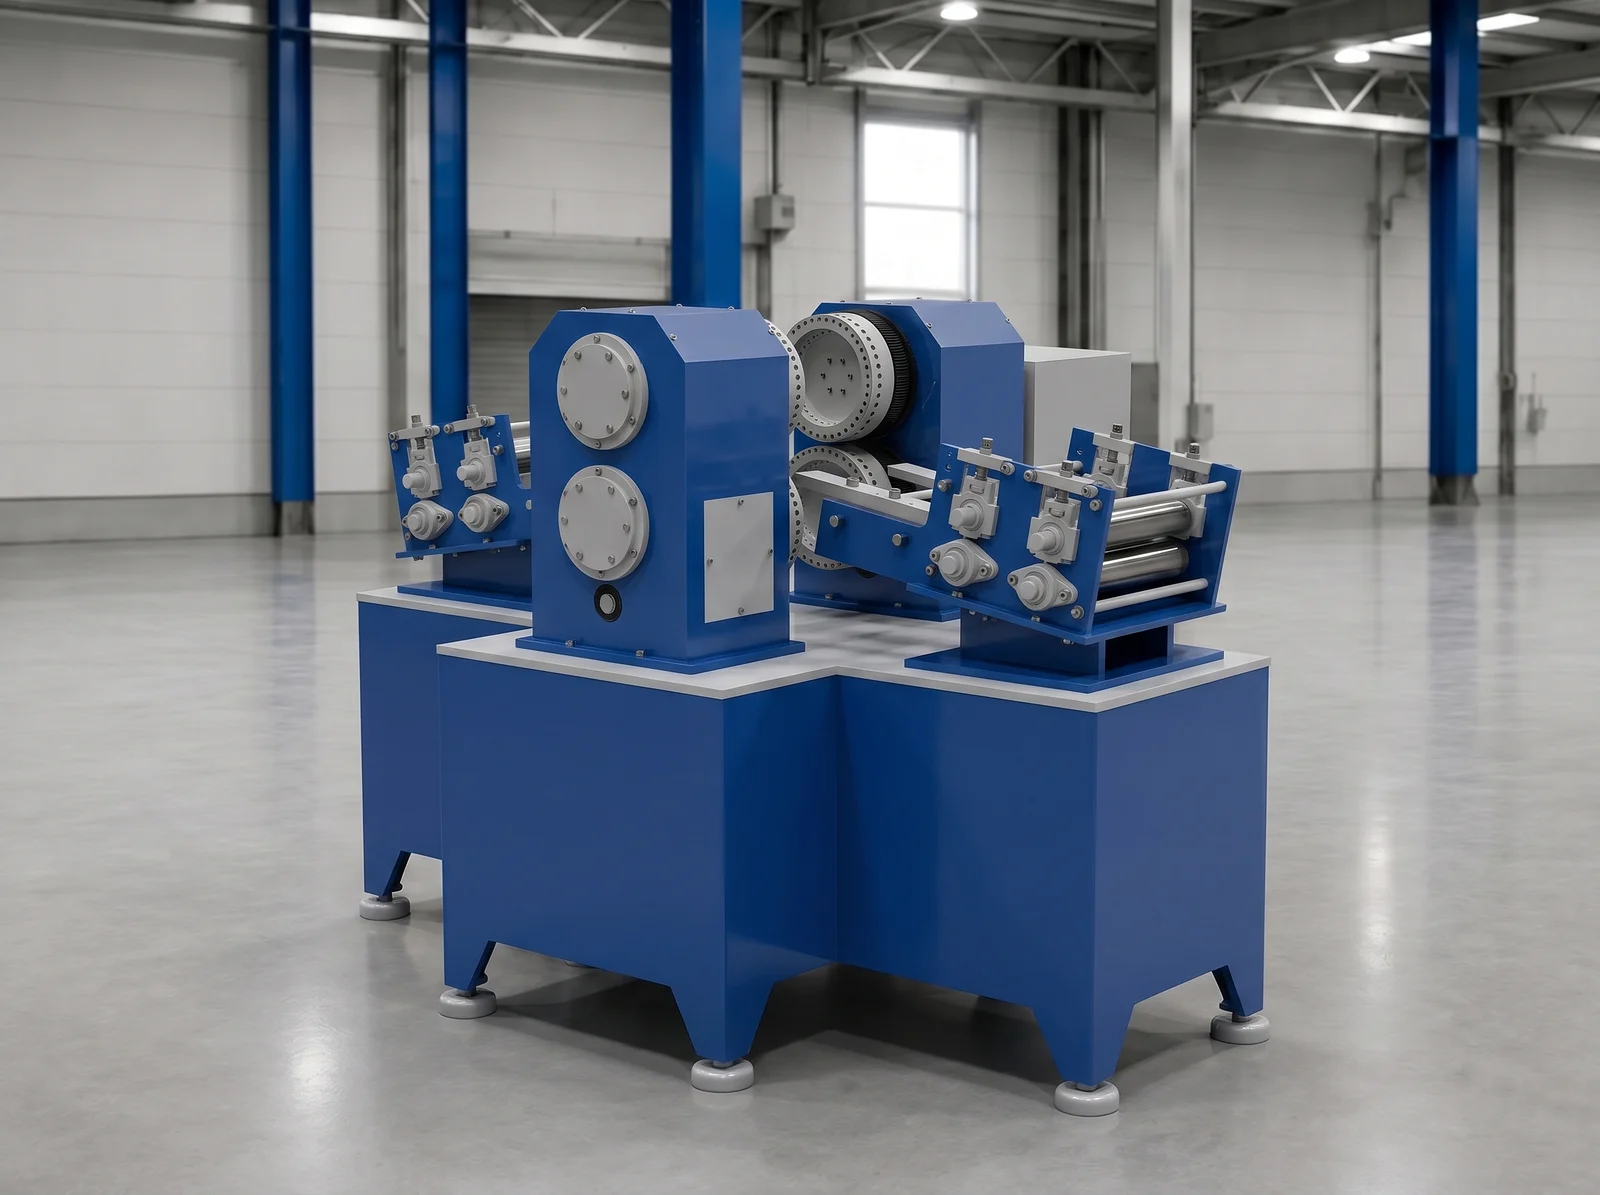
Mașină pentru profile omega de ventilație
Mașină de perforat profile omega de ventilație cu Rotary Punch
Perforează fără oprire modelul de găuri al profilelor omega ventilate pe banda plană, înainte de îndoire, cu tamburi poanson și matriță sincronizați.
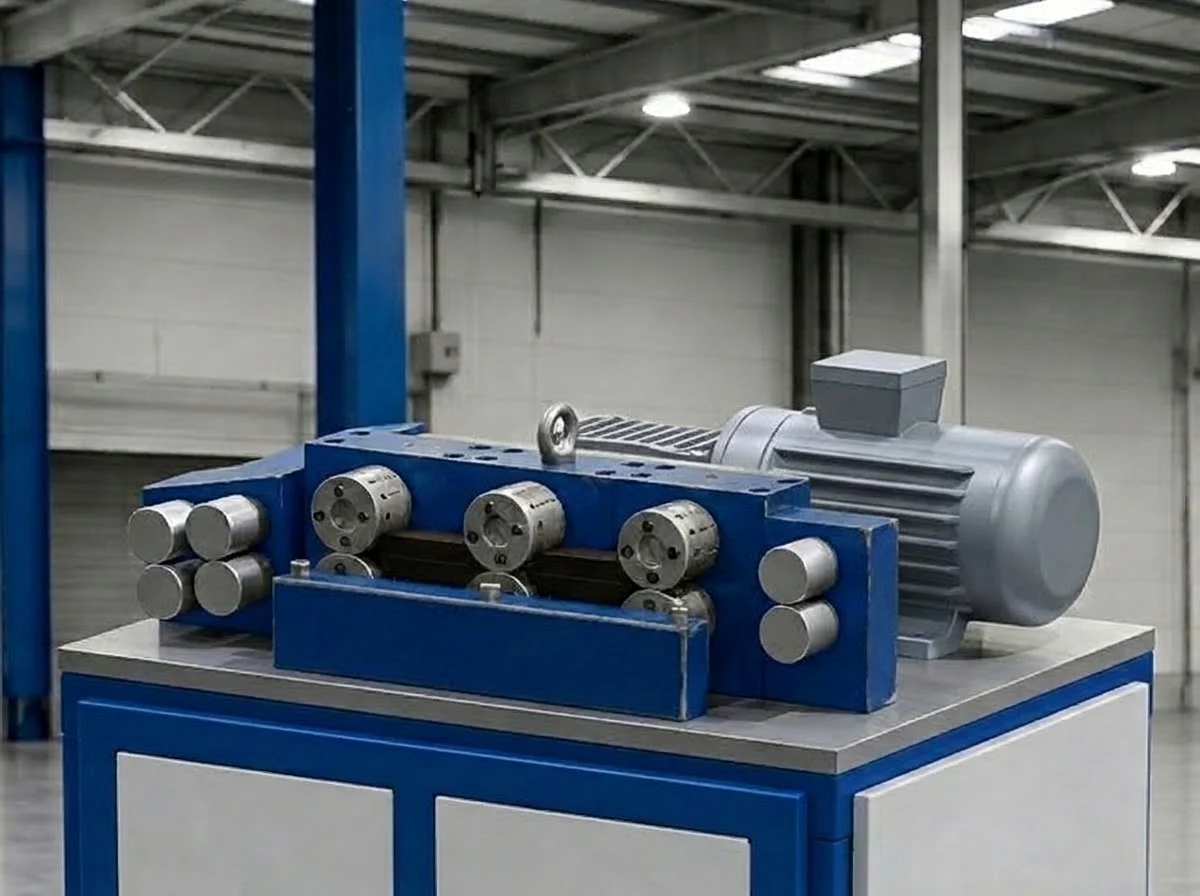
Mașină pentru inserții metalice de profile din cauciuc
Mașină de producție a clipsurilor / inserțiilor metalice cu Rotary Punch
Produce inserțiile metalice introduse în profilele de margine din cauciuc, tăind banda subțire de tablă cu tamburi Rotary Punch fără a o opri.
Integrați tehnologia Rotary Punch în linia dvs.
Contactați echipa de inginerie YILSA pentru proiectarea tamburului, matricea găurilor și analiza de fezabilitate a proiectului dvs.