
Linie de producție pentru paturi de cablu
Rotary Punch brevetat și linie de profilare integrată
Mașină și linie de producție complet integrate pentru paturi de cablu, cu perforare continuă de circa 1.400 de metri pe oră (24 m/min), de 4–6 ori mai rapide decât liniile cu presă tradiționale.
Metoda de producție pas cu pas
Linia de producție pentru paturi de cablu perforează tabla zincată sau neagră din rulou fără s-o oprească, o îndreaptă, o debitează la lungime și o profilează în profilul final de pat de cablu. De 4–6 ori mai rapidă decât liniile cu presă, produce circa 1.400 de metri de tablă perforată pe oră și poate fi condusă de un singur operator.
Parametri tehnici principali
- Alimentarea tablei de la derulator cu mandrină hidraulică de 5 tone și control al buclei cu senzor
- Perforare cu 24 m/min fără oprirea tablei în unitatea Rotary Punch brevetată
- Profilare pe 16–18 stații după îndreptare cu 9 role și debitare la lungime cu ghilotina
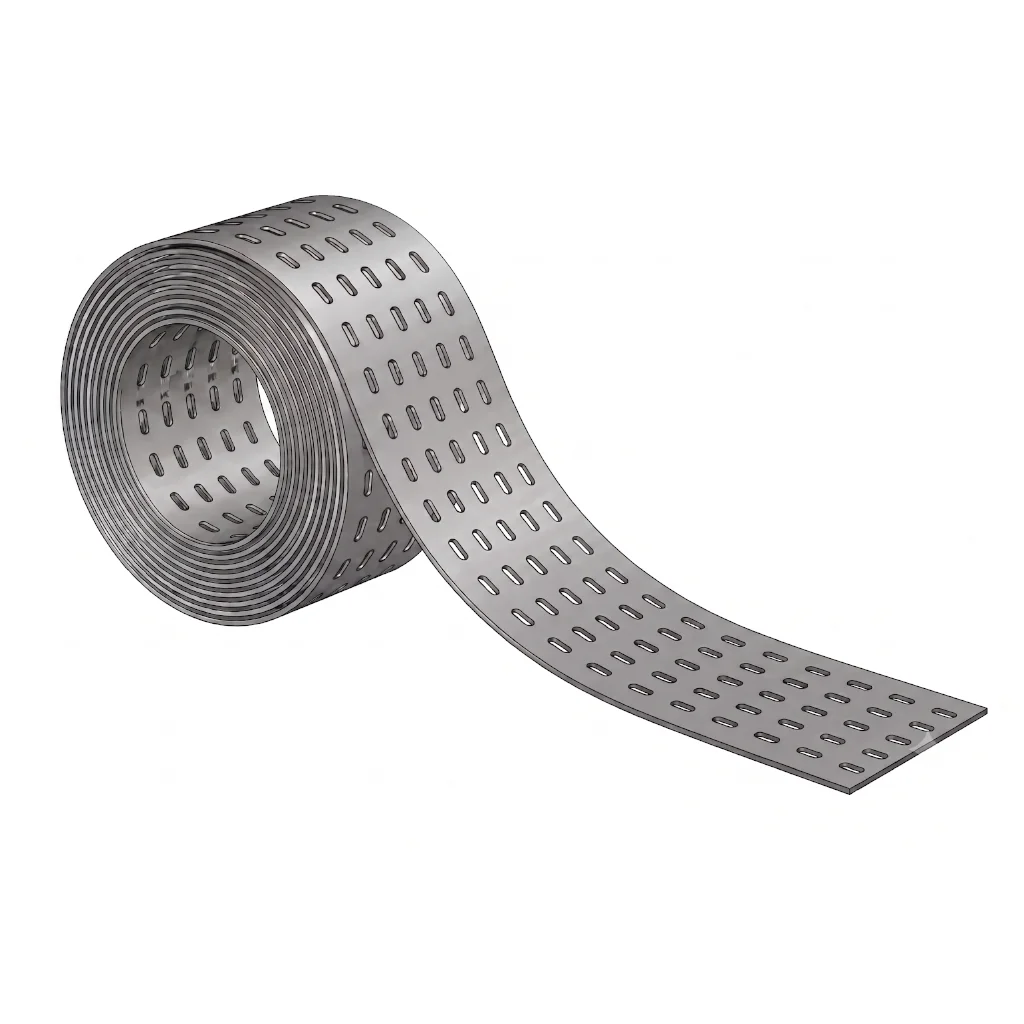
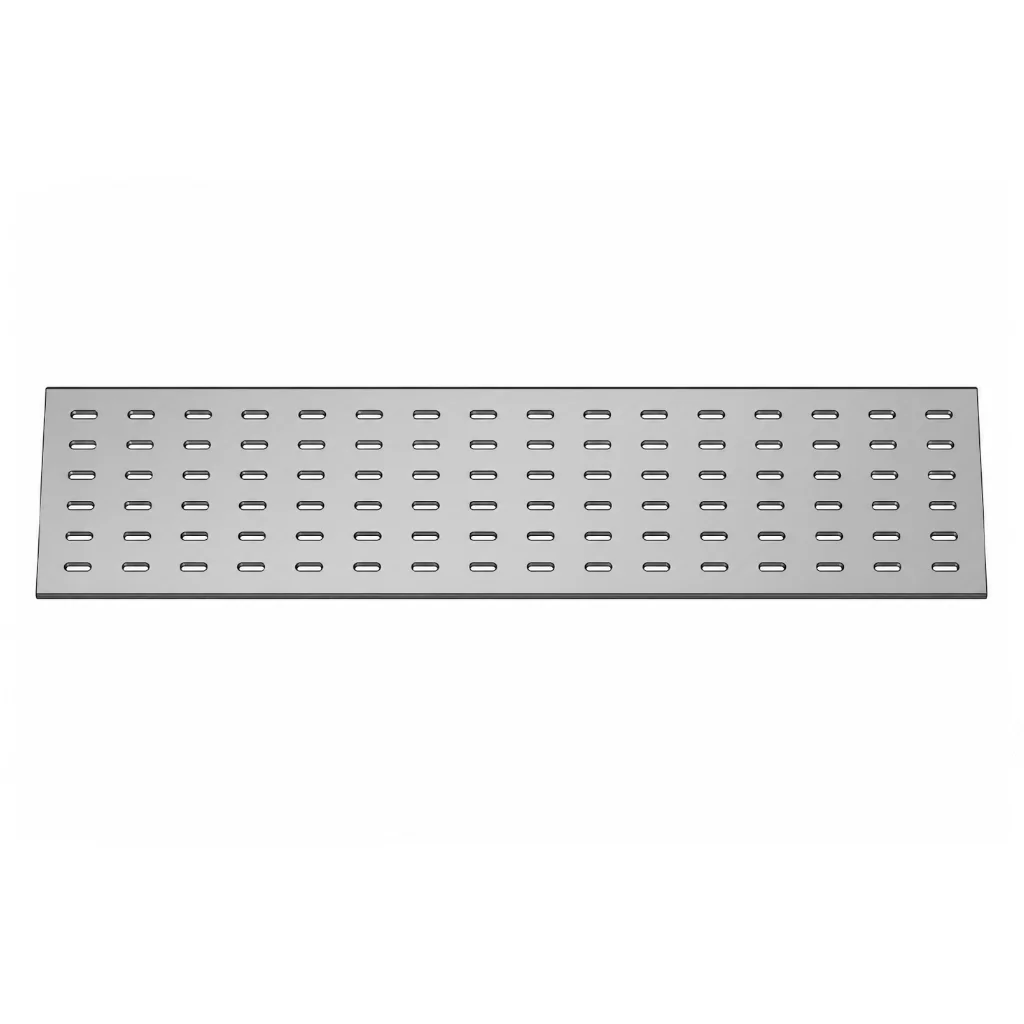
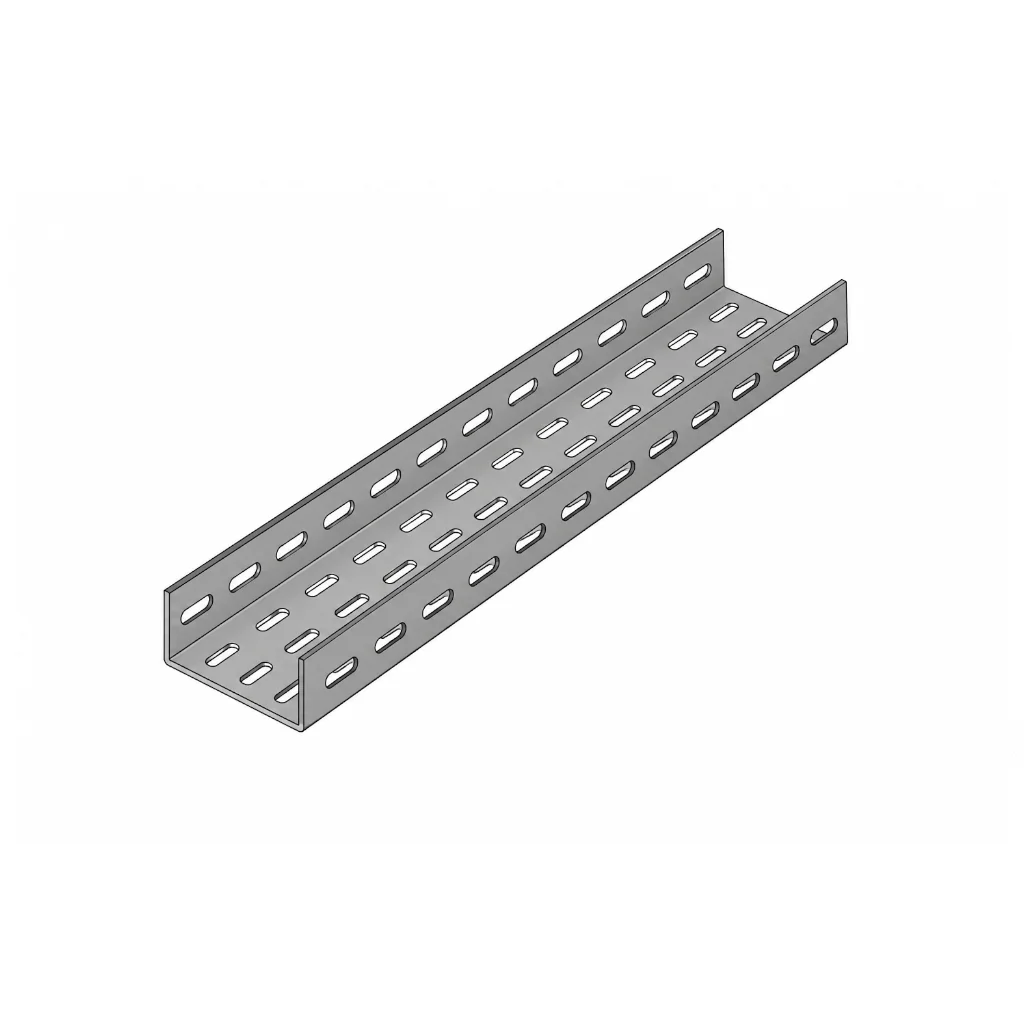
"Perforare Rotary Punch brevetată cu 1.400 de metri pe oră fără oprire și sistem de profilare cu reglaj NC automat continuu al lățimii."
Derulator
Perforare Rotary Punch
Îndreptare și alimentare
Profilare
Arhitectura inginerească a liniei de producție pentru paturi de cablu și sisteme de susținere
Linia de producție pentru paturi de cablu YILSA este un sistem integrat care transformă tabla prezincată sau neagră din rulou în pat de cablu perforat cu o viteză continuă de 24 de metri pe minut (circa 1.400 de metri pe oră). Unitatea de perforare Rotary Punch brevetată, care elimină mișcarea start-stop a liniilor cu presă, face producția de 4–6 ori mai rapidă și înlocuiește o presă cu excentric de circa 400 de tone și matrițe complexe.
Linia produce lățimi de 50 până la 600 mm (până la 1000 mm în proiecte speciale) și înălțimi laterale de 40 până la 100 mm. Schimbarea dimensiunii se face cu un sistem de reglaj NC motorizat, fără schimbarea rolelor.
Perforare continuă și tehnologia Rotary Punch
Tabla de la derulator intră direct în tamburii de perforare Rotary Punch. Poansoanele, care se rotesc cu viteza tablei, execută găuri ovale de 7×18 mm (R3,5) la pas de 50 mm pe orizontală și 25 mm pe verticală, cu 24 de metri pe minut, fără oprirea tablei. Pe tabla prezincată și neagră St37 de 0,7 până la 2,0 mm, marginile găurilor sunt fără bavuri. Matrițele sunt din oțel de scule 1.2379 (D2) cu duritate 60 HRC.
Îndreptare, debitare cu ghilotina și profilare
Tabla perforată este planată în unitatea de îndreptare și alimentare cu 9 role, apoi tăiată la lungime cu o foarfecă ghilotină hidraulică sau cu excentric. Lungimea se reglează în multipli de 50 mm; lungimea standard este 2400 mm, dar se pot tăia și 2500 sau 3000 mm. Tabla debitată intră pe banda de alimentare în mașina de profilat cu 16–18 stații și este formată în pat de cablu cu role din oțel C 4140 cu suprafață călită, fără a deteriora stratul de zinc.
Automatizare, energie și eficiență
Linia este comandată prin PLC și HMI. Tehnologia Rotary Punch consumă 0,16–0,25 kWh pe metru (0,8–1,2 kWh/m pe liniile cu presă), adică până la 80% economie de energie. Unitatea de perforare prelucrează 11.520 de metri de tablă într-un schimb de 8 ore, iar linia de profilare produce 4–6 tone de paturi de cablu pe zi. Instalată pe circa 30 × 3 × 3 m, linia poate fi condusă de un singur operator și are certificare CE. Pe ea se produc paturi de cablu perforate pentru sarcini grele și normale; termen de livrare 8–10 luni.
Mașinile liniei
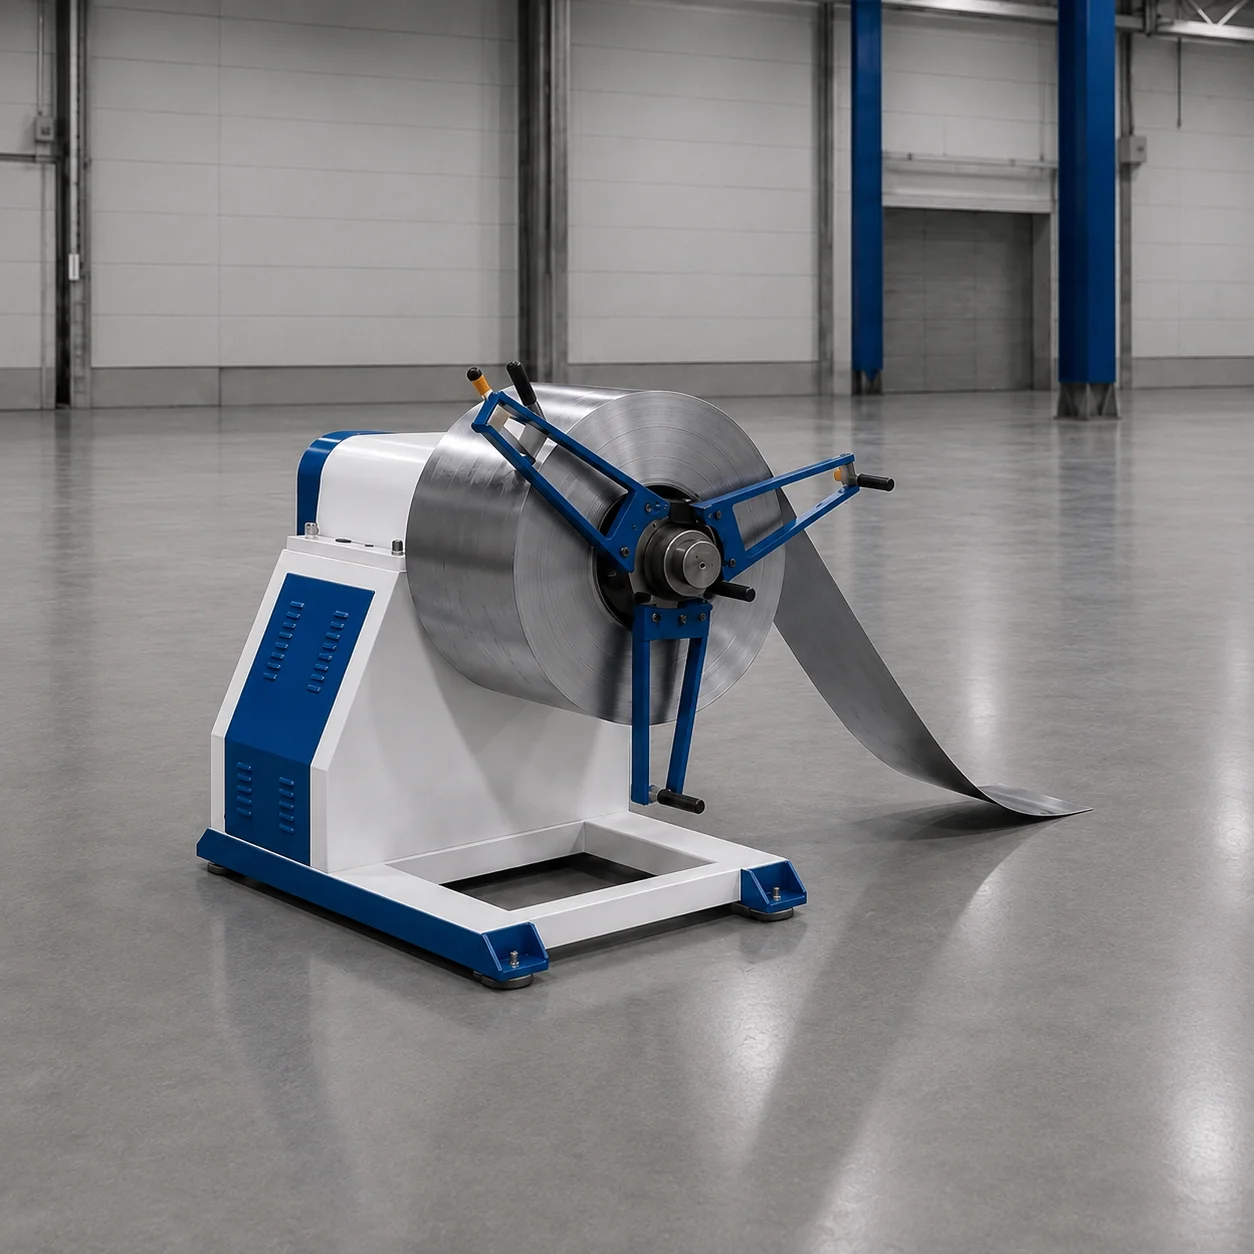
Derulator
Mașină de derulare mecanică și hidraulică pentru tablă în rulou
Mașinile de derulare YILSA se fabrică de la 300 kg la 10 tone, cu diverse lățimi de rulou și diametre interioare și exterioare; modelele mecanice și hidraulice alimentează controlat linia cu orice tip de rulou de tablă.
Pe această linie se folosește modelul de 5.000 kg cu buclă controlată de senzor.
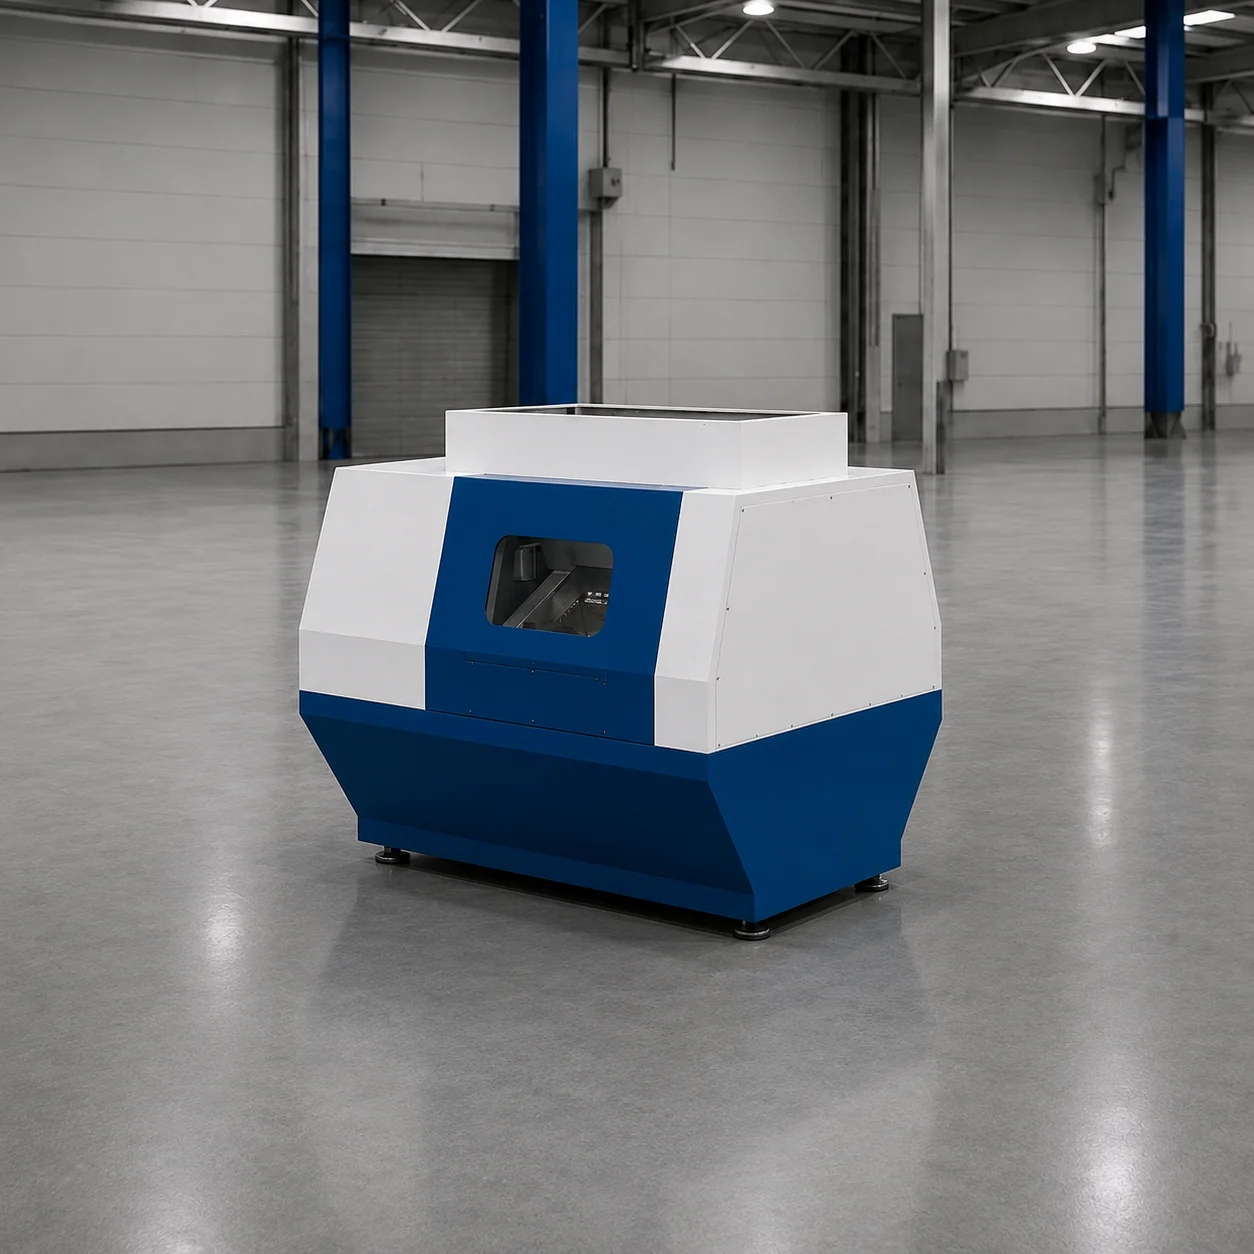
Perforare Rotary Punch
Unitate brevetată de perforare continuă a tablei Rotary Punch
Datorită tamburilor cu poansoane care se rotesc cu viteza tablei, perforează tabla din rulou fără nicio oprire, cu 24 m/min. Spre deosebire de presele cu excentric, fără lovituri și fără bavuri.
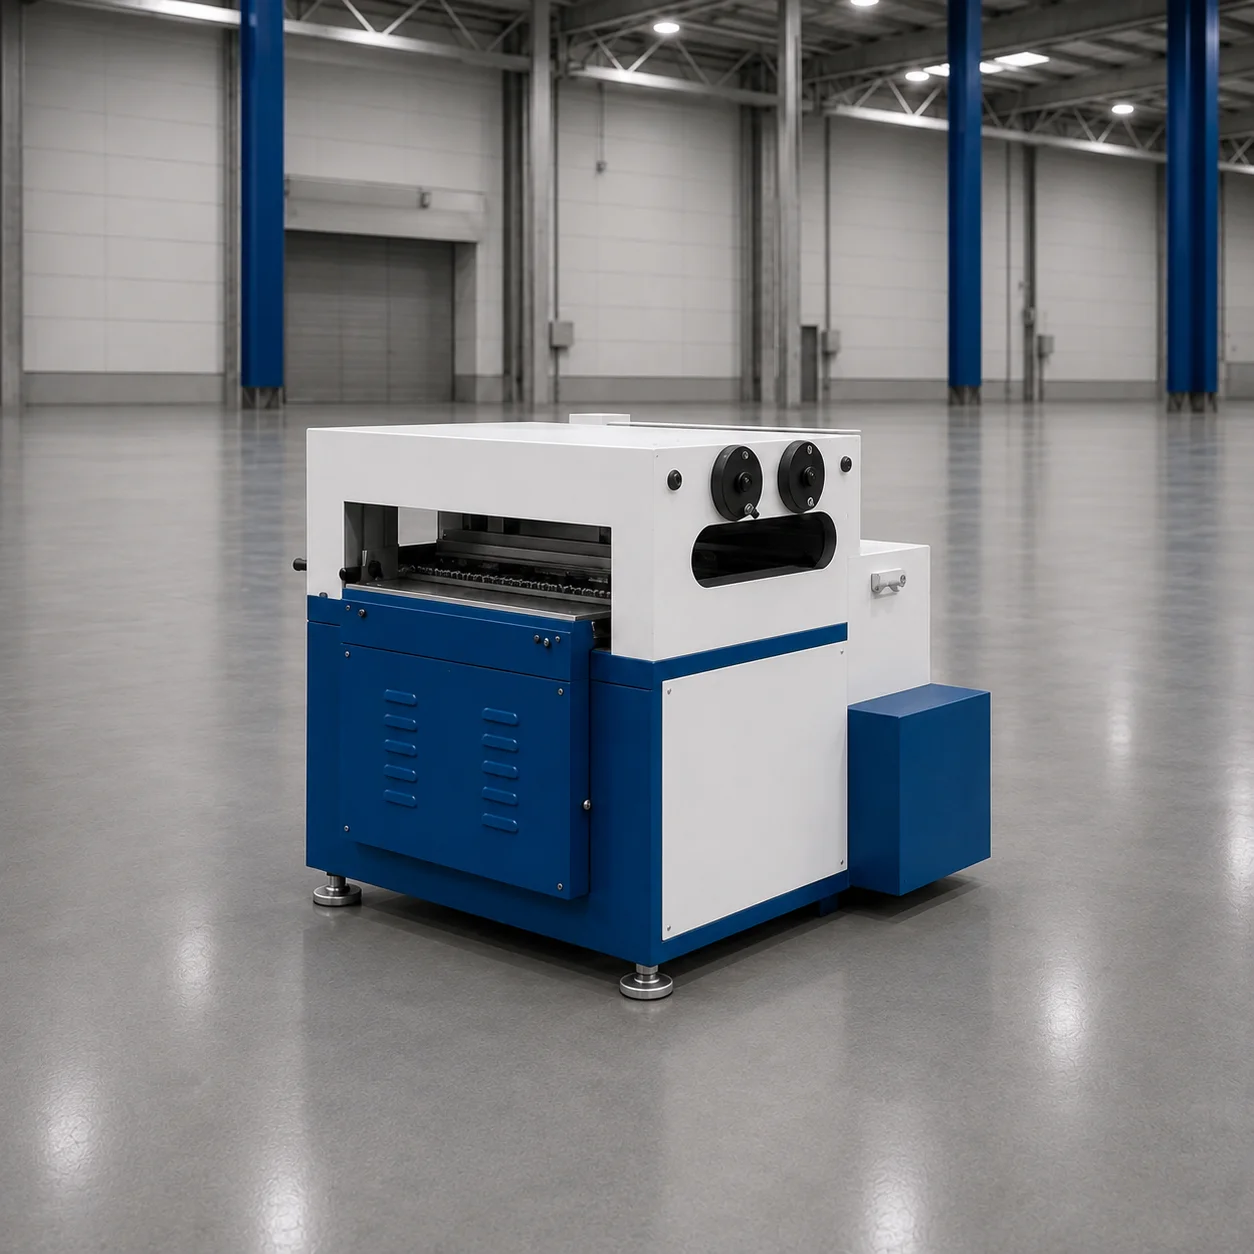
Îndreptare și alimentare
Unitate de îndreptare și alimentare a tablei
Unitate care planează tabla venită de la derulator cu role de îndreptare și o împinge sincron, cu role de tragere, spre următoarea unitate a liniei (presă, ghilotină, profilare); se fabrică în diverse lățimi și grosimi, după nevoile liniei.
Pe această linie se folosește modelul cu 9 role și foarfecă ghilotină; tabla se debitează la lungime înainte de profilare.

Profilare
Mașină de profilat cu 16–18 stații (linie de îndoire profile cu role)
Cu rolele de formare din 16–18 stații transformă treptat, fără forțare, tabla perforată debitată la lungime în pat de cablu. Sistemul NC motorizat schimbă dimensiunea fără schimbarea rolelor.