
خط تولید سینی کابل
Rotary Punch ثبتشده و خط رول فرمینگ یکپارچه
دستگاه و خط تولید کاملاً یکپارچه سینی کابل با سوراخکاری پیوسته حدود ۱۴۰۰ متر در ساعت (۲۴ متر بر دقیقه) که ۴ تا ۶ برابر سریعتر از خطوط پرس سنتی کار میکند.
روش تولید گام به گام
خط تولید سینی کابل ورق کلاف گالوانیزه یا سیاه را بدون توقف سوراخ میکند، صاف میکند، به طول میبرد و با رول فرمینگ به پروفیل نهایی سینی کابل تبدیل میکند. این خط ۴ تا ۶ برابر سریعتر از خطوط پرس، حدود ۱۴۰۰ متر ورق سوراخدار در ساعت تولید میکند و با یک اپراتور قابل بهرهبرداری است.
پارامترهای مهندسی برجسته
- تغذیه ورق از کلافبازکن با مندرل هیدرولیک ۵ تنی و کنترل لوپ با سنسور
- سوراخکاری با سرعت ۲۴ متر بر دقیقه بدون توقف ورق در واحد ثبتشده Rotary Punch
- شکلدهی پروفیل با رول فرمینگ ۱۶ تا ۱۸ ایستگاهی پس از صافکاری ۹ غلتکی و برش طولی با گیوتین
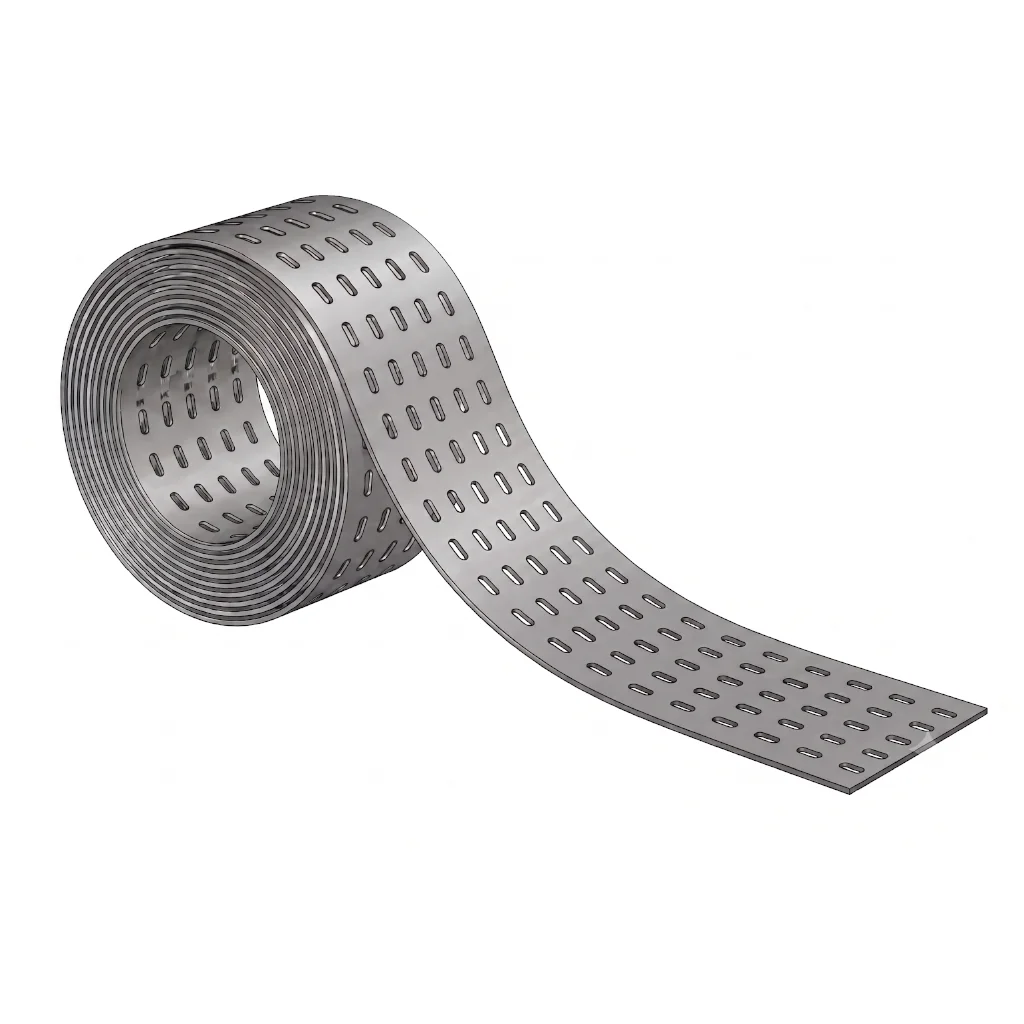
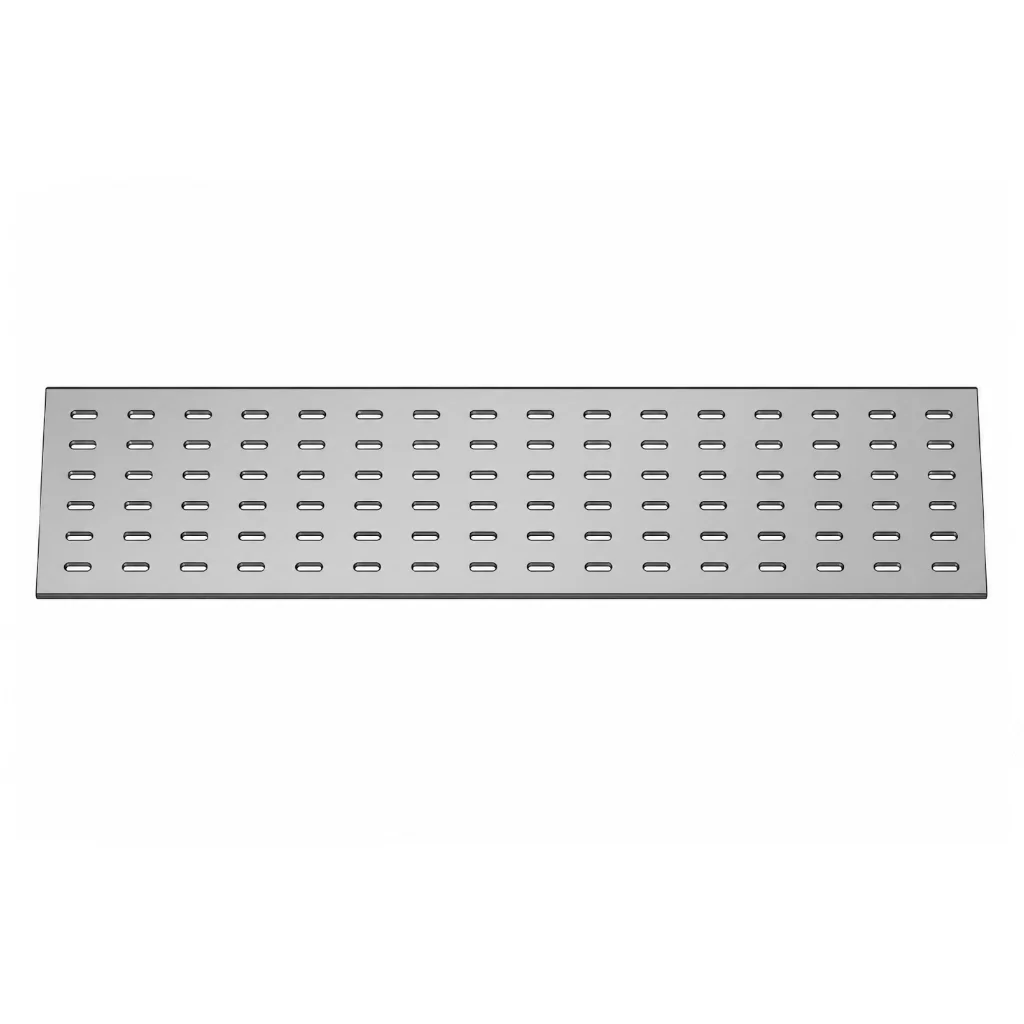
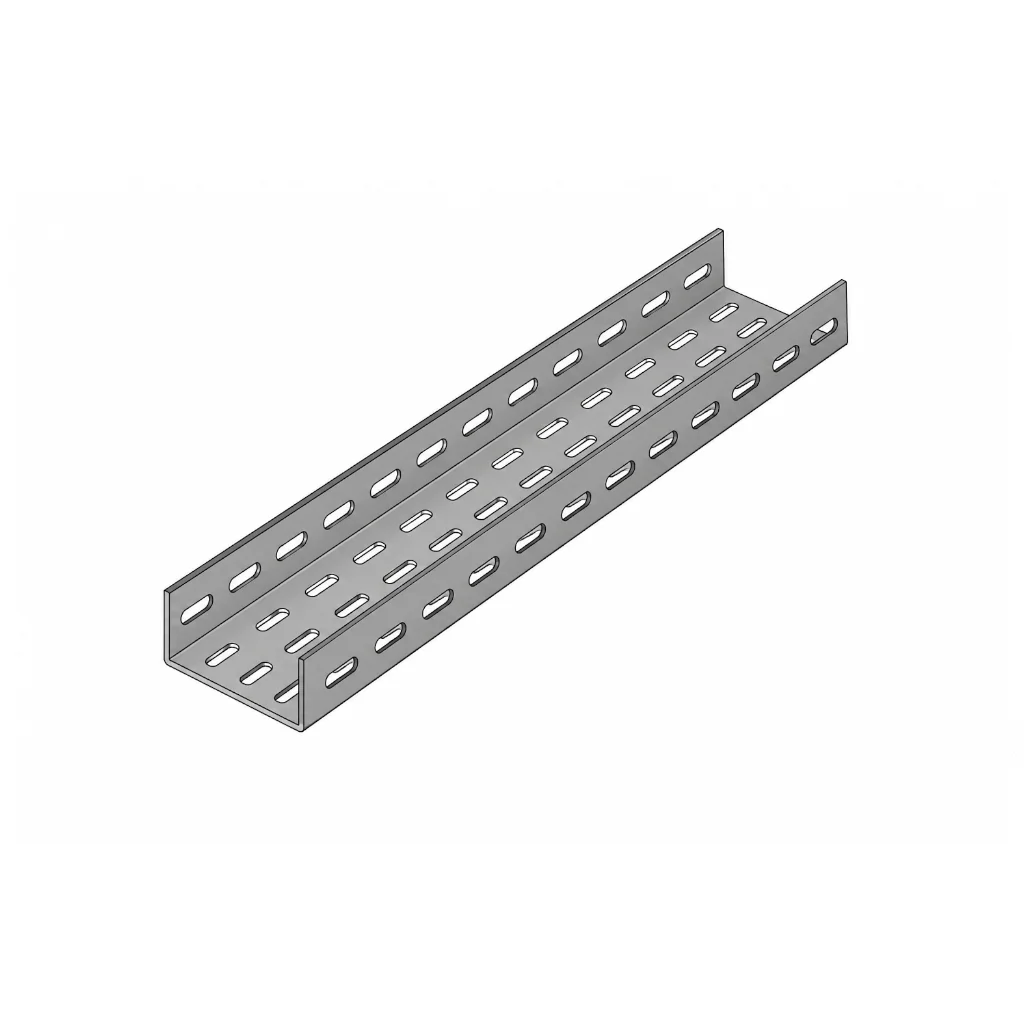
"سوراخکاری ثبتشده Rotary Punch با سرعت ۱۴۰۰ متر در ساعت بدون توقف و سیستم رول فرمینگ با تنظیم خودکار و پیوسته عرض به روش NC."
کلافبازکن
سوراخکاری Rotary Punch
صافکاری و تغذیه
رول فرمینگ
معماری مهندسی خط تولید سینی کابل و سیستمهای نگهدارنده کابل
خط تولید سینی کابل YILSA سامانهای یکپارچه است که ورق کلاف پیشگالوانیزه یا سیاه را با سرعت پیوسته ۲۴ متر در دقیقه (حدود ۱۴۰۰ متر در ساعت) به سینی کابل سوراخدار تبدیل میکند. واحد سوراخکاری ثبتشده Rotary Punch که حرکت توقف-حرکت خطوط پرس را حذف میکند، تولید را ۴ تا ۶ برابر سریعتر میکند و نیاز به پرس ضربهای حدود ۴۰۰ تنی و قالبهای پیچیده را از بین میبرد.
این خط سینیهایی با عرض ۵۰ تا ۶۰۰ میلیمتر (در پروژههای ویژه تا ۱۰۰۰ میلیمتر) و ارتفاع لبه ۴۰ تا ۱۰۰ میلیمتر تولید میکند. تغییر ابعاد با سیستم تنظیم NC موتوری و بدون تعویض غلتک انجام میشود.
سوراخکاری پیوسته و فناوری Rotary Punch
ورق خروجی کلافبازکن مستقیماً وارد درامهای سوراخکاری Rotary Punch میشود. سنبههایی که همسرعت ورق میچرخند، سوراخهای بیضی ۷×۱۸ میلیمتر (R3.5) را با فاصله افقی ۵۰ و عمودی ۲۵ میلیمتر و با سرعت ۲۴ متر در دقیقه بدون توقف ورق ایجاد میکنند. در ورقهای St37 پیشگالوانیزه و سیاه با ضخامت ۰٫۷ تا ۲٫۰ میلیمتر لبه سوراخها بدون پلیسه است. قالبها از فولاد ابزار 1.2379 (D2) با سختی ۶۰ HRC ساخته میشوند.
صافکاری، برش گیوتین و رول فرمینگ
ورق سوراخشده در واحد صافکن و تغذیهکن ۹ غلتکی صاف و سپس با قیچی گیوتین هیدرولیک یا ضربهای به طول مورد نظر بریده میشود. طول برش به مضارب ۵۰ میلیمتر تنظیم میشود؛ طول استاندارد ۲۴۰۰ میلیمتر است و طولهایی مانند ۲۵۰۰ و ۳۰۰۰ میلیمتر هم بریده میشود. ورق بریدهشده از نوار ورودی وارد رول فرمینگ ۱۶ تا ۱۸ ایستگاهی میشود و با غلتکهای فولاد C 4140 با سطح سختشده، بدون آسیب به پوشش گالوانیزه، به سینی تبدیل میشود.
اتوماسیون، انرژی و بهرهوری
خط با PLC و HMI کنترل میشود. فناوری Rotary Punch در هر متر ۰٫۱۶ تا ۰٫۲۵ کیلوواتساعت انرژی مصرف میکند (در خطوط پرس ۰٫۸ تا ۱٫۲)؛ یعنی تا ۸۰٪ صرفهجویی انرژی. واحد سوراخکاری در یک شیفت ۸ ساعته ۱۱٬۵۲۰ متر ورق پردازش میکند و خط رول فرمینگ روزانه ۴ تا ۶ تن سینی تولید میکند. خط در فضایی حدود ۳۰ × ۳ × ۳ متر نصب میشود، با یک اپراتور کار میکند و گواهی CE دارد. در این خط سینی کابل سوراخدار سنگین و معمولی تولید میشود؛ زمان تحویل ۸ تا ۱۰ ماه است.
دستگاههای تشکیلدهنده خط
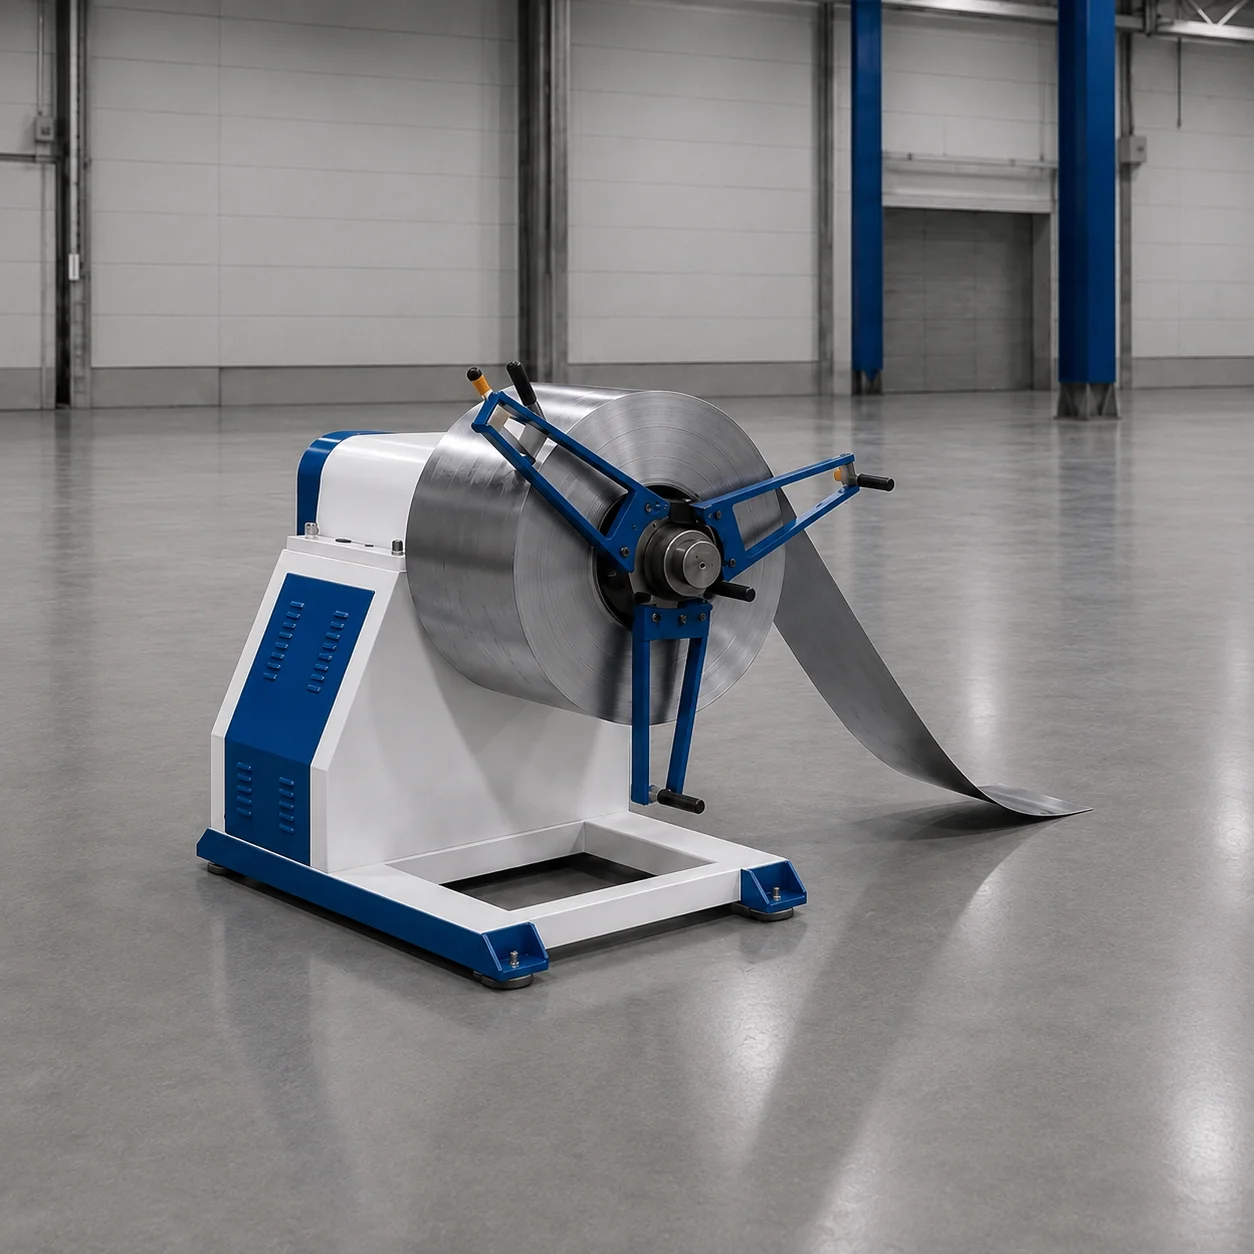
کلافبازکن
دستگاه Uncoiler مکانیکی و هیدرولیک برای کلاف ورق
کلافبازکنهای YILSA با ظرفیت ۳۰۰ کیلوگرم تا ۱۰ تن و گزینههای مختلف عرض کلاف و قطر داخلی و خارجی ساخته میشوند؛ مدلهای مکانیکی و هیدرولیک آنها هر نوع کلاف ورق را بهصورت کنترلشده به خط تولید میدهند.
در این خط مدل ۵۰۰۰ کیلوگرمی با کنترل لوپ سنسوری استفاده میشود.
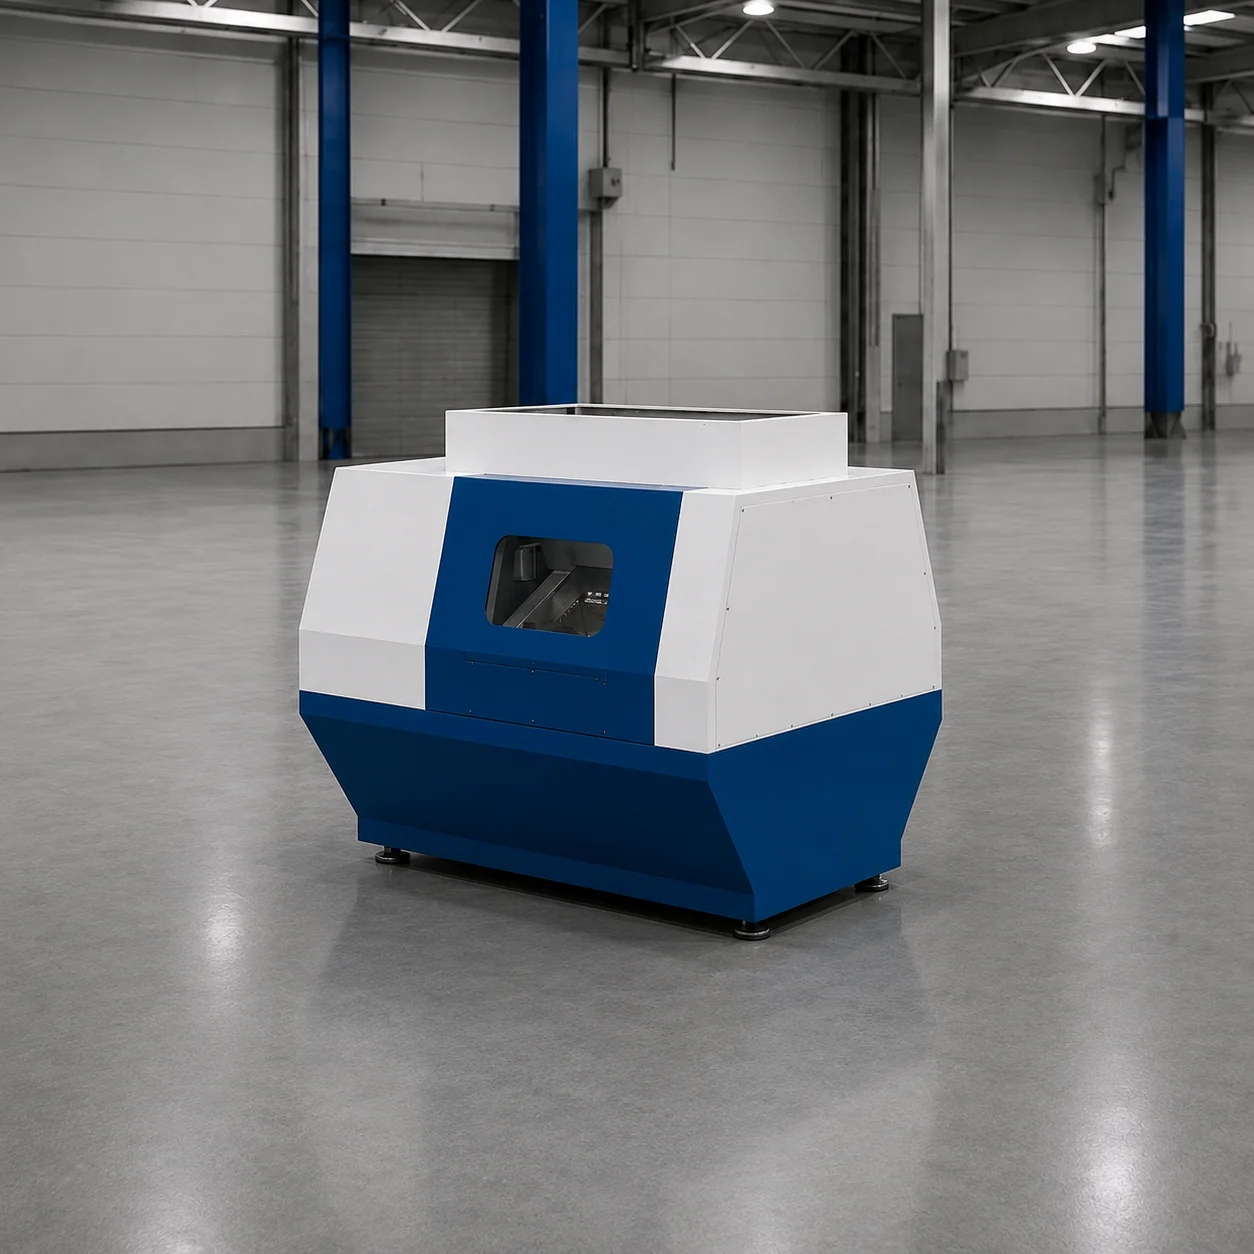
سوراخکاری Rotary Punch
واحد ثبتشده سوراخکاری پیوسته ورق Rotary Punch
به لطف درامهای سنبه که همسرعت ورق میچرخند، ورق کلاف را بدون هیچ توقفی با سرعت ۲۴ متر بر دقیقه سوراخ میکند. برخلاف پرسهای ضربهای، تولید بدون ضربه و بدون پلیسه است.
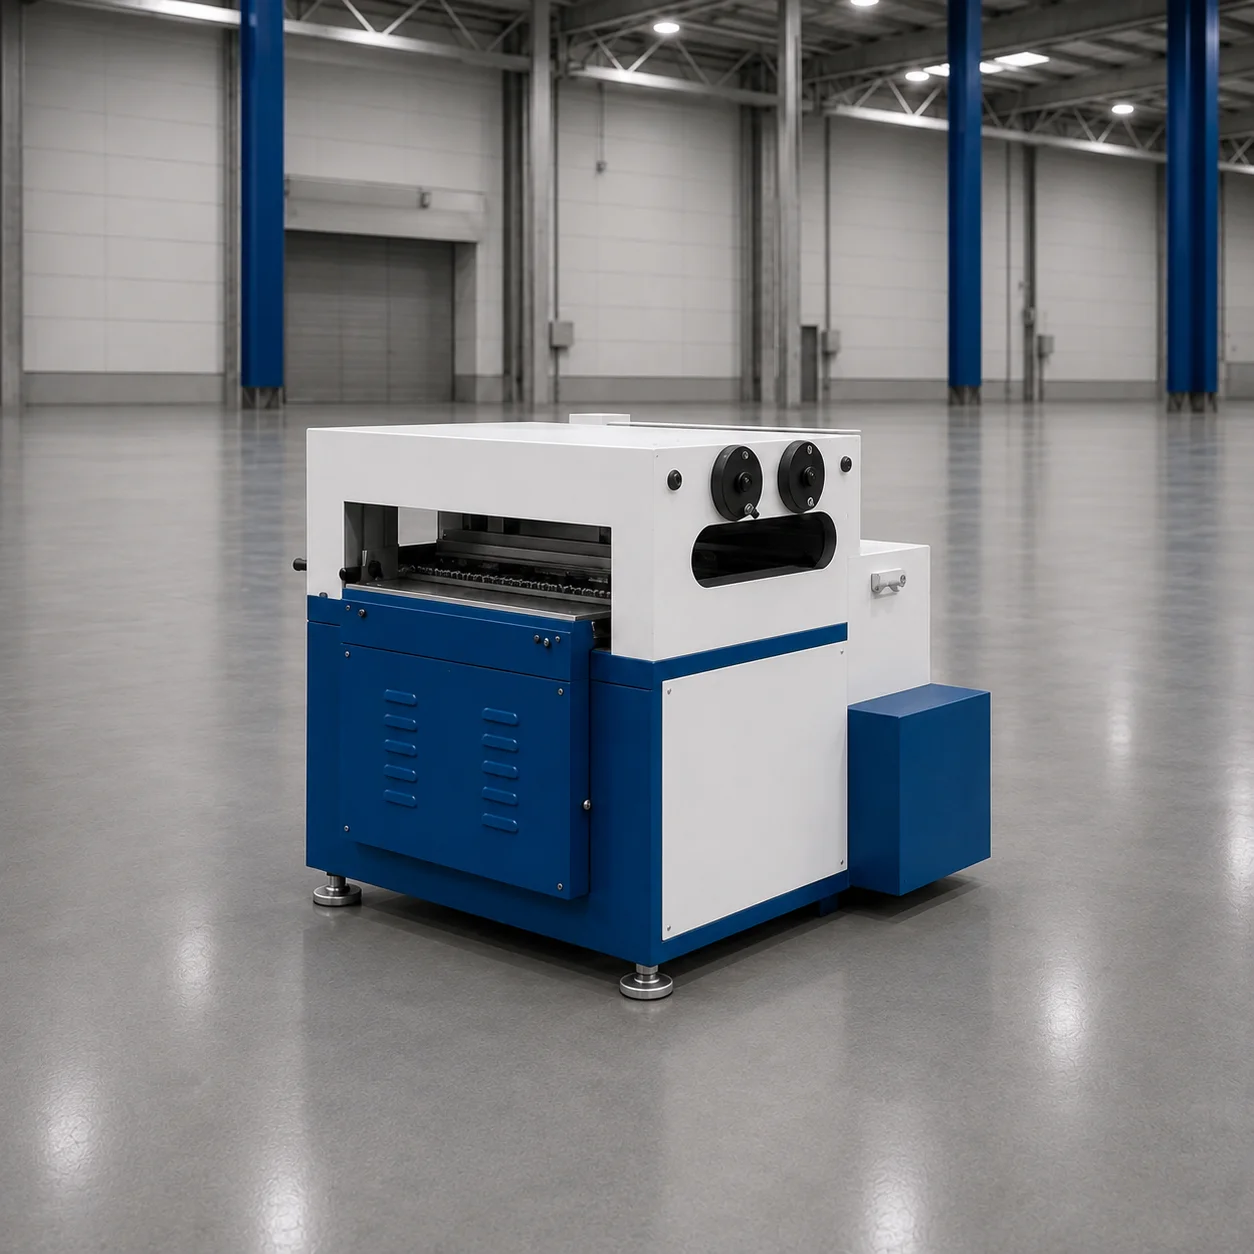
صافکاری و تغذیه
واحد صافکاری و تغذیه ورق
واحدی که ورق رسیده از کلافبازکن را با غلتکهای صافکن صاف کرده و با غلتکهای کشنده بهصورت همزمان به واحد بعدی خط (پرس، گیوتین، رول فرمینگ) میراند؛ با گزینههای عرض و ضخامت مختلف بر اساس نیاز خط ساخته میشود.
در این خط مدل ۹ غلتکی با قیچی گیوتین استفاده میشود؛ ورق پیش از رول فرمینگ به طول بریده میشود.

رول فرمینگ
دستگاه رول فرمینگ ۱۶ تا ۱۸ ایستگاهی (خط خمکاری پروفیل رول فرم)
به لطف غلتکهای خم ۱۶ تا ۱۸ ایستگاهی، ورق سوراخدار بریدهشده را بهتدریج و بدون فشار بیش از حد به سینی کابل تبدیل میکند. سیستم NC موتوری ابعاد را بدون تعویض غلتک تغییر میدهد.