
Linea di produzione passerelle portacavi
Rotary Punch brevettato e linea di profilatura integrata
Macchina e linea di produzione per passerelle portacavi completamente integrate, con foratura continua di circa 1.400 metri l'ora (24 m/min), 4–6 volte più veloci delle linee a pressa tradizionali.
Metodo di produzione passo dopo passo
La linea di produzione passerelle portacavi fora la lamiera zincata o nera da coil senza fermarla, la raddrizza, la taglia a misura e la profila nel profilo finale della passerella. 4–6 volte più veloce delle linee a pressa, produce circa 1.400 metri di lamiera forata all'ora ed è gestibile da un solo operatore.
Parametri tecnici principali
- Alimentazione della lamiera da svolgitore con mandrino idraulico da 5 tonnellate e controllo dell'ansa con sensore
- Foratura a 24 m/min senza fermare la lamiera nell'unità Rotary Punch brevettata
- Formatura su profilatrice a 16–18 stazioni dopo spianatura a 9 rulli e taglio a misura con cesoia a ghigliottina
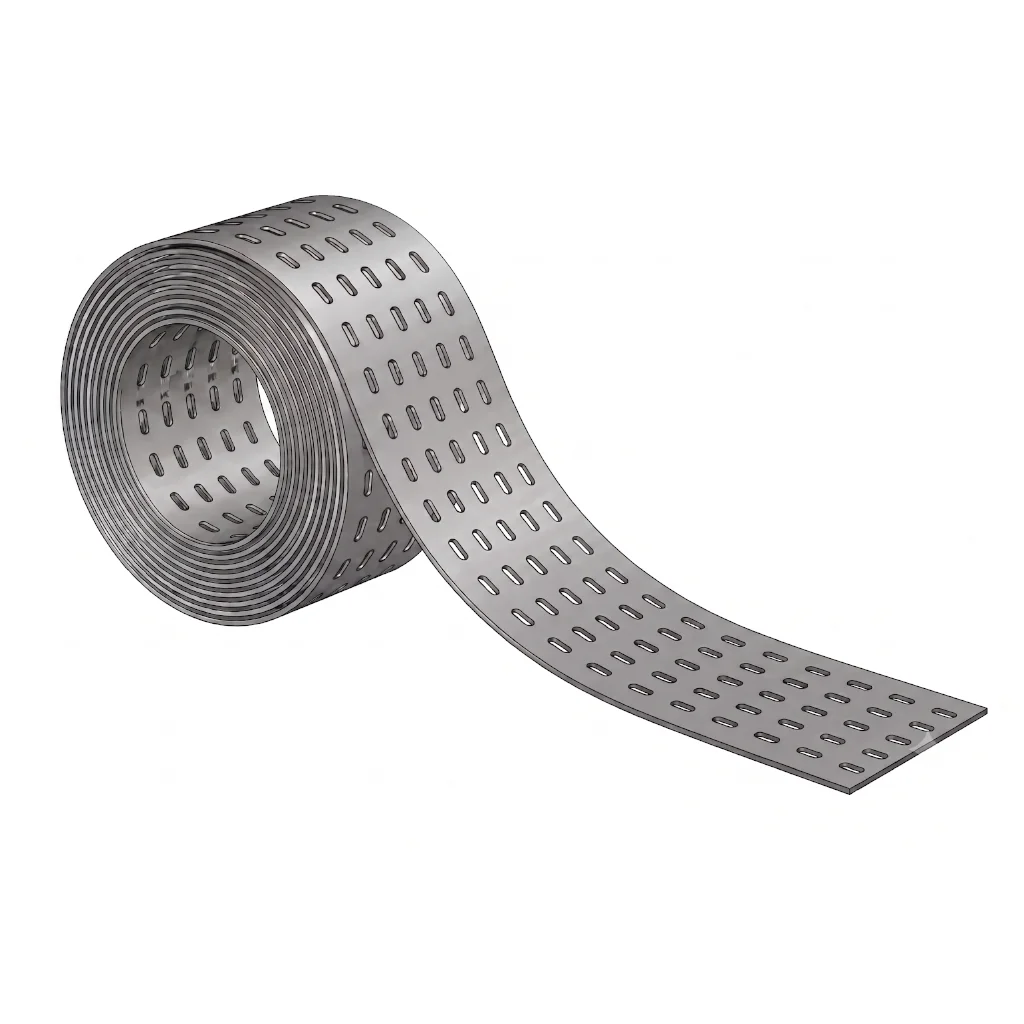
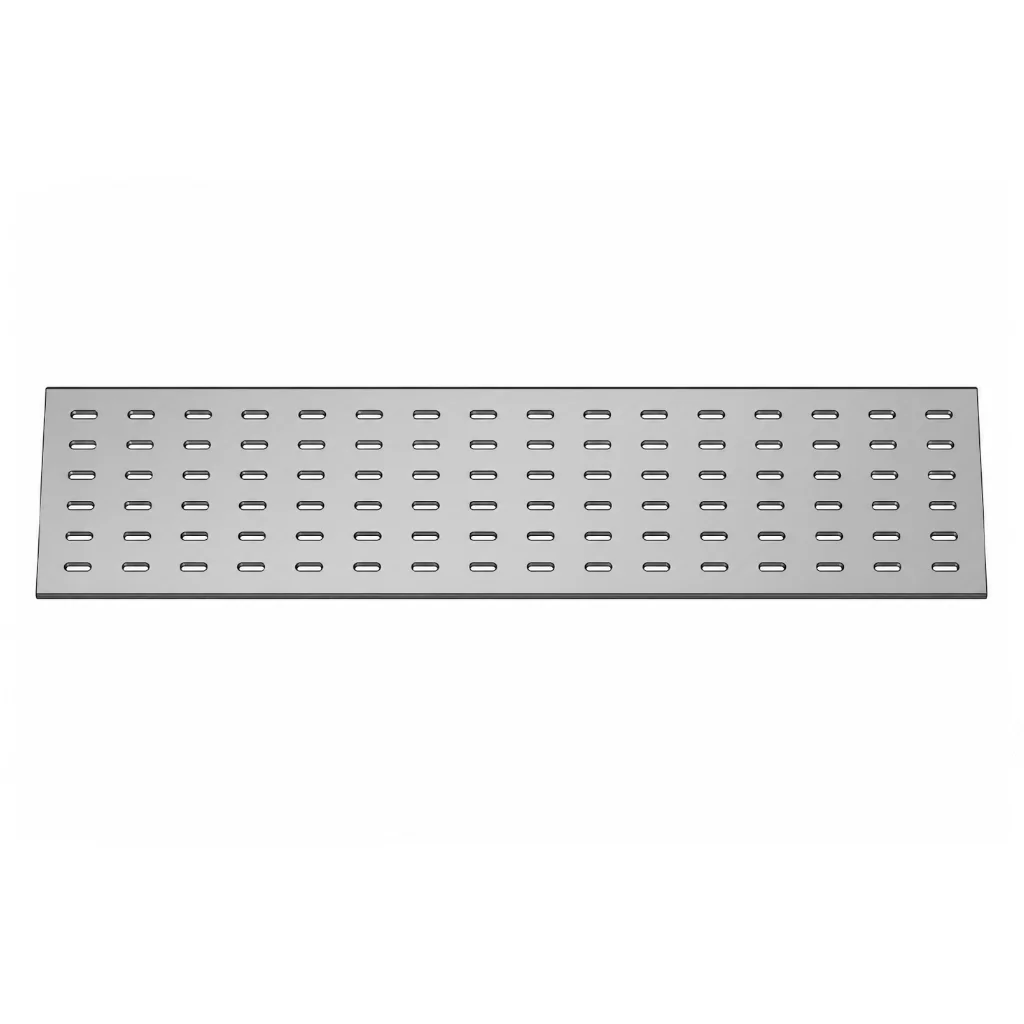
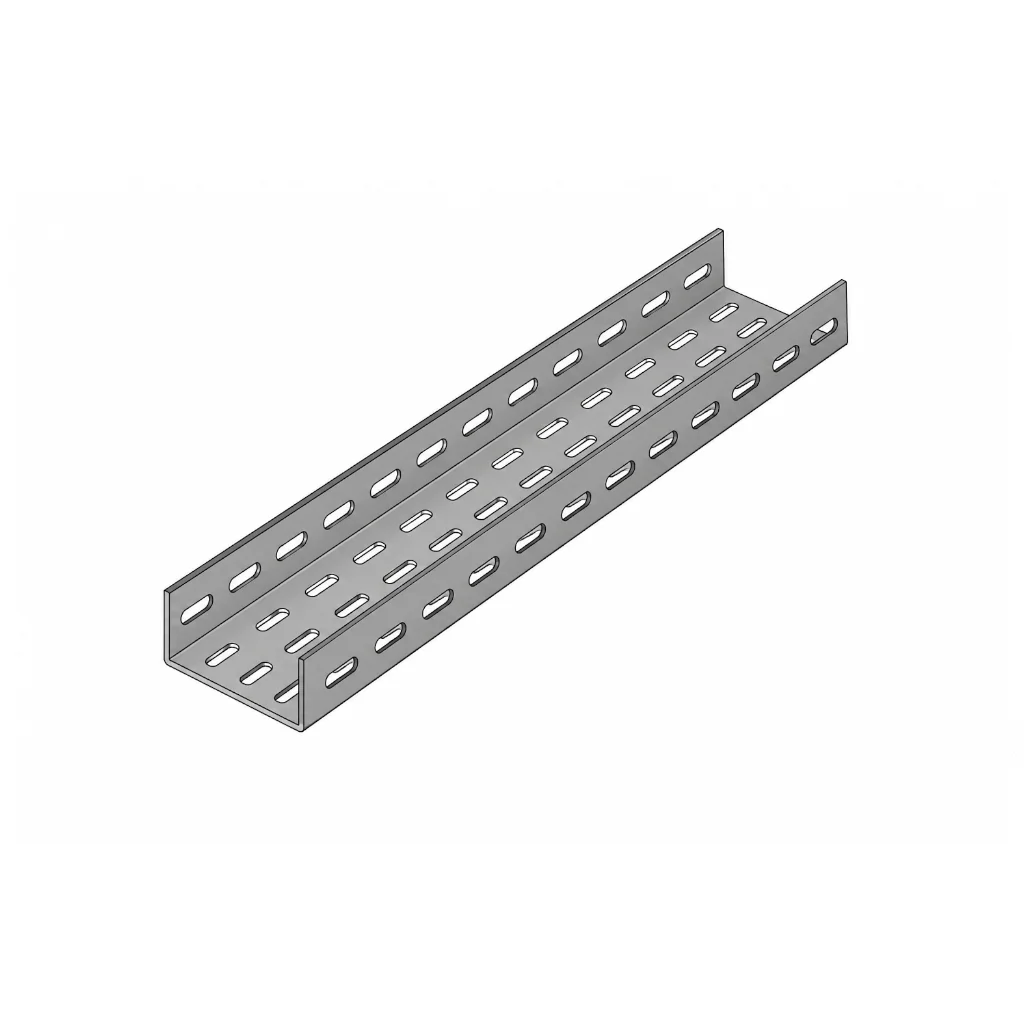
"Foratura Rotary Punch brevettata a 1.400 metri l'ora senza fermi e profilatura con regolazione NC automatica continua della larghezza."
Svolgitore
Foratura Rotary Punch
Raddrizzatura e alimentazione
Profilatura
Architettura ingegneristica della linea di produzione di passerelle e sistemi portacavi
La linea di produzione passerelle portacavi YILSA è un sistema integrato che trasforma lamiera prezincata o nera da coil in passerella forata a una velocità continua di 24 metri al minuto (circa 1.400 metri l'ora). L'unità di foratura Rotary Punch brevettata, che elimina lo start-stop delle linee a pressa, rende la produzione 4–6 volte più veloce ed evita una pressa eccentrica da circa 400 tonnellate e stampi complessi.
La linea produce larghezze da 50 a 600 mm (fino a 1000 mm su progetti speciali) e altezze della sponda da 40 a 100 mm. Il cambio misura avviene con un sistema di regolazione NC motorizzato, senza cambiare i rulli.
Perforazione continua e tecnologia Rotary Punch
La lamiera dallo svolgitore entra direttamente nei tamburi di foratura Rotary Punch. I punzoni, che ruotano alla velocità della lamiera, eseguono asole 7×18 mm (R3,5) con passo 50 mm in orizzontale e 25 mm in verticale a 24 metri al minuto, senza fermare la lamiera. Su lamiera prezincata e nera St37 da 0,7 a 2,0 mm i bordi dei fori sono privi di bave. Gli stampi sono in acciaio per utensili 1.2379 (D2) a 60 HRC.
Raddrizzatura, taglio a ghigliottina e profilatura
La lamiera forata viene spianata nell'unità di raddrizzatura e alimentazione a 9 rulli e poi tagliata a misura da una cesoia a ghigliottina idraulica o eccentrica. La lunghezza si imposta in multipli di 50 mm; lo standard è 2400 mm, ma si possono tagliare anche 2500 o 3000 mm. Lo spezzone entra dal nastro di ingresso nella profilatrice a 16–18 stazioni e viene formato in passerella con rulli in C 4140 a superficie temprata, senza danneggiare la zincatura.
Automazione, energia ed efficienza
La linea è gestita da PLC e HMI. Il Rotary Punch consuma 0,16–0,25 kWh al metro (0,8–1,2 kWh/m sulle linee a pressa): fino all'80% di risparmio energetico. L'unità di foratura lavora 11.520 metri di lamiera in un turno di 8 ore e la profilatrice produce 4–6 tonnellate di passerella al giorno. Installata su circa 30 × 3 × 3 m, la linea è gestibile da un solo operatore ed è certificata CE. Produce passerelle portacavi forate per carichi pesanti e normali; consegna in 8–10 mesi.
Macchine della linea
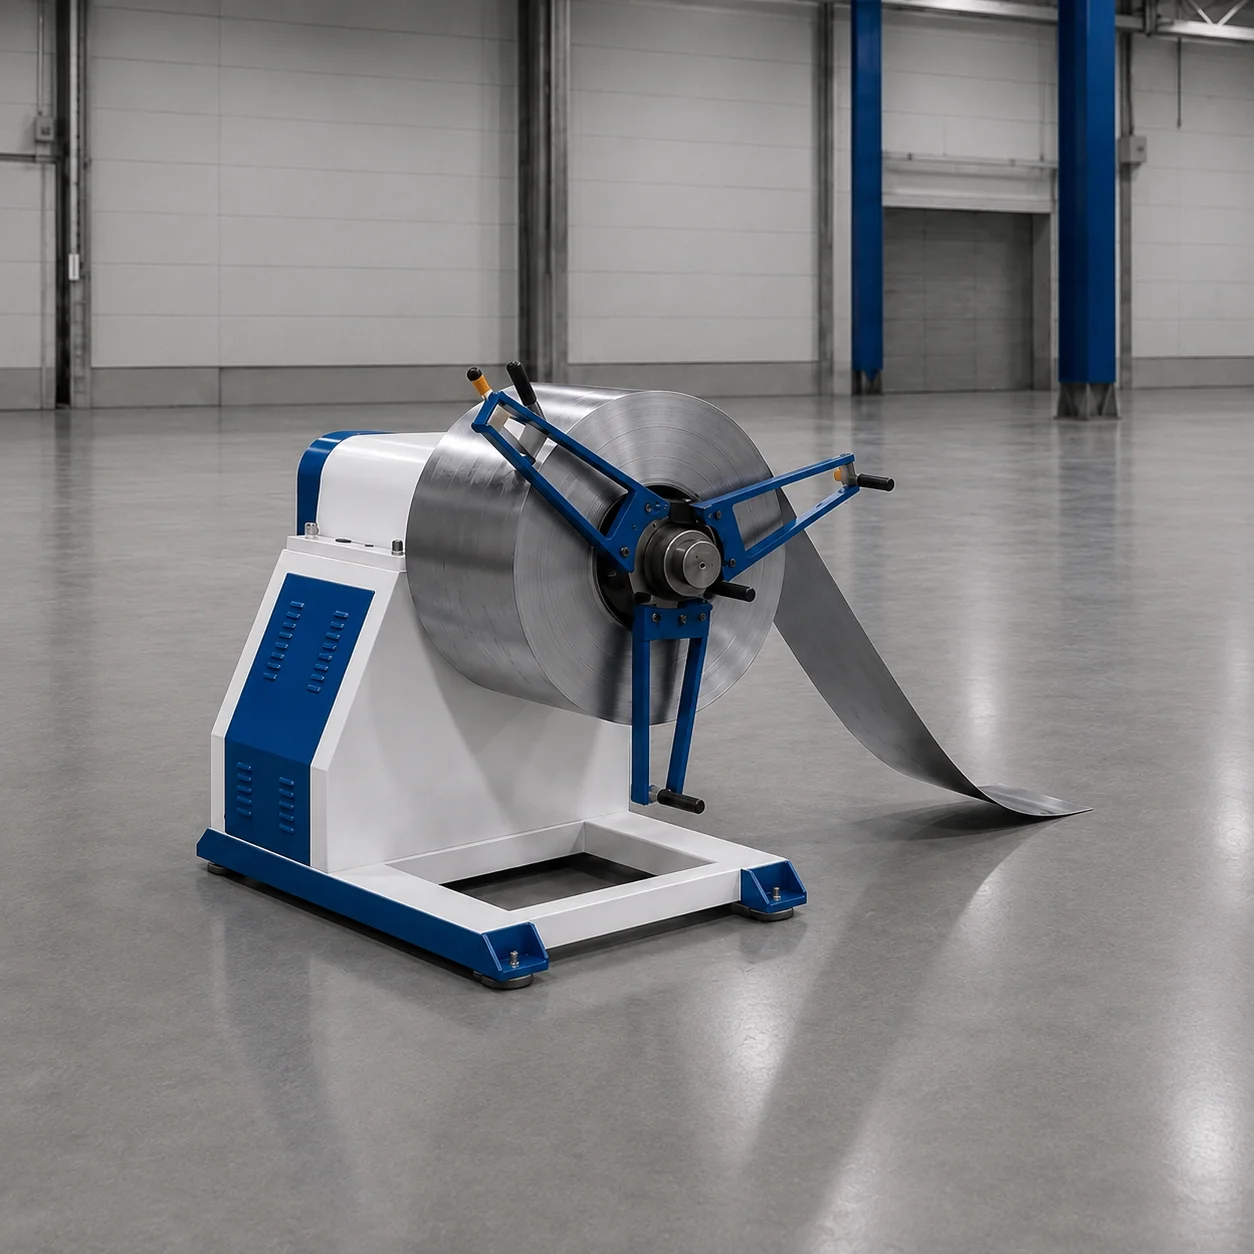
Svolgitore
Svolgitori Meccanici e Idraulici per coil di lamiera
Gli svolgitori YILSA sono costruiti da 300 kg a 10 tonnellate, con varie larghezze di coil e diametri interni ed esterni; i modelli meccanici e idraulici alimentano in modo controllato la linea con ogni tipo di coil di lamiera.
In questa linea si usa il modello da 5.000 kg con controllo dell'ansa a sensore.
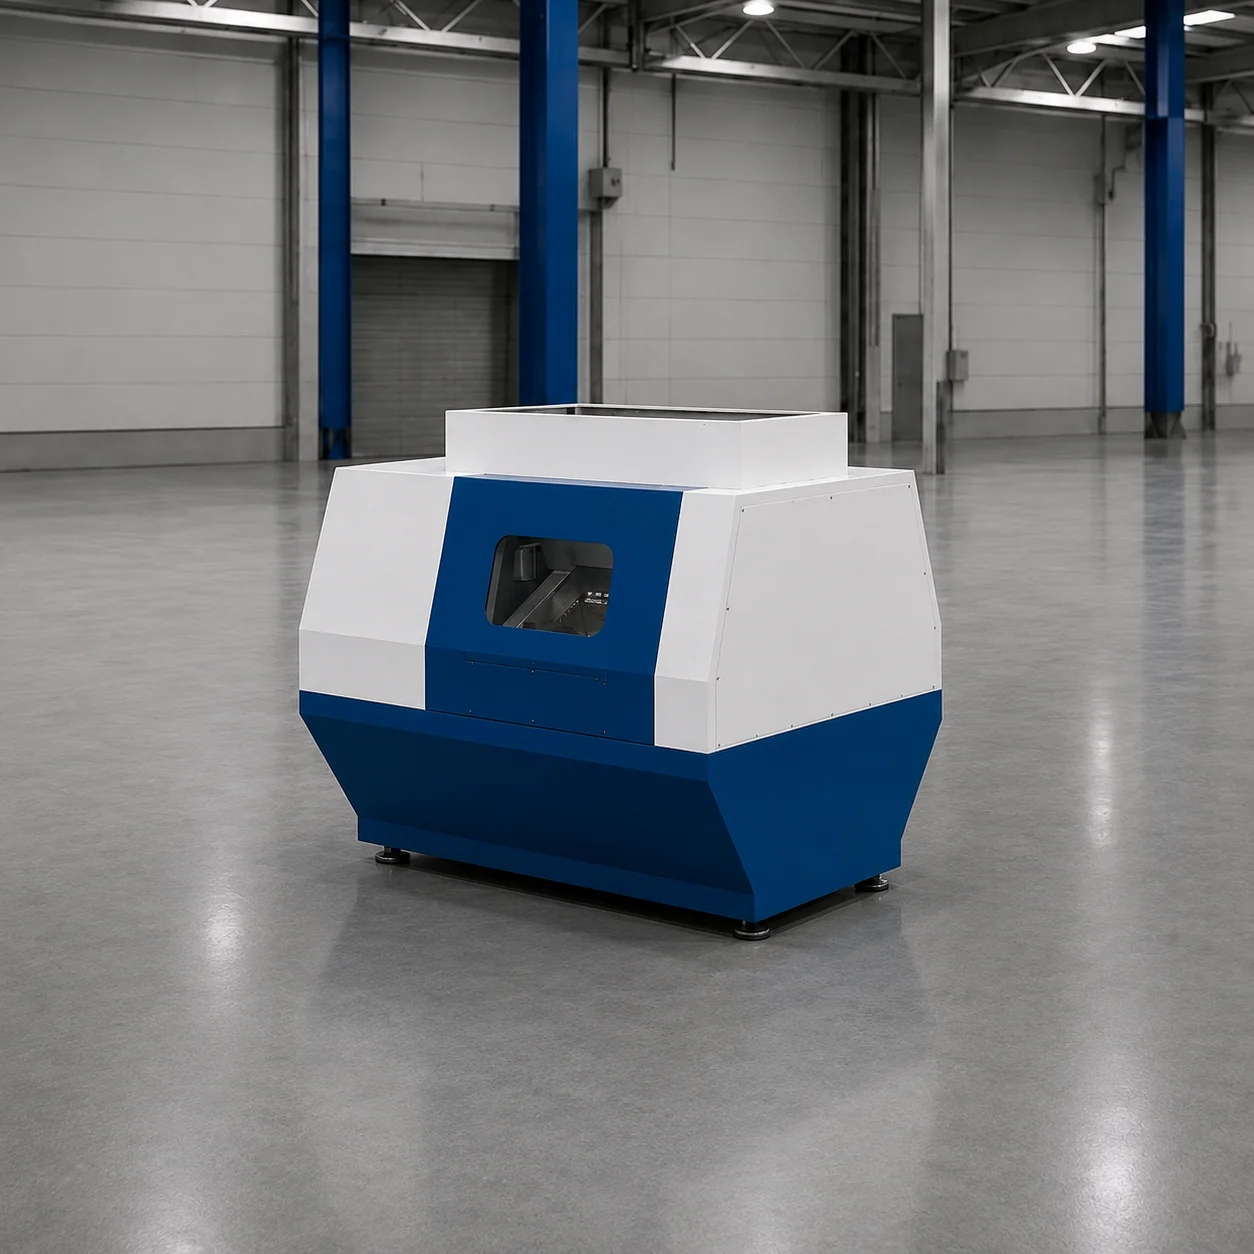
Foratura Rotary Punch
Unità brevettata di foratura continua della lamiera Rotary Punch
Grazie ai tamburi portapunzoni che ruotano alla velocità della lamiera, fora il coil senza fermarlo a 24 m/min. A differenza delle presse eccentriche, senza urti e senza bave.
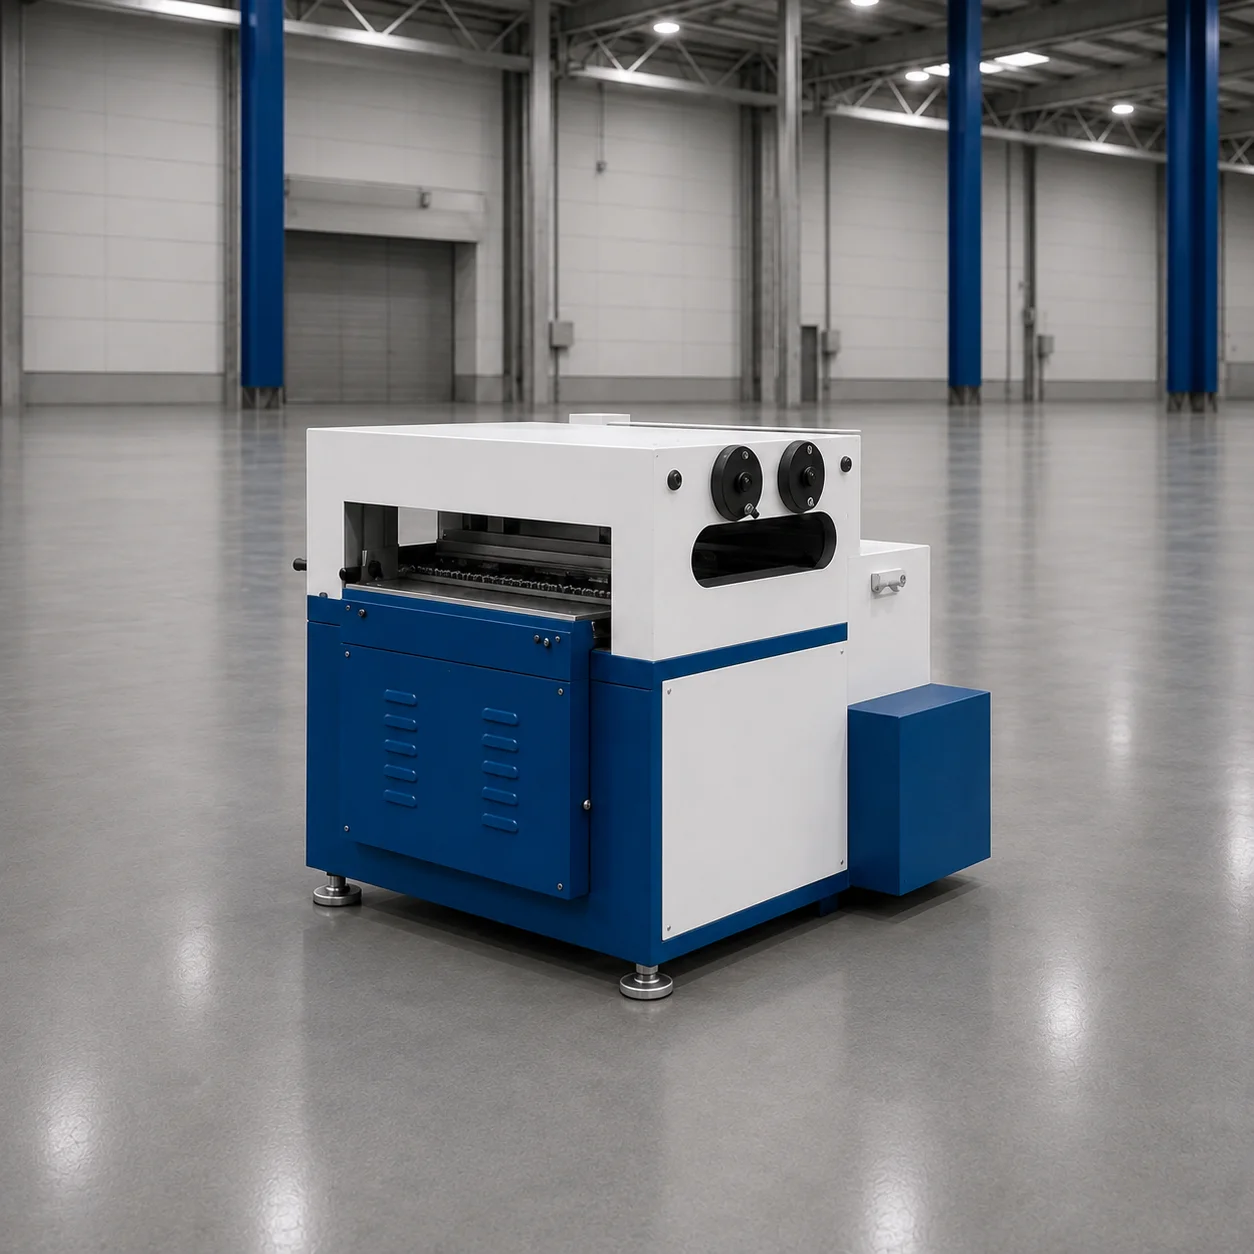
Raddrizzatura e alimentazione
Unità di raddrizzatura e alimentazione lamiera
Unità che spiana la lamiera proveniente dallo svolgitore con rulli raddrizzatori e la porta in sincronia, con rulli di traino, all'unità successiva (pressa, cesoia, profilatrice); costruita in diverse larghezze e spessori secondo la linea.
In questa linea si usa il modello a 9 rulli con ghigliottina; la lamiera viene tagliata a misura prima della profilatura.

Profilatura
Profilatrice a 16–18 stazioni (linea di profilatura a rulli)
Con i rulli di formatura su 16–18 stazioni trasforma gradualmente, senza forzature, la lamiera forata tagliata a misura in passerella portacavi. Il sistema NC motorizzato cambia misura senza cambiare i rulli.