
Rotary Punch Tecnica
Tecnologia ingegneristica senza pressa che fora e taglia in continuo coil di lamiera e nastri piani, senza fermarli, tramite tamburi sincronizzati con la velocità di linea.
Operatività sul campo e cinematica Rotary Punch
Meccanismo tecnico e principio di funzionamento
Architettura Rotary Punch continua, sviluppata nel 2013 dalla R&S YILSA per superare i limiti start-stop delle presse eccentriche e idrauliche, protetta da brevetto e modello di utilità.
01.Meccanismo di foratura continua e cinematica rotativa
Nelle classiche linee a pressa o di foratura idraulica il nastro piano deve fermarsi completamente a ogni colpo. Ciò genera forti forze d'inerzia, ondulazione del nastro, usura meccanica e perdite di energia.
I tamburi che lavorano con la tecnica Rotary Punch ruotano alla velocità del flusso di materiale. I punzoni in acciaio per utensili 1.2379 (D2) a 58–60 HRC incontrano il nastro ruotando e lo forano mentre scorre. Poiché il materiale non si ferma mai, l'alta velocità di linea (fino a 24 m/min) resta costante.
02.Trasmissione autoalimentante e passo costante
I tamburi sono azionati da un motore AC con inverter. Poiché fanno avanzare la lamiera mentre la forano, non serve un alimentatore servo separato; la velocità di linea si imposta dall'inverter.
Il passo dei fori è definito meccanicamente dalla circonferenza del tamburo e dalla distanza tra gli stampi (ad esempio 19 mm nella linea dei pesi di equilibratura). Così ogni foro viene eseguito allo stesso passo, con bordi puliti e senza bave.
03.Zero scarti ed efficienza energetica
Nella pressa la forza di taglio si applica in un solo colpo; nel Rotary Punch si distribuisce nel tempo durante la rotazione. La potenza del motore resta quindi bassa e dipende dal prodotto della linea (ad esempio 3 kW per l'unità Rotary Punch della linea pesi di equilibratura).
Nella produzione di passerelle portacavi la linea Rotary Punch consuma 0,16–0,25 kWh al metro contro 0,8–1,2 kWh delle linee a pressa: fino all'80% di risparmio energetico. Nella produzione di pesi di equilibratura, 100.000 pezzi da 5 g, cioè circa 500 kg di prodotto, richiedono solo 1,37 kWh.
Analisi comparativa di vantaggi e applicazioni
I vantaggi operativi della tecnica Rotary Punch e i prodotti in cui si applica.
Vantaggi tecnologici
I vantaggi di YILSA Rotary Punch
- Elevata velocità operativa:Con velocità continua fino a 24 metri al minuto aumenta la capacità da 4 a 6 volte; una sola linea Rotary Punch eguaglia la produzione di 4 linee a pressa.
- Flusso continuo del nastro (Continuous Feed):Il nastro scorre senza start-stop: spariscono carichi d'inerzia e ondulazioni del materiale.
- Bassa usura meccanica e lunga vita degli stampi:Senza colpi di pressa gli stampi durano di più e i costi di manutenzione calano fino al 75%.
- Funzionamento silenzioso e senza vibrazioni:Senza colpi di pressa la linea lavora in silenzio e senza vibrazioni; si può installare persino su un soppalco dello stabilimento.
- Massimo risparmio energetico:Fino all'80% di consumo elettrico in meno rispetto alle linee a pressa.
- Cambio lame semplice e sovrametallo di riaffilatura:Le lame usurate si smontano una a una allentando i grani; grazie ai 6 mm di sovrametallo, la lama riaffilata si riutilizza con uno spessore sotto.
Campi di applicazione
Prodotti realizzati con Rotary Punch
- Passerella portacavi:Foratura continua di passerelle forate (AKT/NKT) da lamiera in coil.
- Pesi di equilibratura:Taglio e marcatura delle strisce di pesi di equilibratura.
- Barra DIN:Foratura di fori e asole delle barre DIN in flusso continuo.
- Armatura per profili in gomma e clip metallica:Produzione di armature e clip da nastri di lamiera sottile.
- Profilo omega di ventilazione:Produzione di profili di ventilazione forati.
Le nostre macchine con tecnica Rotary Punch
Lo stesso principio brevettato di foratura e taglio rotativi si usa in macchine diverse, progettate in base al disegno dei fori e al materiale di ciascun prodotto.
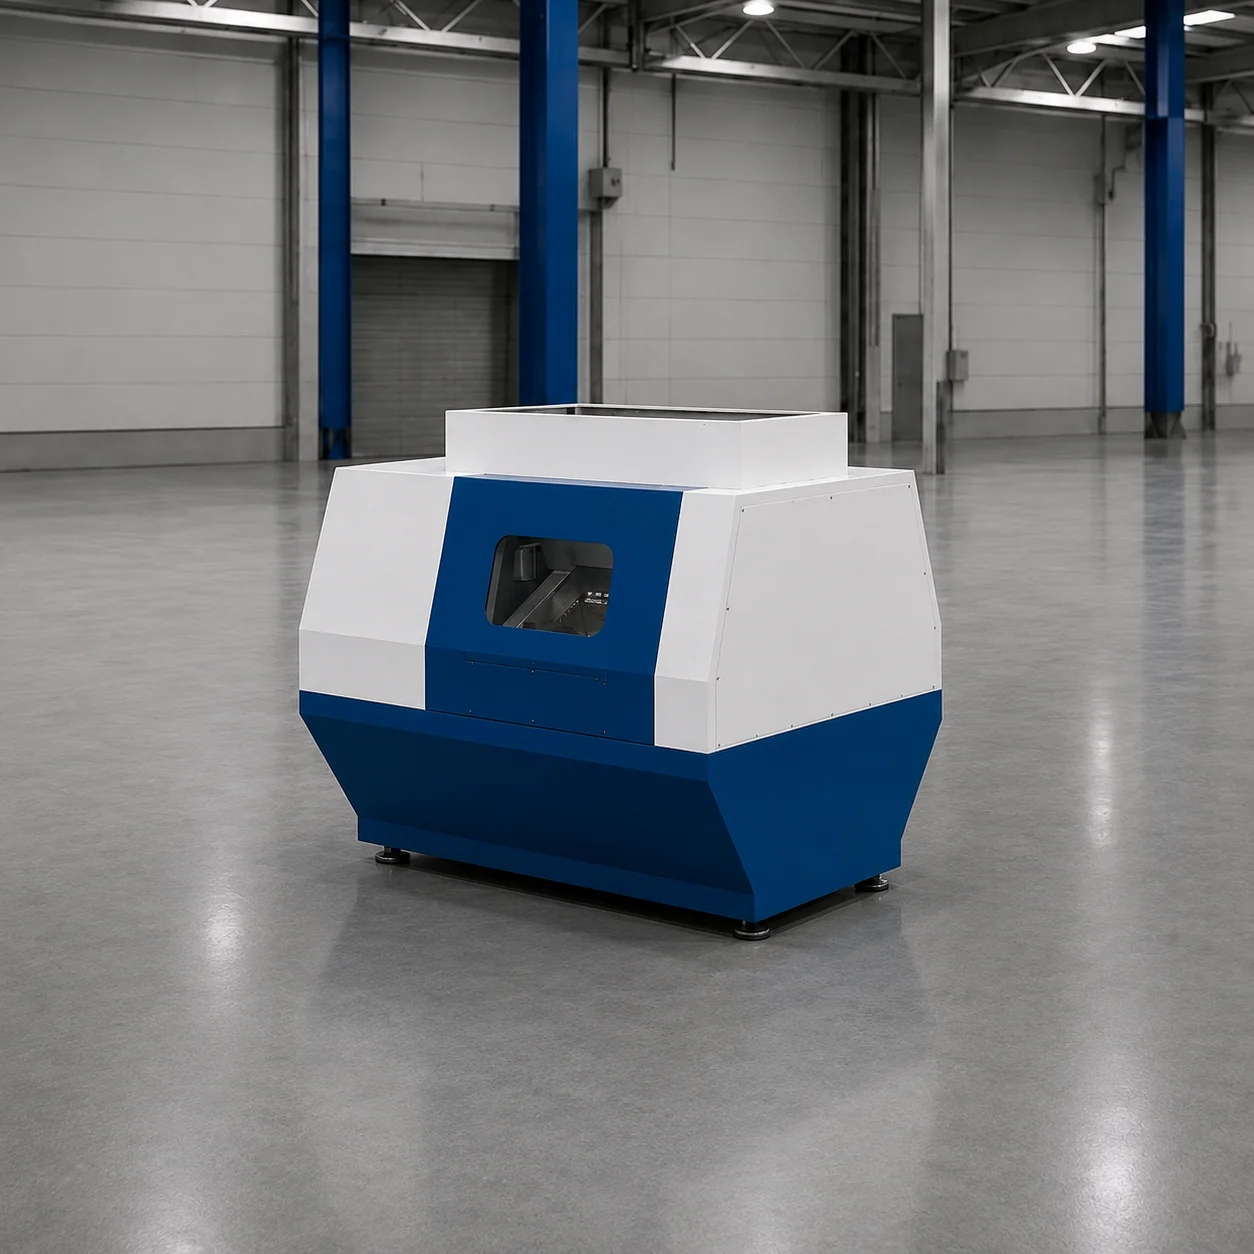
Foratura Rotary Punch
Unità brevettata di foratura continua della lamiera Rotary Punch
Grazie ai tamburi portapunzoni che ruotano alla velocità della lamiera, fora il coil senza fermarlo a 24 m/min. A differenza delle presse eccentriche, senza urti e senza bave.
Nella linea passerelle portacavi fora il coil a 24 m/min.
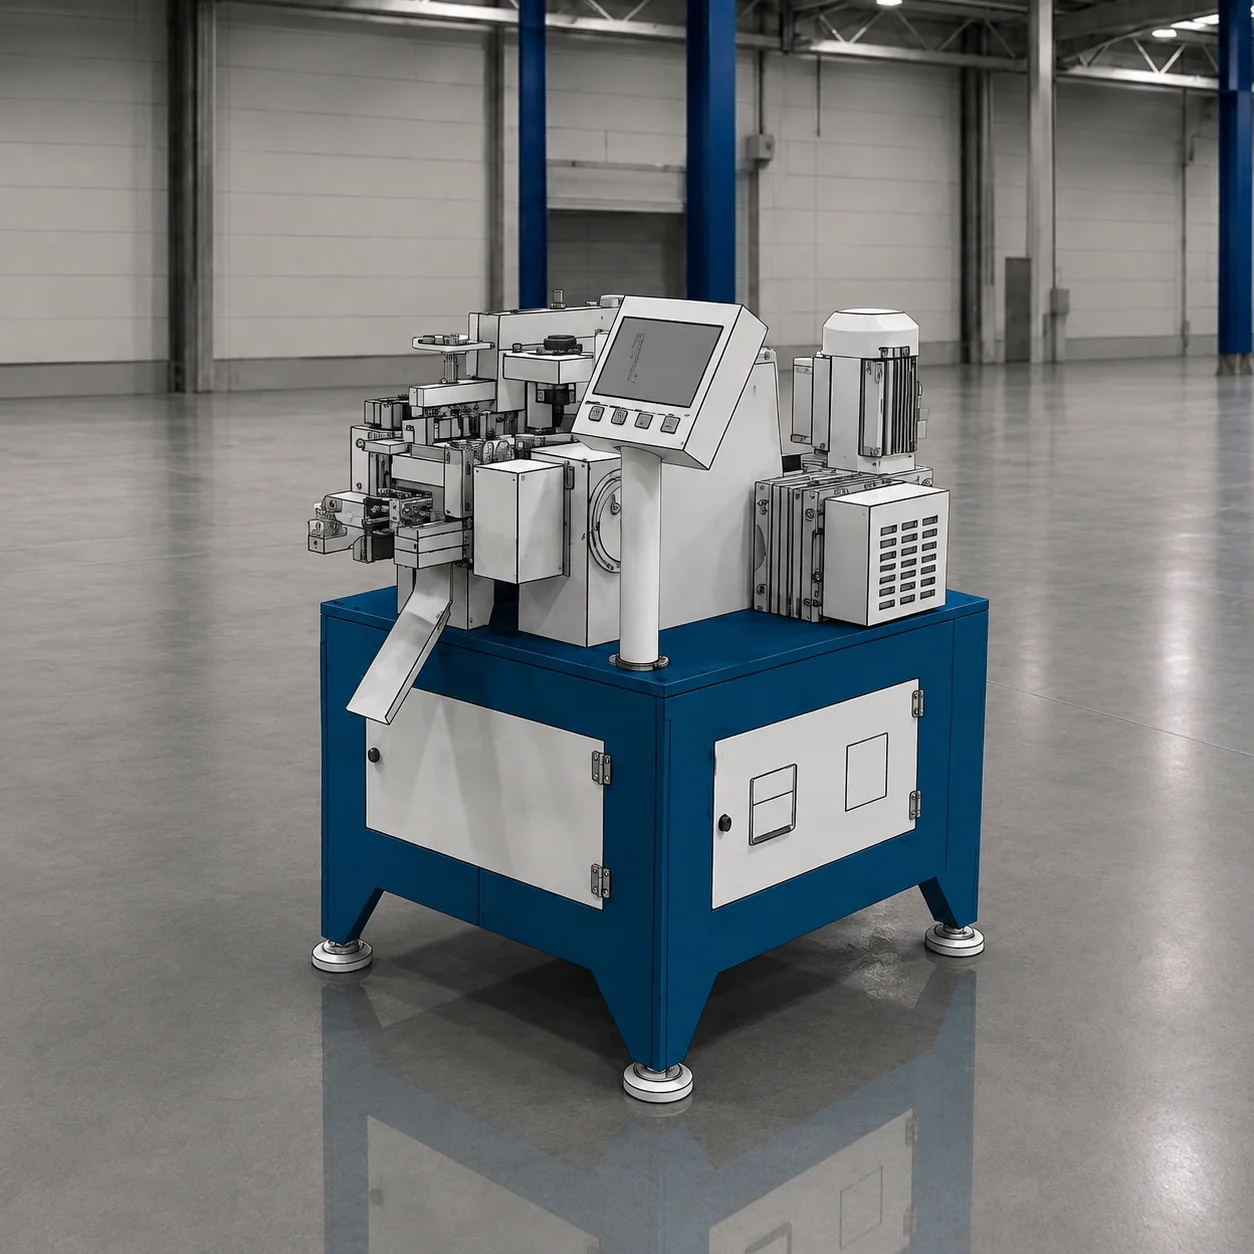
Taglio Rotary Punch
Sistema brevettato di taglio e marcatura Rotary Punch
Taglia senza fermarla la piattina che scorre in continuo con stampi rotanti a doppio tamburo e vi imprime grammatura e logo. Lavora con 0% di scarto.
Nella linea pesi di equilibratura esegue taglio e marcatura.
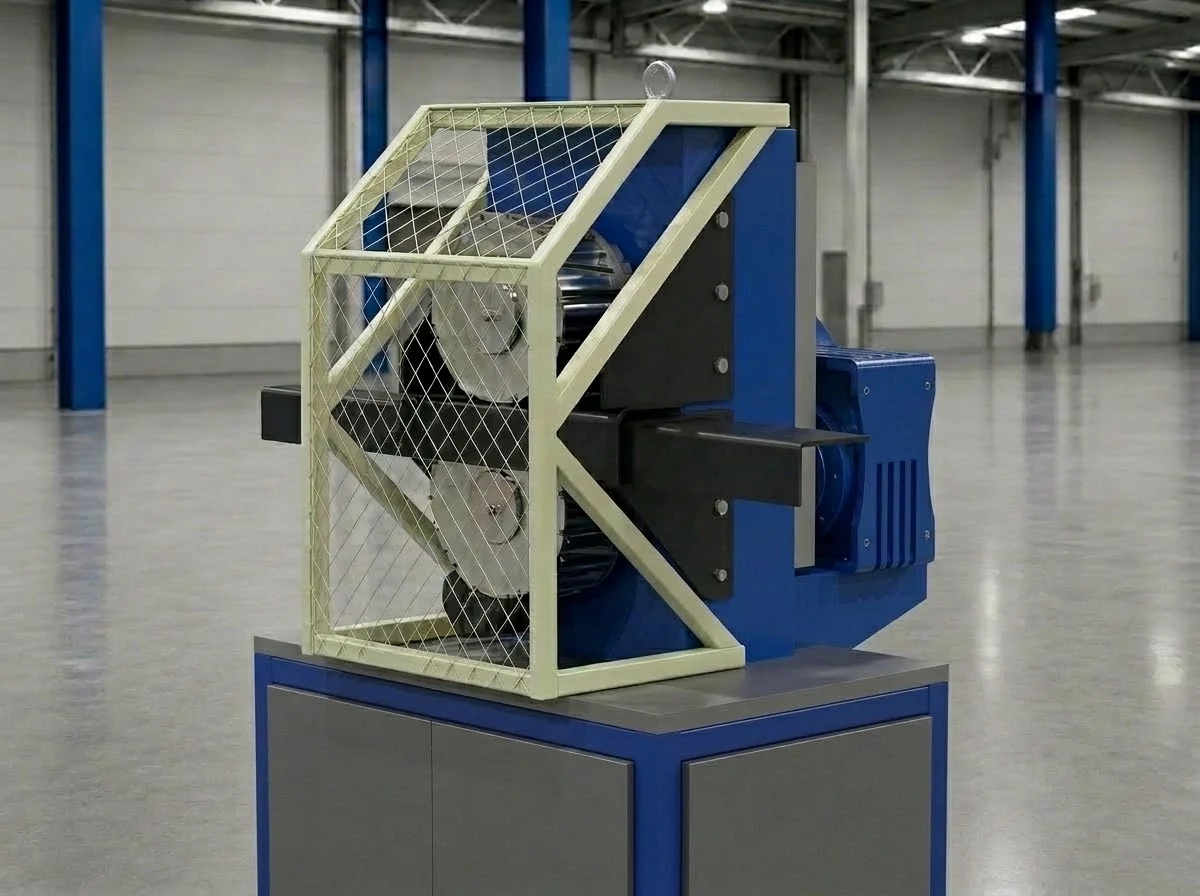
Macchina per angolari in cartone
Macchina per intagli a V su angolari in cartone con Rotary Punch
Esegue intagli a V con tamburi Rotary Punch, senza fermare il materiale, sugli angolari in cartone che proteggono i bordi di rotoli e bobine da urti e schiacciamenti.
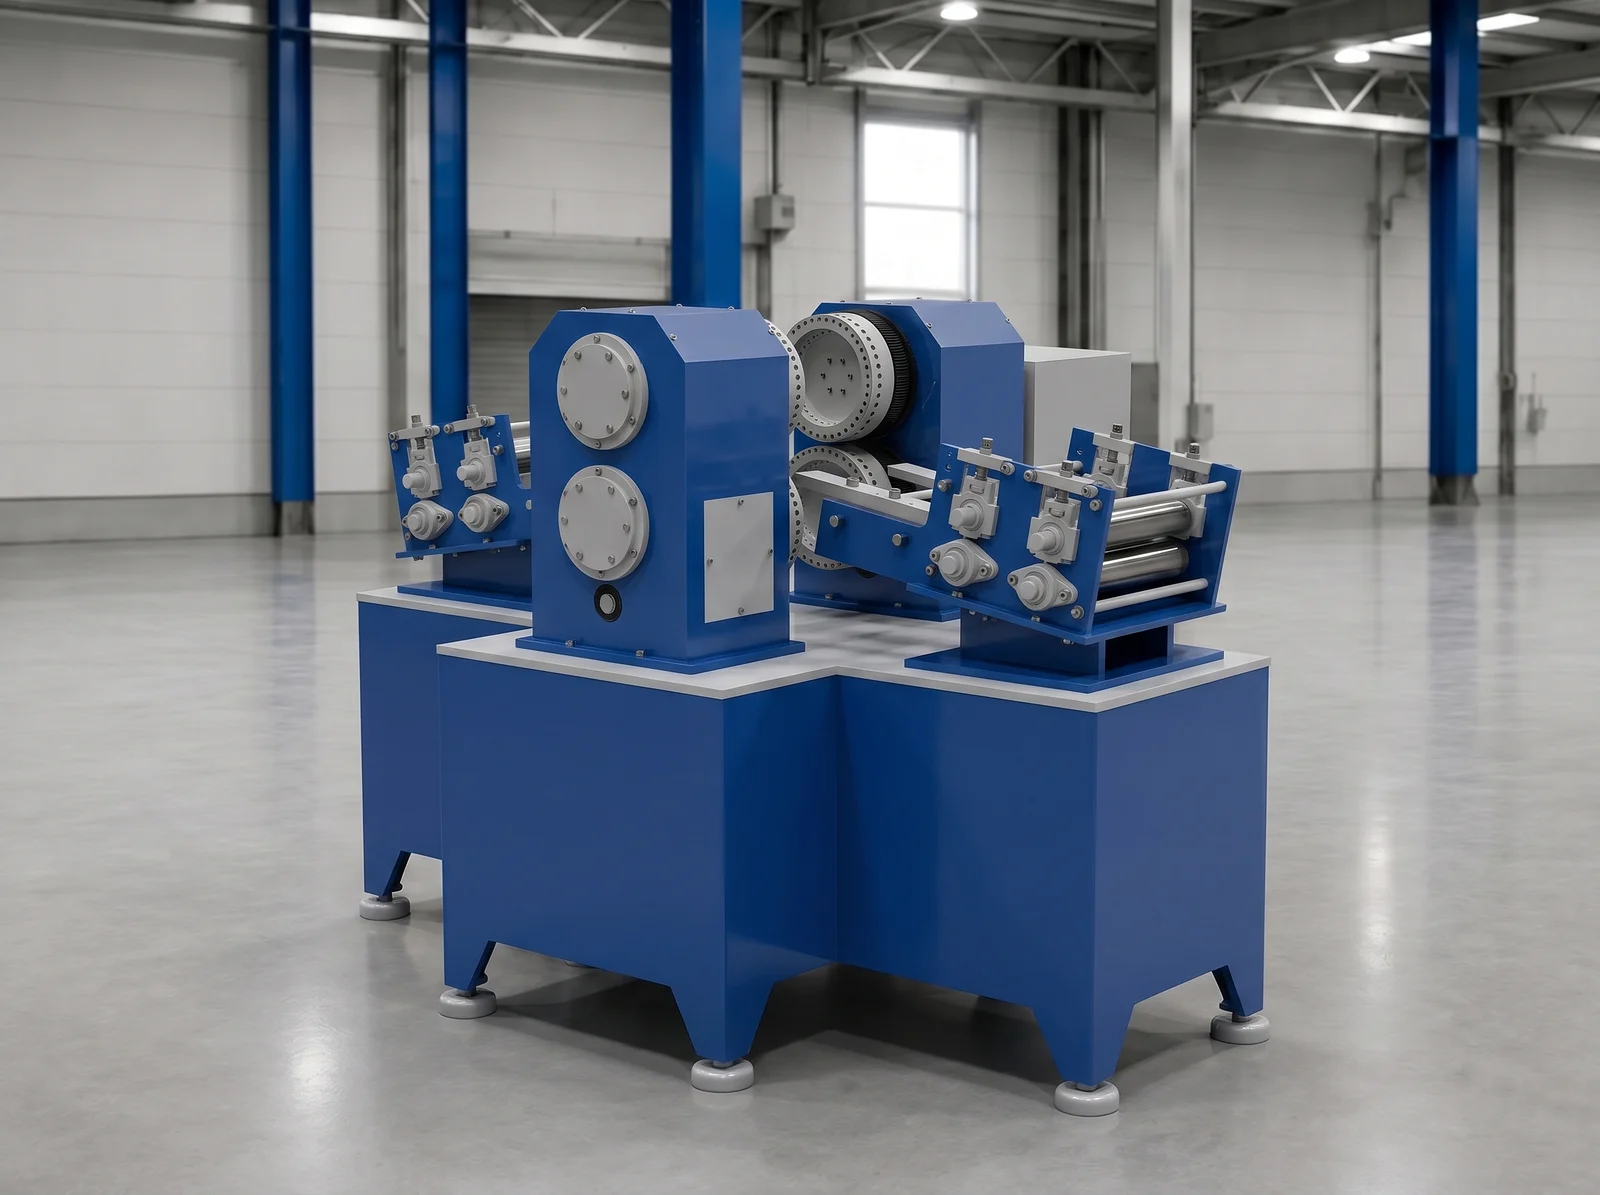
Macchina per profili omega di ventilazione
Macchina per la foratura di profili omega di ventilazione con Rotary Punch
Fora senza fermarsi il disegno dei fori dei profili omega ventilati sul nastro piano, prima della piegatura, con tamburi punzone e matrice sincronizzati.
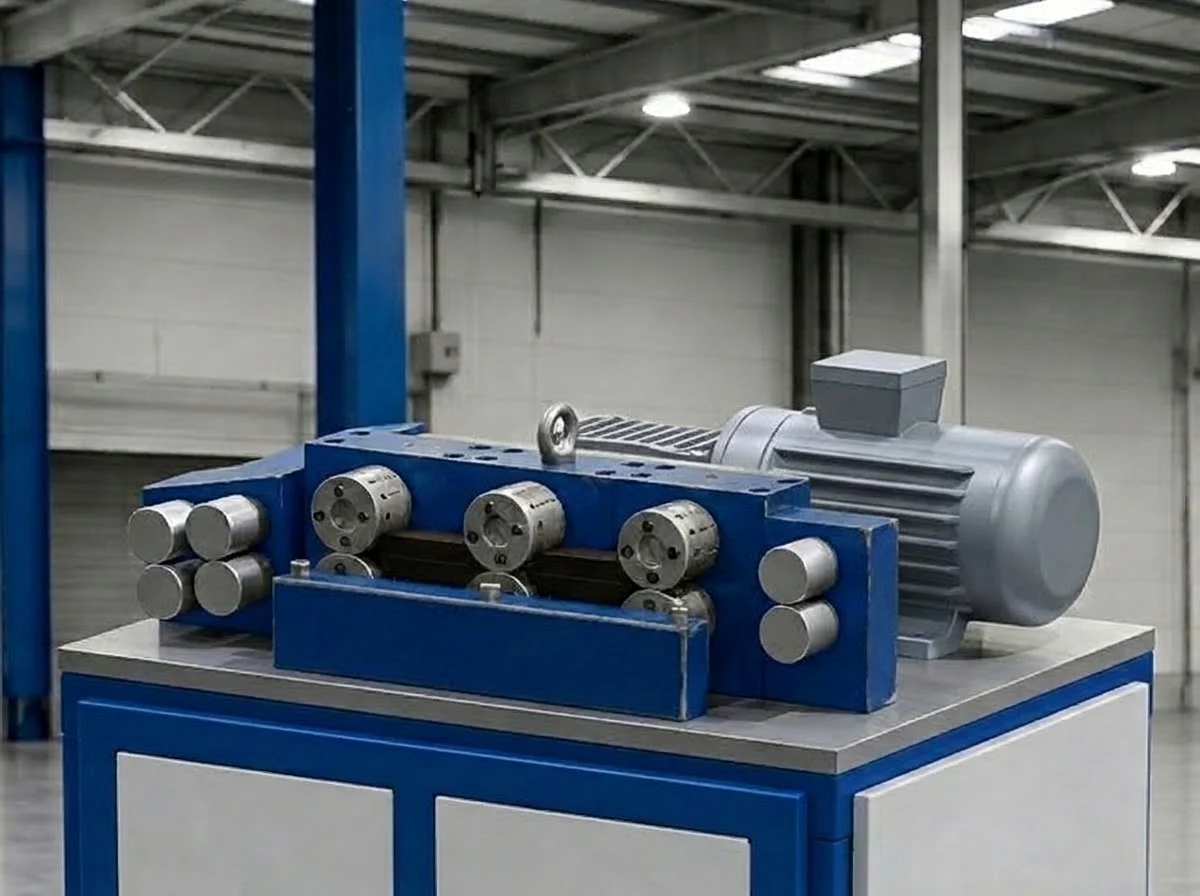
Macchina per armature metalliche di profili in gomma
Macchina per la produzione di clip / armature metalliche con Rotary Punch
Produce le armature metalliche inserite nei profili di bordo in gomma tagliando il nastro sottile con tamburi Rotary Punch senza fermarlo.
Integra la tecnologia Rotary Punch nella tua linea
Contatta l'ingegneria YILSA per progettazione del tamburo, matrice dei fori e analisi di fattibilità su misura per il tuo progetto.