
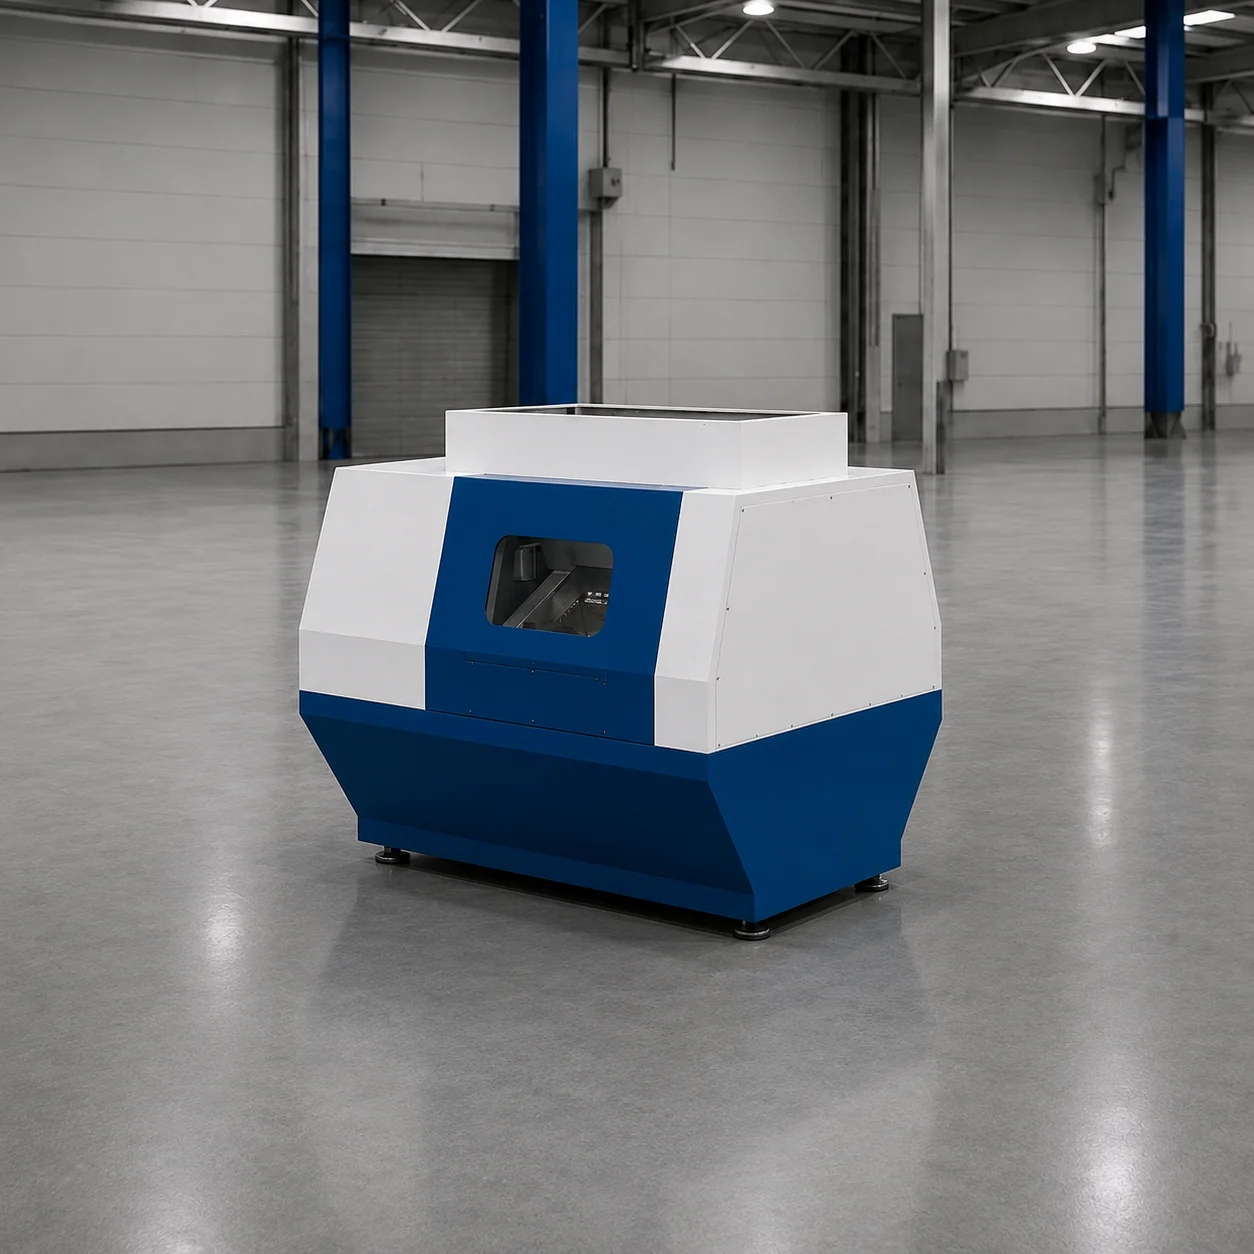
Foratura Rotary Punch
Unità brevettata di foratura continua della lamiera Rotary Punch
Grazie ai tamburi portapunzoni che ruotano alla velocità della lamiera, fora il coil senza fermarlo a 24 m/min. A differenza delle presse eccentriche, senza urti e senza bave.
Tecnologia brevettata Rotary Punch di perforazione continua della lamiera
Al posto delle linee a pressa tradizionali, l'unità brevettata Rotary Punch fora il coil senza fermarlo e rende la produzione di passerelle 4–6 volte più veloce.
Perforazione Rotary Punch senza start-stop
Nelle linee tradizionali con pressa eccentrica da circa 400 tonnellate la lamiera deve fermarsi a ogni passo di foratura. Con Rotary Punch, i tamburi portapunzoni ruotano alla velocità del coil e forano in continuo a 24 m/min; in un turno di 8 ore si lavorano 11.520 metri di lamiera.
L'eliminazione dello start-stop azzera i carichi d'urto e riduce il consumo a 0,16–0,25 kWh per metro (0,8–1,2 kWh/m sulle linee a pressa).
Geometria dei fori senza bave
I punzoni Rotary Punch eseguono asole 7×18 mm (R3,5) con passo 50 mm in orizzontale e 25 mm in verticale su lamiera prezincata e nera St37 da 0,7 a 2,0 mm.
Punzoni e matrici sono in acciaio per utensili 1.2379 (D2) a 60 HRC; i bordi dei fori risultano puliti e senza bave.
Trasmissione AC 22 kW e telaio compatto
L'unità è azionata da un motore AC da 22 kW con inverter e non richiede un alimentatore servo separato. La linea è gestita da PLC e HMI.
Rotary Punch, raddrizzatrice-alimentatore e cesoia a ghigliottina sono montati su un telaio comune di circa 2 × 2,5 × 1,5 m e circa 3,2 tonnellate.
Vantaggi tecnologici e innovazione
- Tecnologia Rotary Punch brevettata che lavora in continuo senza fermare la lamiera
- Velocità di produzione 4–6 volte superiore alle presse di foratura tradizionali
- Fino all'80% di risparmio con 0,16–0,25 kWh per metro
- Nessun alimentatore servo necessario; controllo con PLC e HMI
Progetti su misura
Per dimensioni o parametri tecnici diversi realizziamo costruzioni ingegneristiche su misura.