
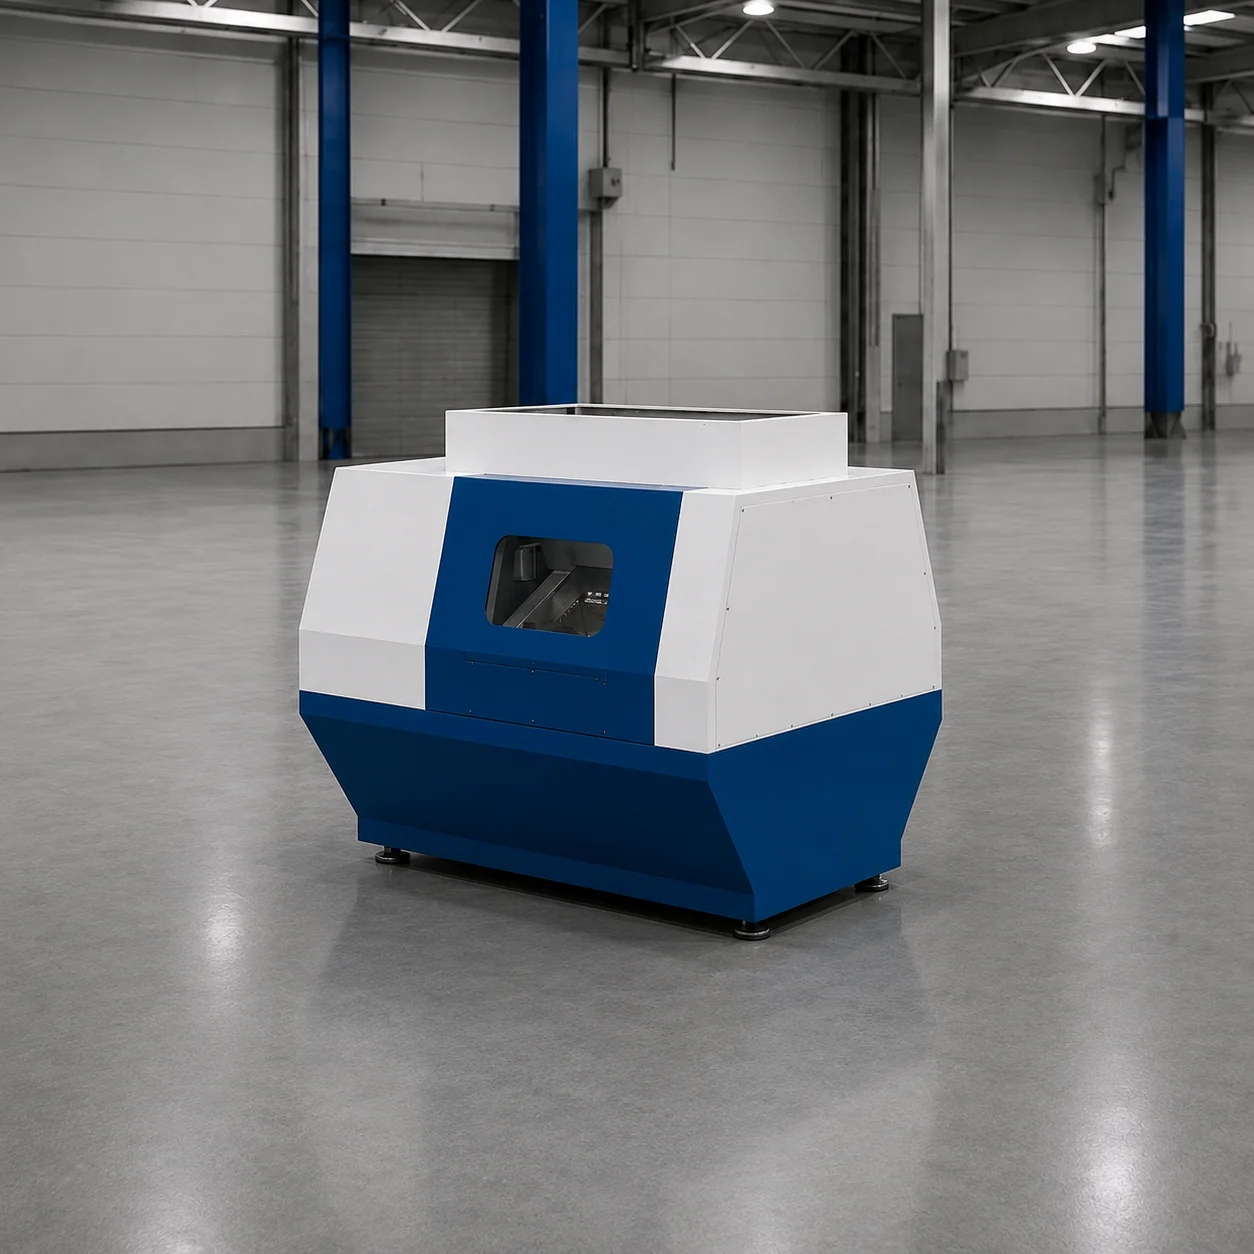
سوراخکاری Rotary Punch
واحد ثبتشده سوراخکاری پیوسته ورق Rotary Punch
به لطف درامهای سنبه که همسرعت ورق میچرخند، ورق کلاف را بدون هیچ توقفی با سرعت ۲۴ متر بر دقیقه سوراخ میکند. برخلاف پرسهای ضربهای، تولید بدون ضربه و بدون پلیسه است.
فناوری ثبتشده Rotary Punch برای سوراخکاری پیوسته ورق
واحد سوراخکاری ثبتشده Rotary Punch که جایگزین خطوط پرس سنتی میشود، ورق کلاف را بدون هیچ توقفی سوراخ کرده و تولید سینی کابل را ۴ تا ۶ برابر سریعتر میکند.
سوراخکاری Rotary Punch بدون توقف-حرکت
در خطوط سنتی با پرس ضربهای حدود ۴۰۰ تنی، ورق باید در هر گام سوراخکاری متوقف شود. در سیستم Rotary Punch، درامهای سنبه همسرعت با ورق کلاف میچرخند و با سرعت پیوسته ۲۴ متر بر دقیقه سوراخ میکنند؛ در یک شیفت ۸ ساعته ۱۱٬۵۲۰ متر ورق پردازش میشود.
حذف حرکت توقف-حرکت، بارهای ضربهای را از بین میبرد و مصرف انرژی را به ۰٫۱۶ تا ۰٫۲۵ کیلوواتساعت در هر متر کاهش میدهد (در خطوط پرس ۰٫۸ تا ۱٫۲).
هندسه سوراخ بدون پلیسه
سنبههای Rotary Punch در ورقهای St37 پیشگالوانیزه و سیاه با ضخامت ۰٫۷ تا ۲٫۰ میلیمتر، سوراخهای بیضی ۷×۱۸ میلیمتر (R3.5) را با فاصله افقی ۵۰ و عمودی ۲۵ میلیمتر ایجاد میکنند.
سنبه و ماتریسها از فولاد ابزار 1.2379 (D2) با سختی ۶۰ HRC ساخته میشوند؛ لبه سوراخها تمیز و بدون پلیسه است.
محرک AC ۲۲ کیلوواتی و شاسی جمعوجور
این واحد با موتور AC ۲۲ کیلوواتی و درایو سرعت کار میکند و به تغذیهکن سروو جداگانه نیاز ندارد. خط با PLC و HMI مدیریت میشود.
Rotary Punch، واحد صافکن و تغذیهکن و قیچی گیوتین روی شاسی مشترکی با ابعاد حدود ۲ × ۲٫۵ × ۱٫۵ متر و وزن حدود ۳٫۲ تن قرار دارند.
برتریهای فناورانه و نوآوری
- فناوری ثبتشده Rotary Punch که بدون توقف ورق بهطور پیوسته کار میکند
- سرعت تولید ۴ تا ۶ برابر بیشتر از پرسهای سوراخکاری سنتی
- تا ۸۰٪ صرفهجویی با مصرف ۰٫۱۶ تا ۰٫۲۵ کیلوواتساعت در هر متر
- بدون نیاز به تغذیهکن سروو؛ کنترل با PLC و HMI
طراحی ویژه پروژه
برای ابعاد و پارامترهای فنی متفاوت، ساخت مهندسی سفارشی انجام میدهیم.