
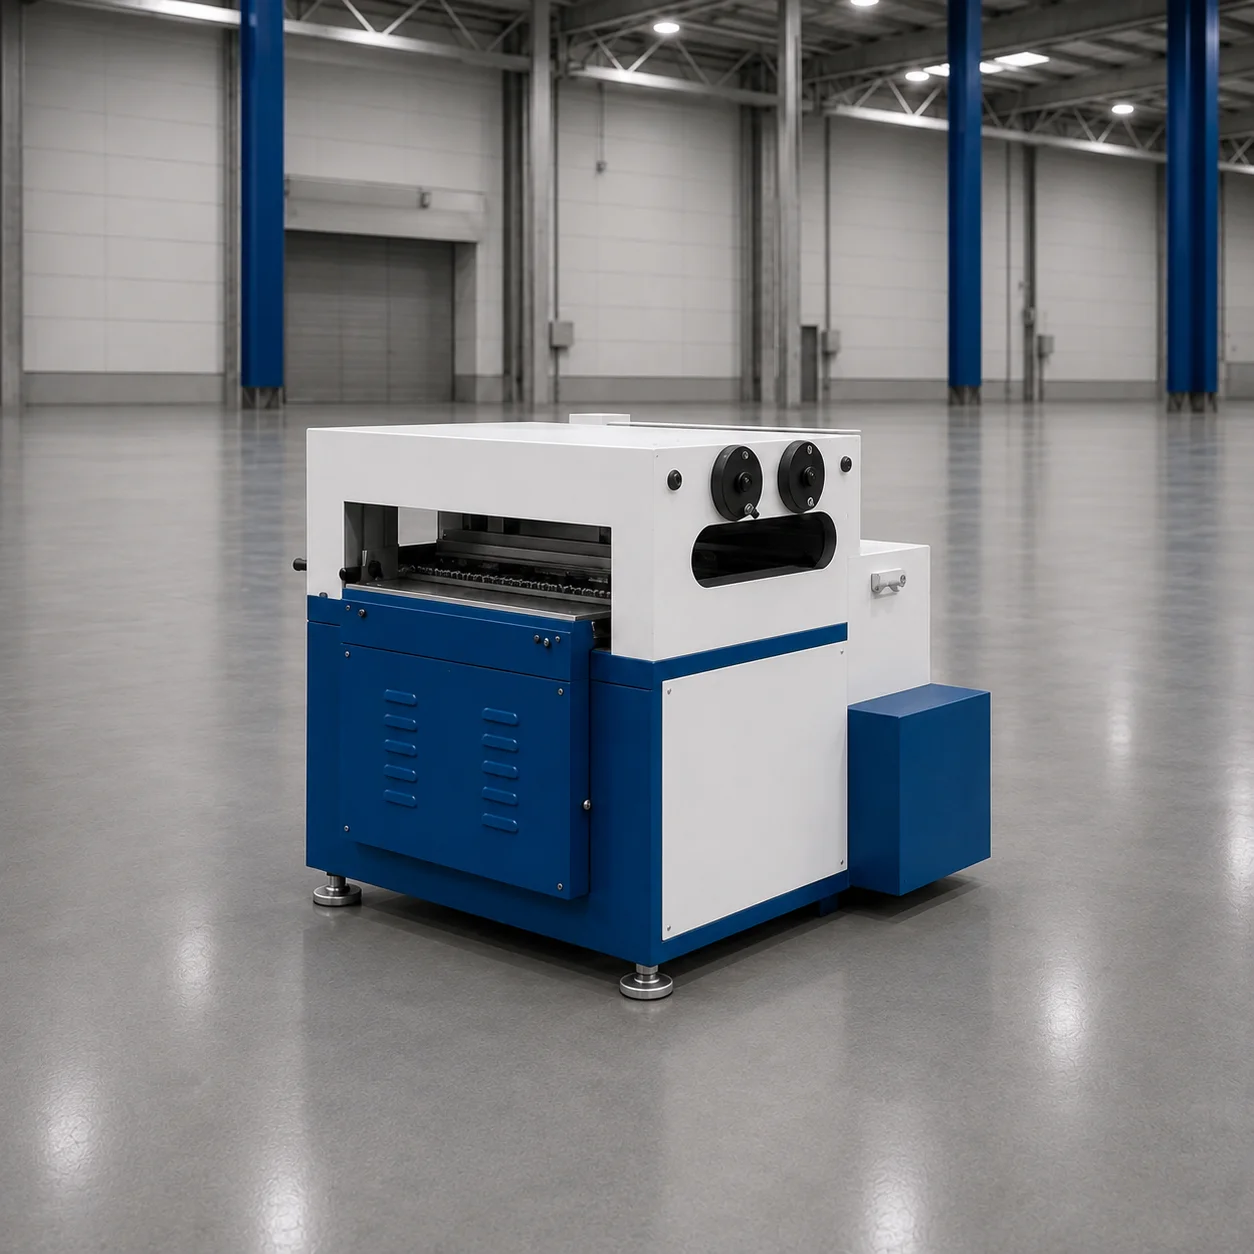
صافکاری و تغذیه
واحد صافکاری و تغذیه ورق
واحدی که ورق رسیده از کلافبازکن را با غلتکهای صافکن صاف کرده و با غلتکهای کشنده بهصورت همزمان به واحد بعدی خط (پرس، گیوتین، رول فرمینگ) میراند؛ با گزینههای عرض و ضخامت مختلف بر اساس نیاز خط ساخته میشود.
صافکاری ورق با غلتک و تغذیه همزمان
صافکن و تغذیهکن، ورق باز شده از کلاف را صاف کرده و بهصورت کنترلشده به واحد بعدی خط میفرستد. عرض، ضخامت، توان موتور و تجهیزات برش بر اساس نیاز خط تعیین میشود.
غلتکهای صافکن و کشنده
موجهایی که هنگام باز کردن کلاف در ورق ایجاد میشود با غلتکهای صافکن برطرف و ورق با غلتکهای کشنده به خط رانده میشود. چیدمان استاندارد ۵ غلتک صافکن + ۴ غلتک کشنده با قطر Ø70 میلیمتر است.
این واحد ورقهای ۰٫۳ تا ۶٫۰ میلیمتری را پردازش میکند؛ عرض کاری بسته به مدل ۵۰ تا ۱۲۵۰ میلیمتر است. راهنماهای ورودی و خروجی ورق را دقیق با غلتکها همراستا میکنند.
تغذیه با کنترل سرعت و موقعیت، هماهنگی با لوپ
موتور AC ۱٫۱ تا ۴ کیلوواتی با کنترل سرعت و موقعیت، ورق را با سرعت قابل تنظیم ۰ تا ۴۵ متر بر دقیقه میراند.
این واحد از طریق سنسورهای لوپ با دستگاههای قبل و بعد از خود هماهنگ کار میکند؛ در کاربردهای توقف-حرکت پرس و گیوتین، ورق را در هر چرخه به اندازه طول تعیینشده جلو میبرد. سرعت، طول و پارامترهای تولید از صفحه لمسی PLC + HMI مدیریت میشوند.
برش گیوتین اختیاری یا تغذیه مستقیم پرس
این واحد را میتوان بهصورت اختیاری به قیچی گیوتین هیدرولیک یا ضربهای مجهز کرد؛ قیچی ورق تا ۲ میلیمتر را با سرعت تا ۵۰ برش در دقیقه به طولی که روی صفحه وارد شده میبرد.
در خطوط پرس، ورق بدون گیوتین مستقیماً به ایستگاههای سوراخکاری، برش و خمکاری پرس داده میشود.
برتریهای فناورانه و نوآوری
- تغذیه صاف و پایدار ورق با غلتکهای صافکن و کشنده
- همراستاسازی درست ورق با غلتکها به کمک راهنماهای ورودی و خروجی
- تغذیه دقیق با موتور AC با کنترل سرعت و موقعیت
- کار توقف-حرکت همزمان با پرس، گیوتین یا رول فرمینگ از طریق سنسورهای لوپ
- اختیاری: برش طولی با قیچی گیوتین هیدرولیک یا ضربهای یکپارچه
- مدیریت سرعت، طول و پارامترهای تولید از PLC و صفحه لمسی HMI
طراحی ویژه پروژه
برای ابعاد و پارامترهای فنی متفاوت، ساخت مهندسی سفارشی انجام میدهیم.