
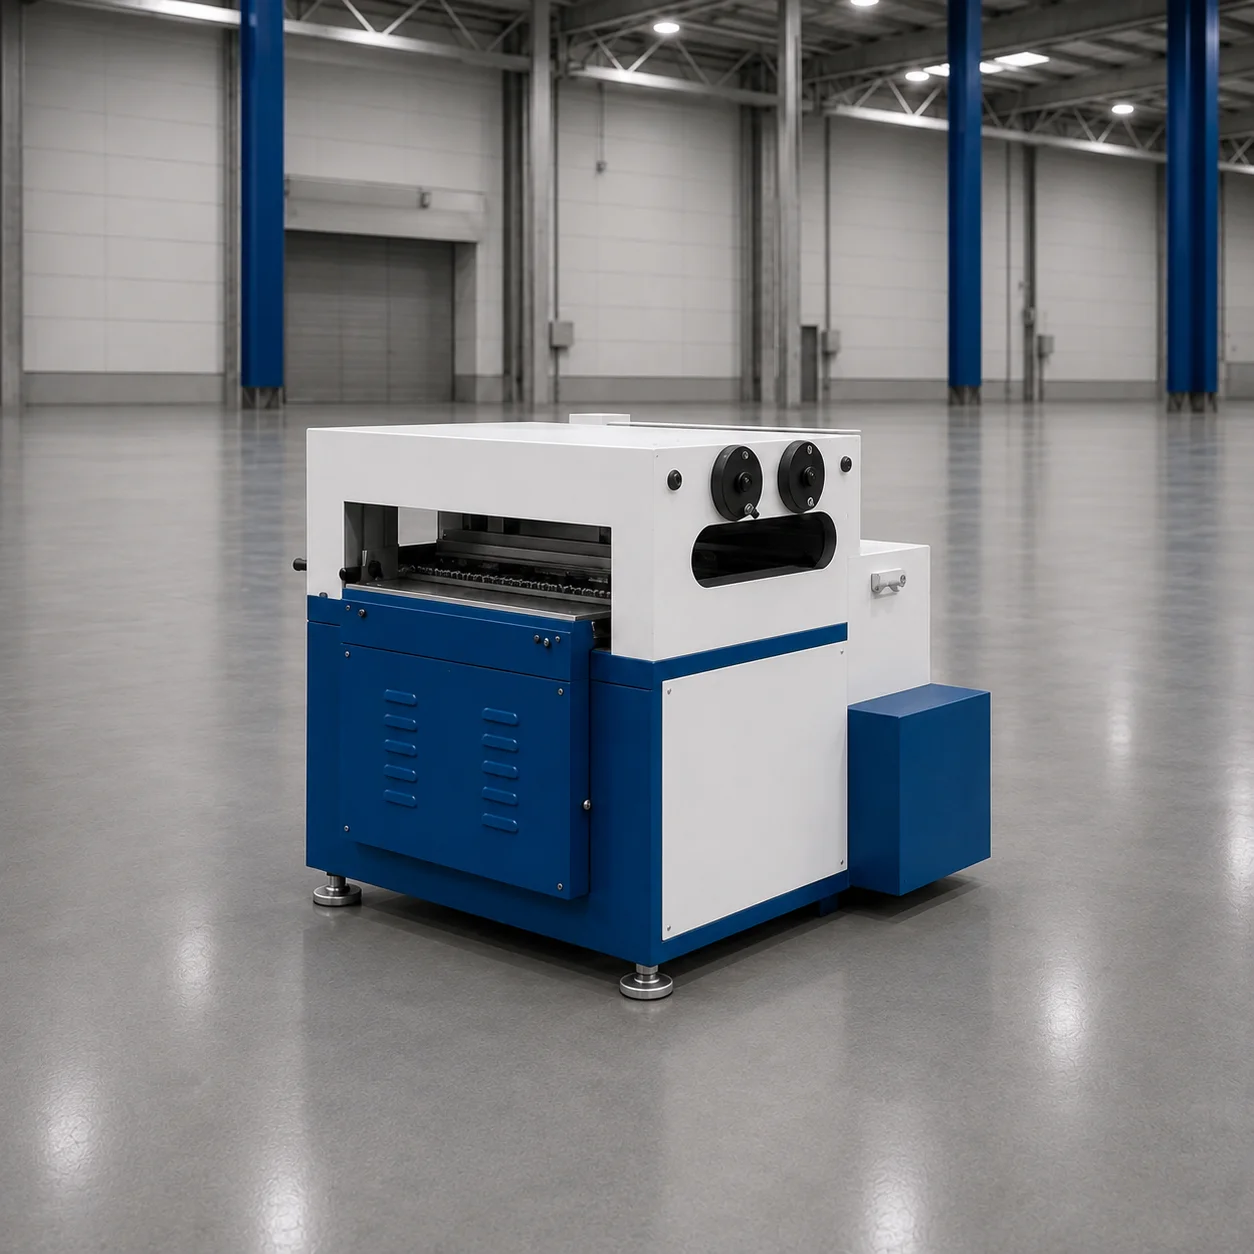
التسوية والتغذية
وحدة تسوية الصاج وتغذيته
وحدة تسوّي الصاج القادم من آلة فك اللفة بأسطوانات التسوية وتدفعه بتزامن بأسطوانات السحب إلى الوحدة التالية في الخط (مكبس، مقصلة، آلة درفلة)، وتُصنع بخيارات عرض وسماكة مختلفة حسب حاجة الخط.
تسوية الصاج بالأسطوانات والتغذية المتزامنة
تسوّي آلة التسوية والتغذية الصاج المفكوك من اللفة وتنقله بشكل مضبوط إلى الوحدة التالية في الخط. ويُحدد العرض والسماكة وقدرة المحرك وتجهيزات القص حسب حاجة الخط.
أسطوانات التسوية والسحب
تُزال التموجات التي تظهر في الصاج أثناء فك اللفة بـأسطوانات التسوية، ثم تدفع أسطوانات السحب الصاج إلى الخط. والترتيب القياسي 5 أسطوانات تسوية + 4 أسطوانات سحب بقطر Ø70 مم.
تعالج الوحدة صاجًا بسماكة 0.3 – 6.0 مم، ويتراوح عرض التشغيل حسب الطراز بين 50 و1250 مم. وتحاذي موجّهات الدخول والخروج الصاج بدقة مع الأسطوانات.
تغذية بتحكم في السرعة والموضع وتزامن عبر الحلقة
يدفع محرك AC بقدرة 1.1 – 4 كيلوواط مع تحكم في السرعة والموضع الصاجَ بسرعة قابلة للضبط بين 0 و45 م/دقيقة.
تعمل الوحدة بتزامن مع الآلات قبلها وبعدها عبر حساسات الحلقة؛ وفي تطبيقات المكبس والمقصلة التي تتطلب التوقف والتشغيل تدفع الصاج بالطول المحدد في كل دورة. وتُدار السرعة والطول ومعايير الإنتاج من شاشة PLC + HMI تعمل باللمس.
قص اختياري بالمقصلة أو تغذية مباشرة للمكبس
يمكن تزويد الوحدة اختياريًا بـمقص مقصلة هيدروليكي أو لامركزي يقص الصاج حتى 2 مم بسرعة تصل إلى 50 قصة في الدقيقة بالطول المُدخل على الشاشة.
أما في خطوط المكابس فيُغذّى الصاج دون مقصلة مباشرة إلى محطات التثقيب والقص والثني في المكبس.
المزايا التقنية والابتكار
- تغذية مستوية ومستقرة للصاج بأسطوانات التسوية والسحب
- محاذاة دقيقة للصاج مع الأسطوانات بفضل موجّهات الدخول والخروج
- تغذية دقيقة بمحرك AC بتحكم في السرعة والموضع
- تشغيل بنظام التوقف والتشغيل متزامن مع المكبس أو المقصلة أو آلة الدرفلة عبر حساسات الحلقة
- اختياريًا: القص بالطول بمقص مقصلة هيدروليكي أو لامركزي مدمج
- إدارة السرعة والطول ومعايير الإنتاج من PLC وشاشة HMI تعمل باللمس
تصميم حسب المشروع
نقدم تصنيعًا هندسيًا خاصًا لاحتياجاتكم من الأبعاد والمعايير الفنية المختلفة.