
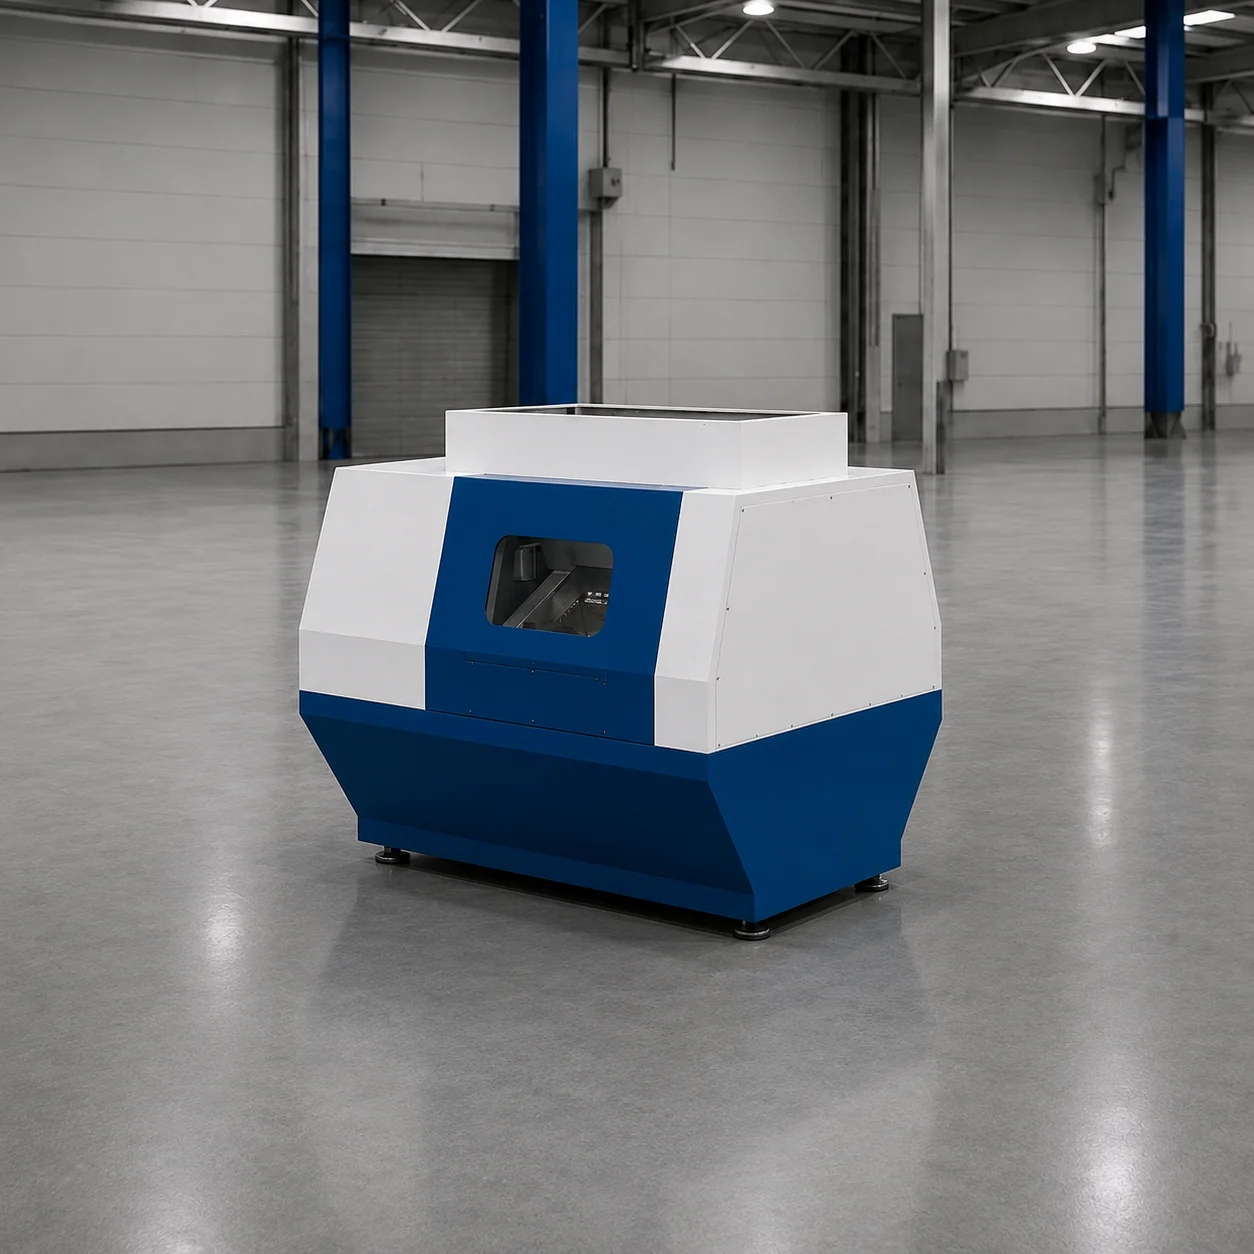
Děrování Rotary Punch
Patentovaná jednotka nepřetržitého děrování plechu Rotary Punch
Díky bubnům s razníky, které se otáčejí rychlostí plechu, děruje svitkový plech bez jakéhokoli zastavení rychlostí 24 m/min. Na rozdíl od výstředníkových lisů bez rázů a bez otřepů.
Patentovaná technologie Rotary Punch pro nepřetržitou perforaci plechu
Patentovaná děrovací jednotka Rotary Punch, která nahrazuje tradiční lisovací linky, děruje svitkový plech bez zastavení a zrychluje výrobu kabelových žlabů 4–6×.
Perforace Rotary Punch bez přerušovaného chodu
U tradičních linek s výstředníkovým lisem o síle asi 400 tun se plech musí zastavit při každém kroku děrování. V systému Rotary Punch se bubny s razníky otáčejí rychlostí svitku a děrují nepřetržitě rychlostí 24 m/min; za 8hodinovou směnu se zpracuje 11 520 metrů plechu.
Odstranění přerušovaného chodu eliminuje rázová zatížení a snižuje spotřebu energie na 0,16–0,25 kWh na metr (u lisovacích linek 0,8–1,2 kWh/m).
Geometrie otvorů bez otřepů
Razníky Rotary Punch děrují do předpozinkovaného a černého plechu St37 tloušťky 0,7 až 2,0 mm oválné otvory 7×18 mm (R3,5) v rozteči 50 mm vodorovně a 25 mm svisle.
Razníky a matrice jsou z nástrojové oceli 1.2379 (D2) o tvrdosti 60 HRC; okraje otvorů jsou čisté a bez otřepů.
Pohon AC 22 kW a kompaktní rám
Jednotku pohání AC motor 22 kW s frekvenčním měničem; samostatný servopodavač nepotřebuje. Linka se řídí přes PLC a HMI.
Rotary Punch, rovnačka s podavačem a gilotinové nůžky jsou umístěny na společném rámu o rozměrech asi 2 × 2,5 × 1,5 m a hmotnosti asi 3,2 tuny.
Technologické přednosti a inovace
- Patentovaná technologie Rotary Punch pracující nepřetržitě bez zastavení plechu
- 4–6× vyšší rychlost výroby než u tradičních děrovacích lisů
- Úspora až 80 % při spotřebě 0,16–0,25 kWh na metr
- Nepotřebuje servopodavač; řízení přes PLC a HMI
Řešení na zakázku
Pro odlišné rozměry a technické parametry provádíme individuální inženýrskou výrobu.