
Linka na výrobu kabelových žlabů
Patentovaný Rotary Punch a integrovaná profilovací linka
Plně integrovaný stroj a linka na výrobu kabelových žlabů s nepřetržitým děrováním přibližně 1 400 metrů za hodinu (24 m/min) — 4–6× rychlejší než tradiční lisovací linky.
Výrobní postup krok za krokem
Linka na kabelové žlaby děruje pozinkovaný nebo černý svitkový plech bez zastavení, rovná ho, dělí na délku a profiluje do hotového profilu kabelového žlabu. Je 4–6× rychlejší než lisovací linky, vyrobí přibližně 1 400 metrů děrovaného plechu za hodinu a obslouží ji jeden operátor.
Hlavní technické parametry
- Podávání plechu z odvíječky s hydraulickým trnem na 5 t a senzorovým řízením smyčky
- Děrování rychlostí 24 m/min bez zastavení plechu v patentované jednotce Rotary Punch
- Tvarování na profilovacím stroji s 16–18 stanicemi po rovnání 9 válci a dělení gilotinou
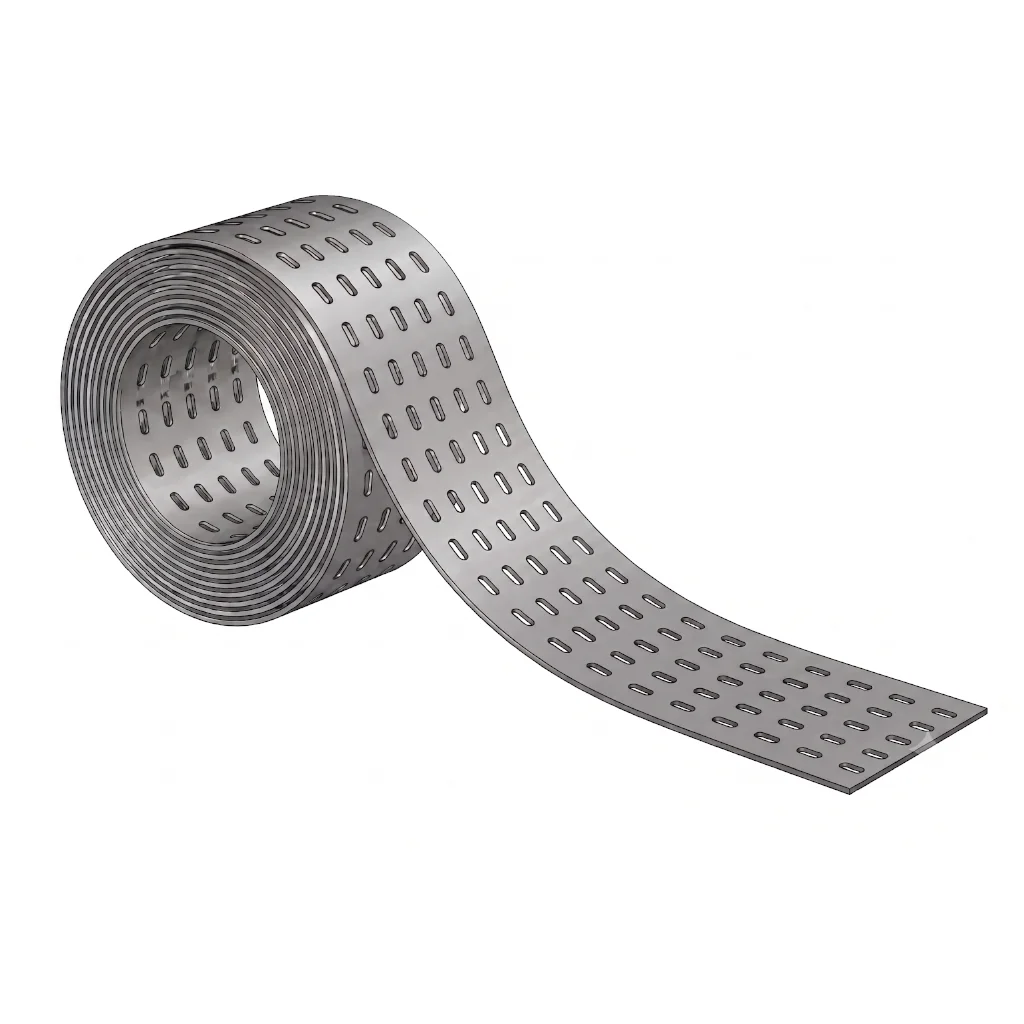
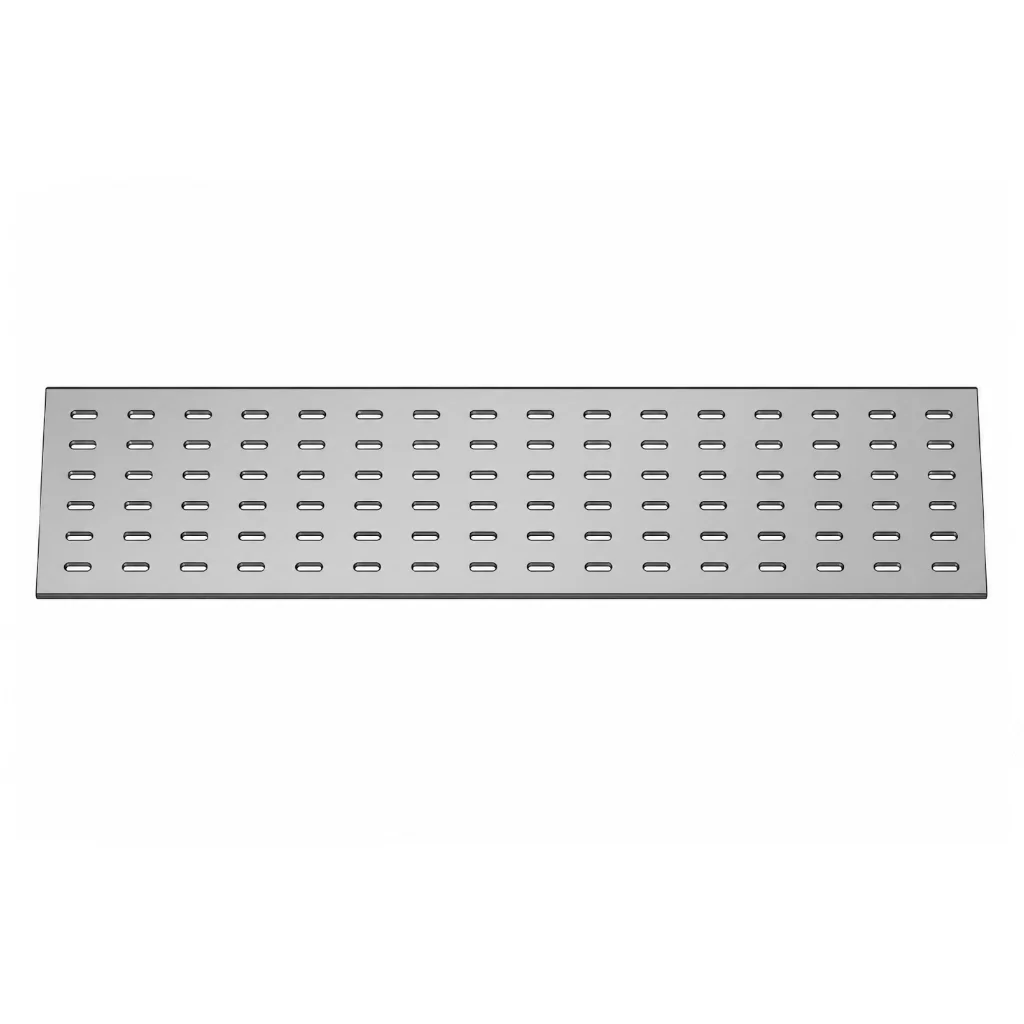
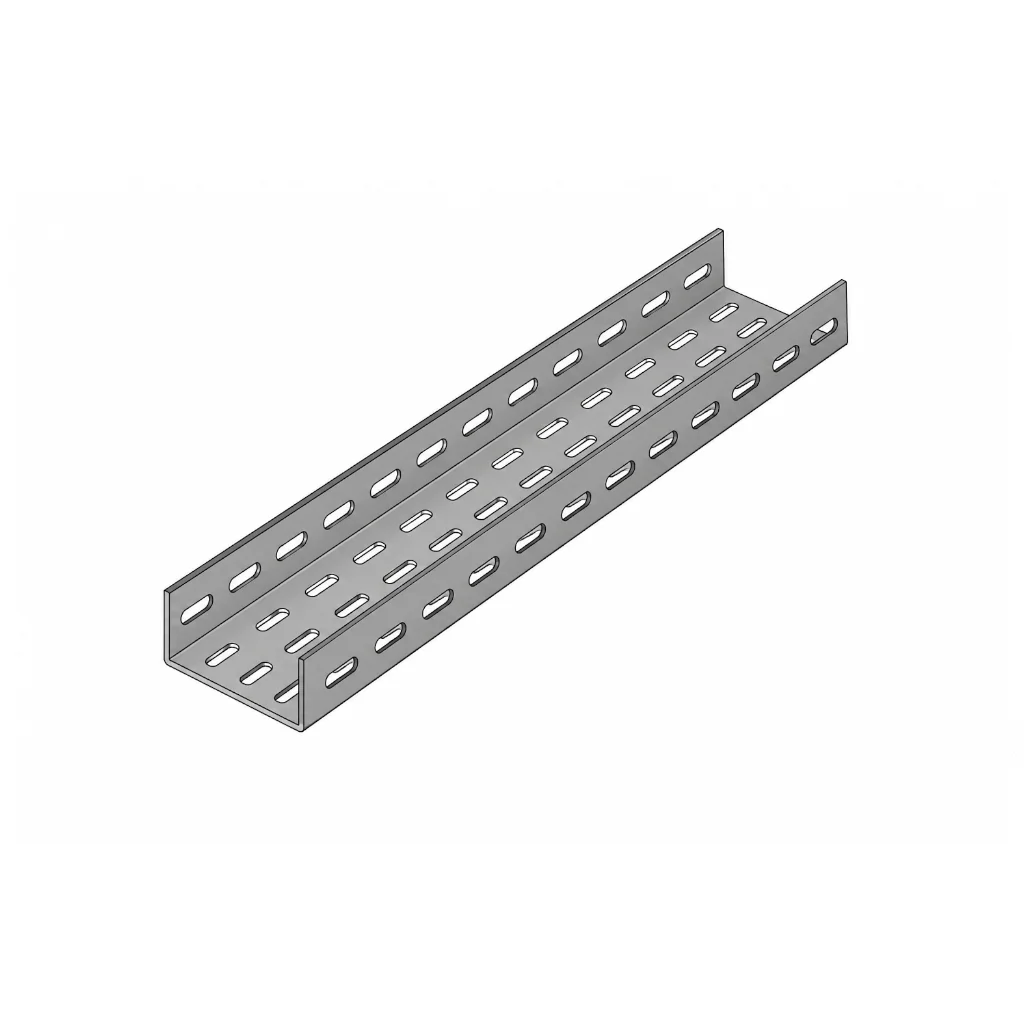
"Patentované děrování Rotary Punch rychlostí 1 400 metrů za hodinu bez zastavení a profilovací systém s plynulým automatickým NC nastavením šířky."
Odvíjecí stroj
Děrování Rotary Punch
Rovnání a podávání
Profilování
Inženýrské uspořádání linky na výrobu kabelových žlabů a nosných systémů
Linka na výrobu kabelových žlabů YILSA je integrovaný systém, který mění předpozinkovaný nebo černý svitkový plech na děrovaný kabelový žlab nepřetržitou rychlostí 24 metrů za minutu (přibližně 1 400 metrů za hodinu). Patentovaná děrovací jednotka Rotary Punch, která odstraňuje přerušovaný chod lisovacích linek, zrychluje výrobu 4–6× a nahrazuje výstředníkový lis o síle asi 400 tun a složité nástroje.
Linka vyrábí žlaby šířky 50 až 600 mm (u speciálních projektů až 1000 mm) a výšky boku 40 až 100 mm. Změna rozměru probíhá motorickým NC nastavením bez výměny válců.
Nepřetržitá perforace a technologie Rotary Punch
Plech z odvíječky vstupuje přímo do děrovacích bubnů Rotary Punch. Razníky rotující rychlostí plechu vytvářejí oválné otvory 7×18 mm (R3,5) v rozteči 50 mm vodorovně a 25 mm svisle rychlostí 24 metrů za minutu, aniž by plech zastavily. U předpozinkovaného a černého plechu St37 tloušťky 0,7 až 2,0 mm jsou okraje otvorů bez otřepů. Nástroje jsou z nástrojové oceli 1.2379 (D2) o tvrdosti 60 HRC.
Rovnání, dělení gilotinou a profilování
Děrovaný plech se srovná v rovnací a podávací jednotce s 9 válci a poté se rozdělí na požadovanou délku hydraulickými nebo výstředníkovými gilotinovými nůžkami. Délka se nastavuje po 50 mm; standardní délka je 2400 mm, lze dělit i 2500 nebo 3000 mm. Přířez putuje po vstupním dopravníku do profilovacího stroje s 16–18 stanicemi a tvarovacími válci z oceli C 4140 s tvrzeným povrchem se bez poškození zinkové vrstvy vytvaruje do žlabu.
Automatizace, energie a účinnost
Linku řídí PLC a HMI. Technologie Rotary Punch spotřebuje 0,16–0,25 kWh na metr (u lisovacích linek 0,8–1,2 kWh/m) — to je úspora energie až 80 %. Děrovací jednotka zpracuje za 8hodinovou směnu 11 520 metrů plechu a profilovací linka vyrobí denně 4–6 tun žlabů. Linka instalovaná na ploše přibližně 30 × 3 × 3 m je obsluhována jedním operátorem a má certifikaci CE. Vyrábějí se na ní perforované kabelové žlaby pro těžké i běžné zatížení; dodací lhůta je 8–10 měsíců.
Stroje v lince
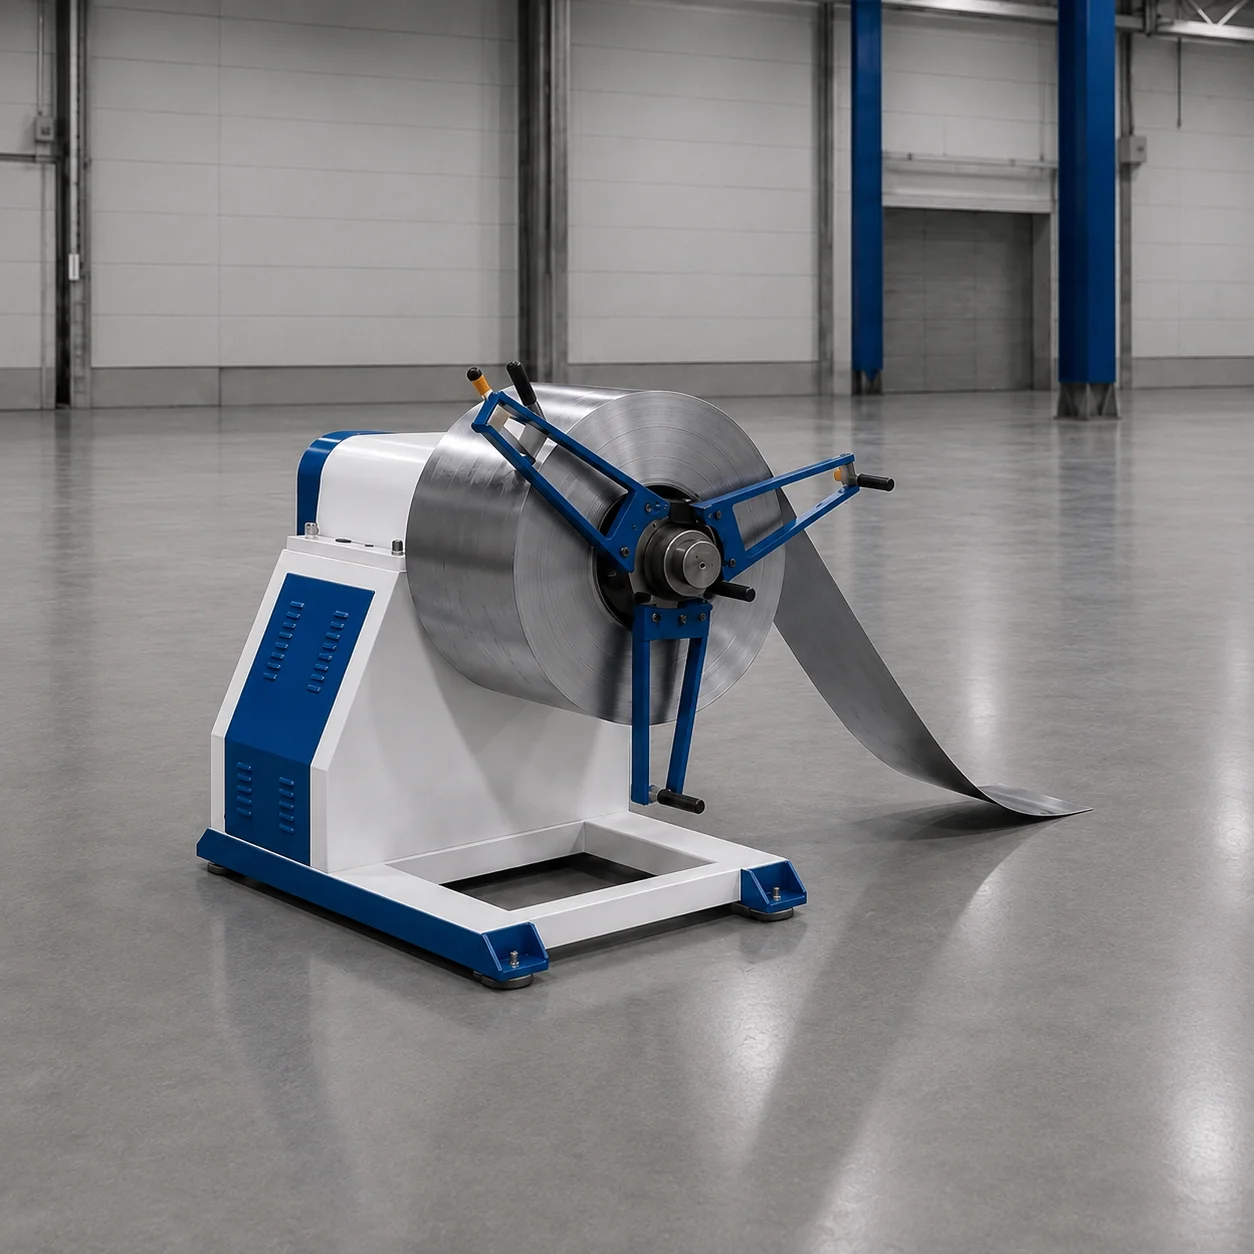
Odvíjecí stroj
Mechanický a hydraulický odvíjecí stroj pro svitkový plech
Odvíjecí stroje YILSA se vyrábějí s nosností od 300 kg do 10 tun, s různou šířkou svitku a vnitřním i vnějším průměrem; mechanické a hydraulické modely řízeně podávají do výrobní linky jakýkoli svitek plechu.
V této lince se používá model na 5 000 kg se senzorovým řízením smyčky.
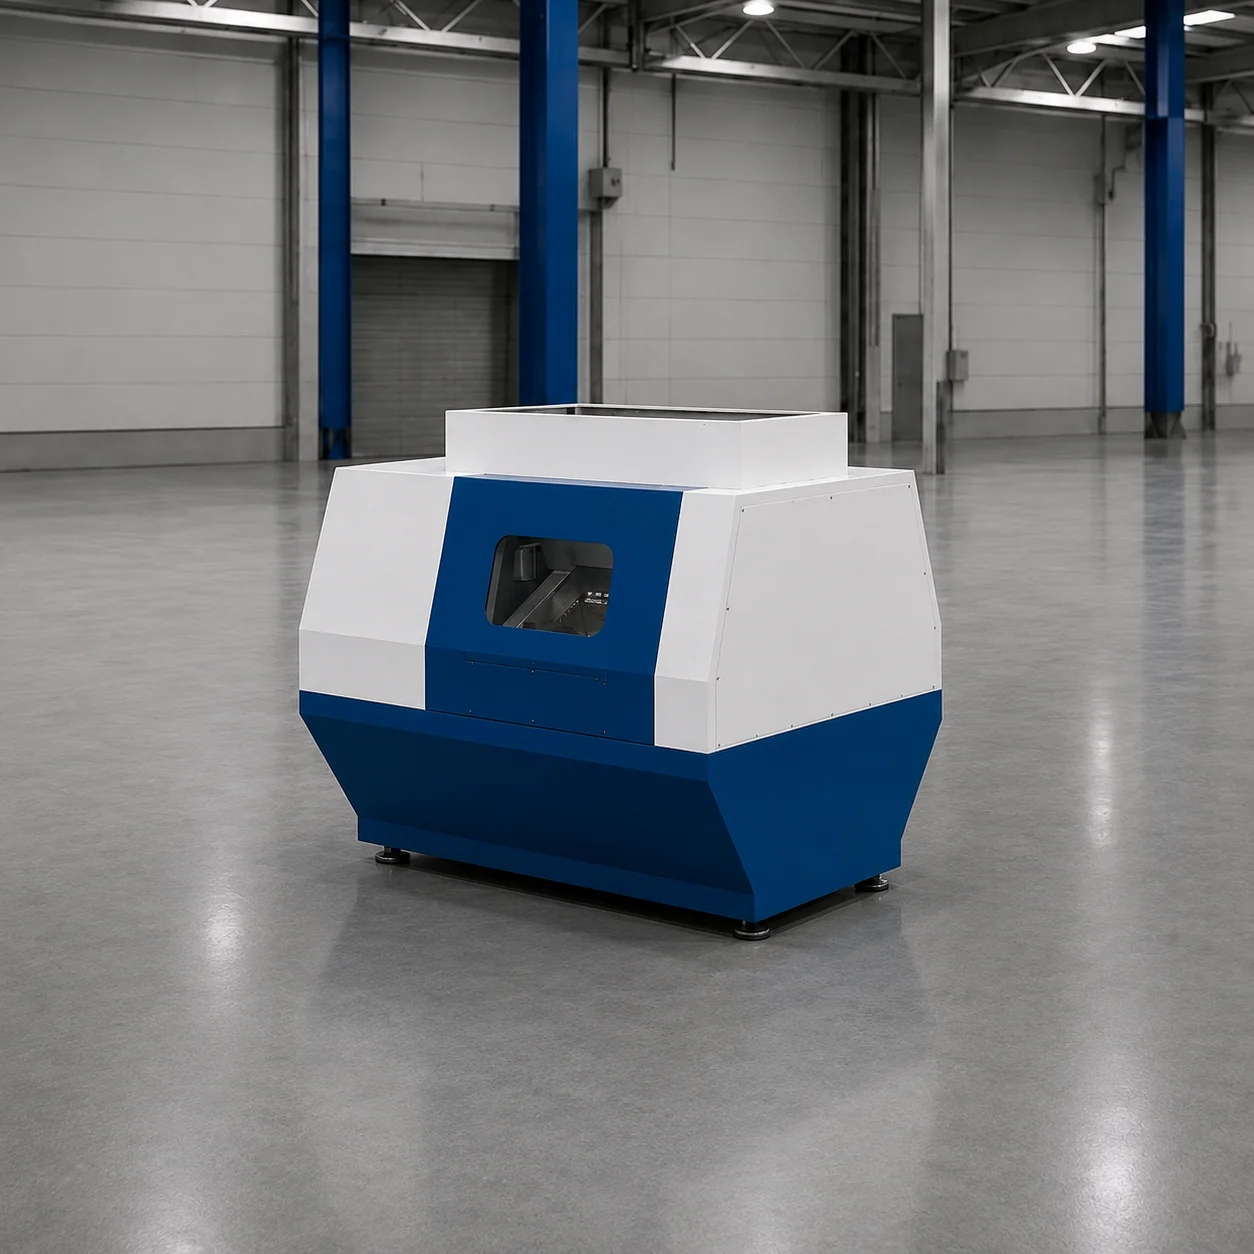
Děrování Rotary Punch
Patentovaná jednotka nepřetržitého děrování plechu Rotary Punch
Díky bubnům s razníky, které se otáčejí rychlostí plechu, děruje svitkový plech bez jakéhokoli zastavení rychlostí 24 m/min. Na rozdíl od výstředníkových lisů bez rázů a bez otřepů.
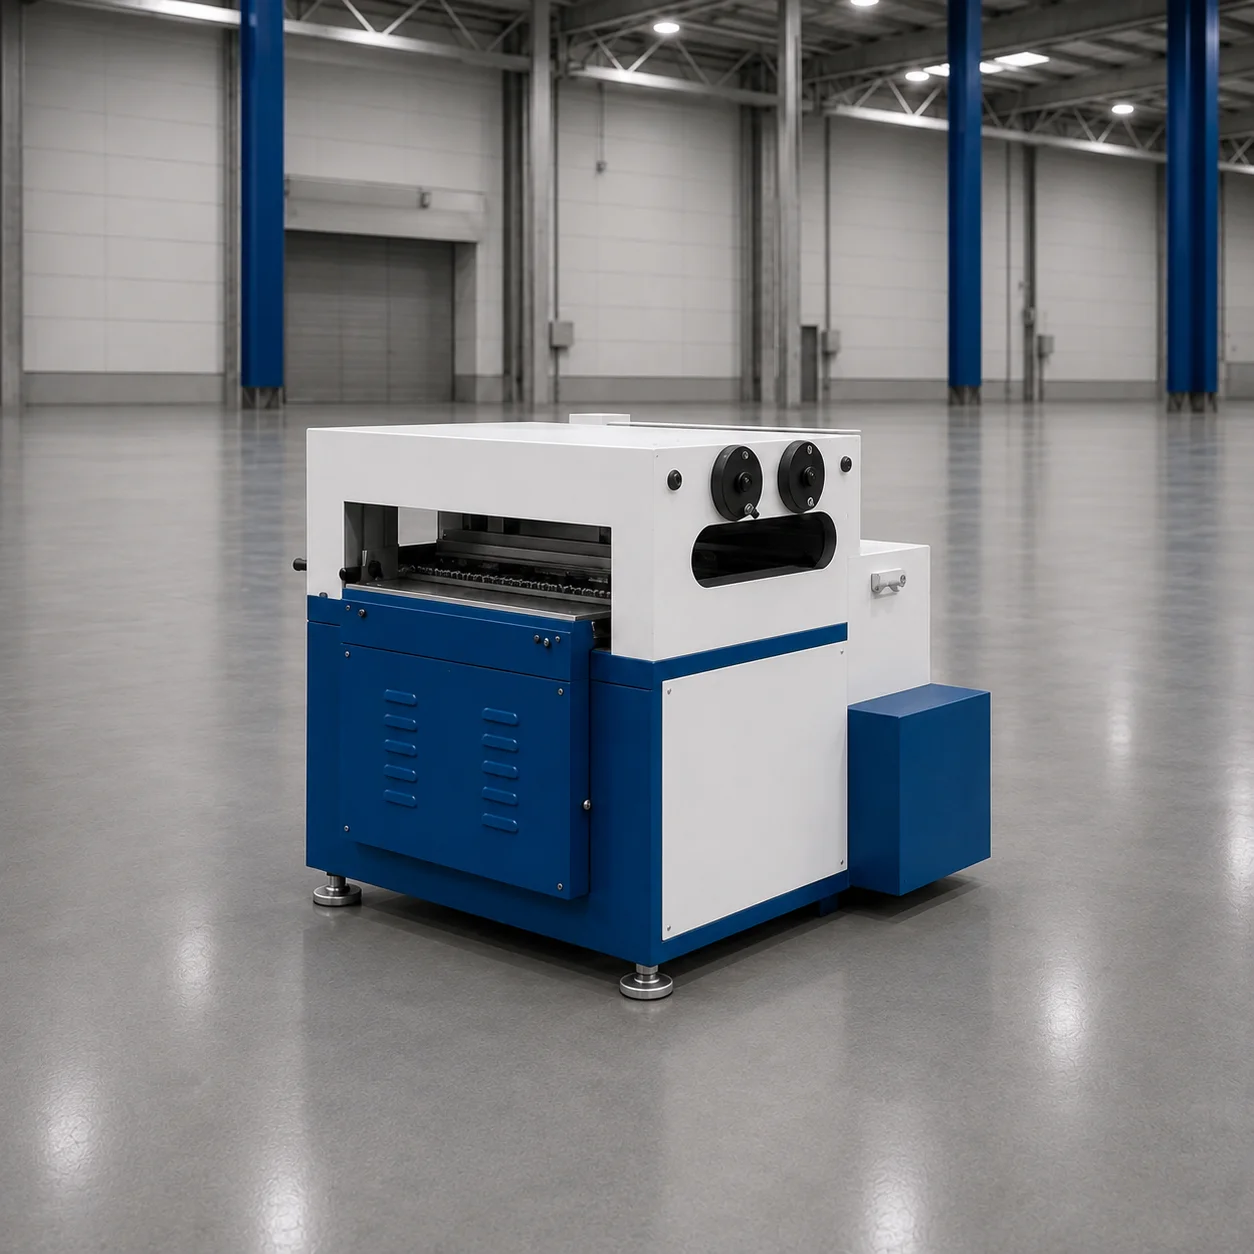
Rovnání a podávání
Jednotka rovnání a podávání plechu
Jednotka, která plech z odvíječky srovná rovnacími válci a tažnými válci ho synchronně posouvá do další jednotky linky (lis, gilotina, profilovací stroj); vyrábí se v různých šířkách a tloušťkách podle potřeb linky.
V této lince se používá model s 9 válci a gilotinovými nůžkami; plech se dělí na délku před profilováním.

Profilování
Profilovací stroj s 16–18 stanicemi (linka na válcové profilování)
Tvarovacími válci v 16–18 stanicích postupně a bez přetěžování mění děrovaný plech rozdělený na délku na kabelový žlab. Motorický NC systém mění rozměr bez výměny válců.