
Línea de producción de bandejas portacables
Rotary Punch patentado y línea de perfilado integrada
Máquina y línea de producción de bandejas portacables totalmente integradas, con punzonado continuo de unos 1.400 metros por hora (24 m/min), de 4 a 6 veces más rápidas que las líneas de prensa convencionales.
Método de producción paso a paso
La línea de bandejas portacables punzona chapa galvanizada o negra en bobina sin detenerla, la endereza, la corta a medida y la perfila hasta la bandeja final. De 4 a 6 veces más rápida que las líneas de prensa, produce unos 1.400 metros de chapa perforada por hora y puede manejarla un solo operario.
Parámetros técnicos clave
- Alimentación de chapa desde desbobinador de mandril hidráulico de 5 toneladas con control de lazo por sensor
- Punzonado a 24 m/min sin detener la chapa en la unidad Rotary Punch patentada
- Perfilado en 16–18 estaciones tras enderezado de 9 rodillos y corte a medida con guillotina
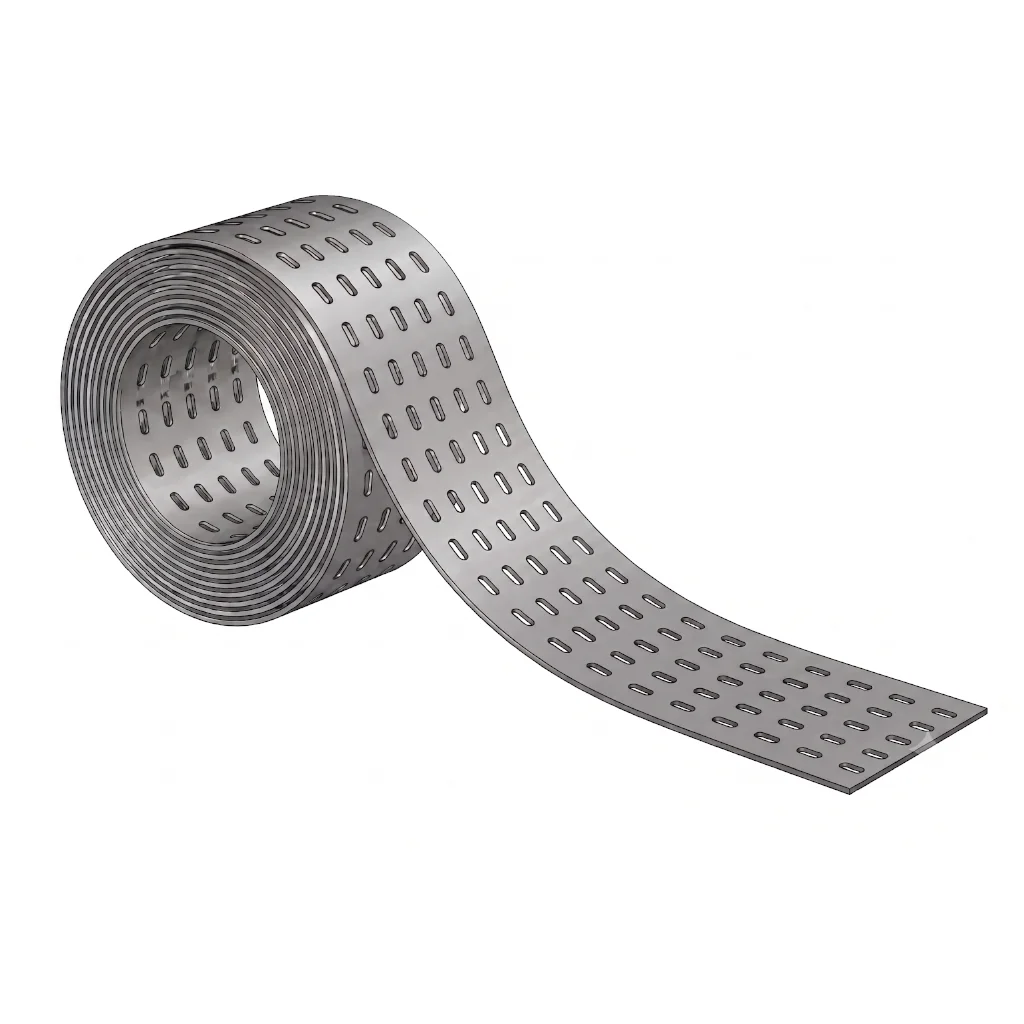
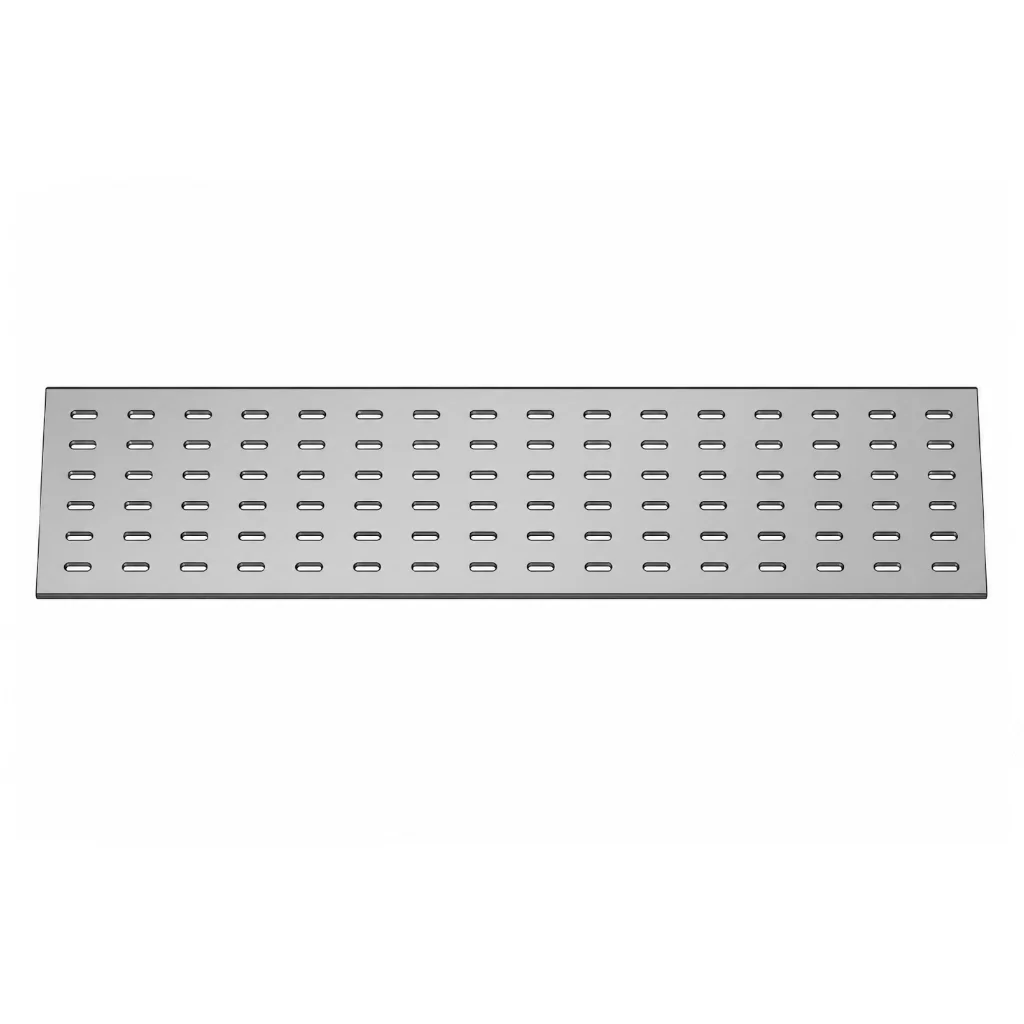
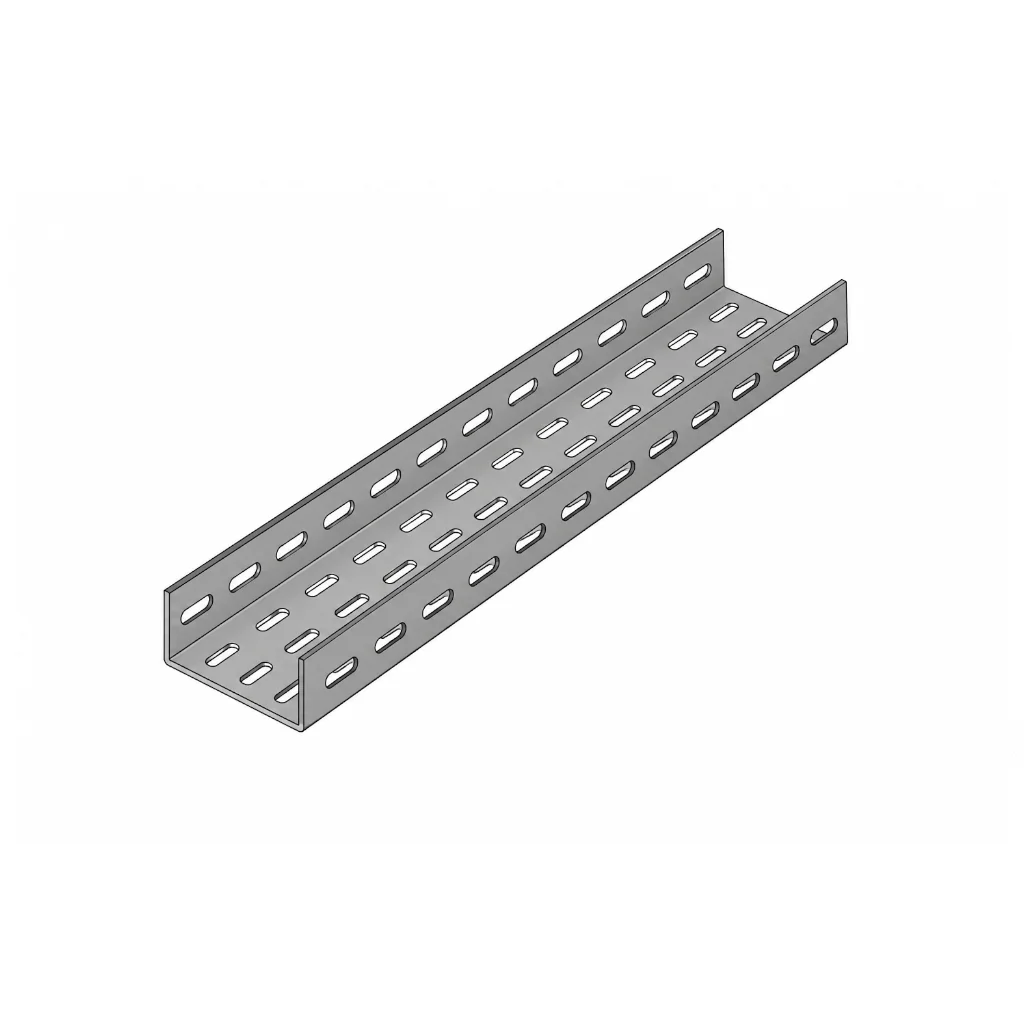
"Punzonado Rotary Punch patentado a 1.400 metros por hora sin parar y perfilado con ajuste NC automático continuo del ancho."
Desbobinador
Punzonado Rotary Punch
Enderezado y alimentación
Perfilado
Arquitectura de ingeniería de la línea de bandejas portacables y sistemas de soporte
La línea de producción de bandejas portacables de YILSA es un sistema integrado que transforma chapa pregalvanizada o negra en bobina en bandeja perforada a una velocidad continua de 24 metros por minuto (unos 1.400 metros por hora). La unidad de punzonado Rotary Punch patentada, que elimina el arranque-parada de las líneas de prensa, hace la producción de 4 a 6 veces más rápida y evita una prensa excéntrica de unas 400 toneladas y troqueles complejos.
La línea produce anchos de 50 a 600 mm (hasta 1000 mm en proyectos especiales) y alturas de ala de 40 a 100 mm. El cambio de medida se hace con un sistema de ajuste NC motorizado, sin cambiar rodillos.
Perforación continua y tecnología Rotary Punch
La chapa del desbobinador entra directamente en los tambores Rotary Punch. Los punzones, que giran a la velocidad de la chapa, hacen agujeros ovalados de 7×18 mm (R3,5) con paso de 50 mm en horizontal y 25 mm en vertical a 24 metros por minuto, sin detener la chapa. En chapa pregalvanizada y negra St37 de 0,7 a 2,0 mm, los bordes salen sin rebabas. Los troqueles son de acero de herramienta 1.2379 (D2) a 60 HRC.
Enderezado, corte con guillotina y perfilado
La chapa perforada se aplana en la unidad de enderezado y alimentación de 9 rodillos y luego se corta a medida con una cizalla guillotina hidráulica o excéntrica. La longitud se ajusta en múltiplos de 50 mm; la estándar es de 2400 mm, y también se pueden cortar 2500 o 3000 mm. La pieza cortada pasa por la cinta de entrada a la perfiladora de 16–18 estaciones y se conforma en bandeja con rodillos de C 4140 de superficie endurecida, sin dañar el galvanizado.
Automatización, energía y eficiencia
La línea se controla con PLC y HMI. Rotary Punch consume 0,16–0,25 kWh por metro (0,8–1,2 kWh/m en líneas de prensa): hasta un 80 % de ahorro de energía. La unidad de punzonado procesa 11.520 metros de chapa en un turno de 8 horas y la perfiladora produce 4–6 toneladas de bandeja al día. Instalada en unos 30 × 3 × 3 m, la maneja un solo operario y cuenta con certificado CE. Produce bandejas portacables perforadas de servicio pesado y normal; plazo de entrega de 8 a 10 meses.
Máquinas de la línea
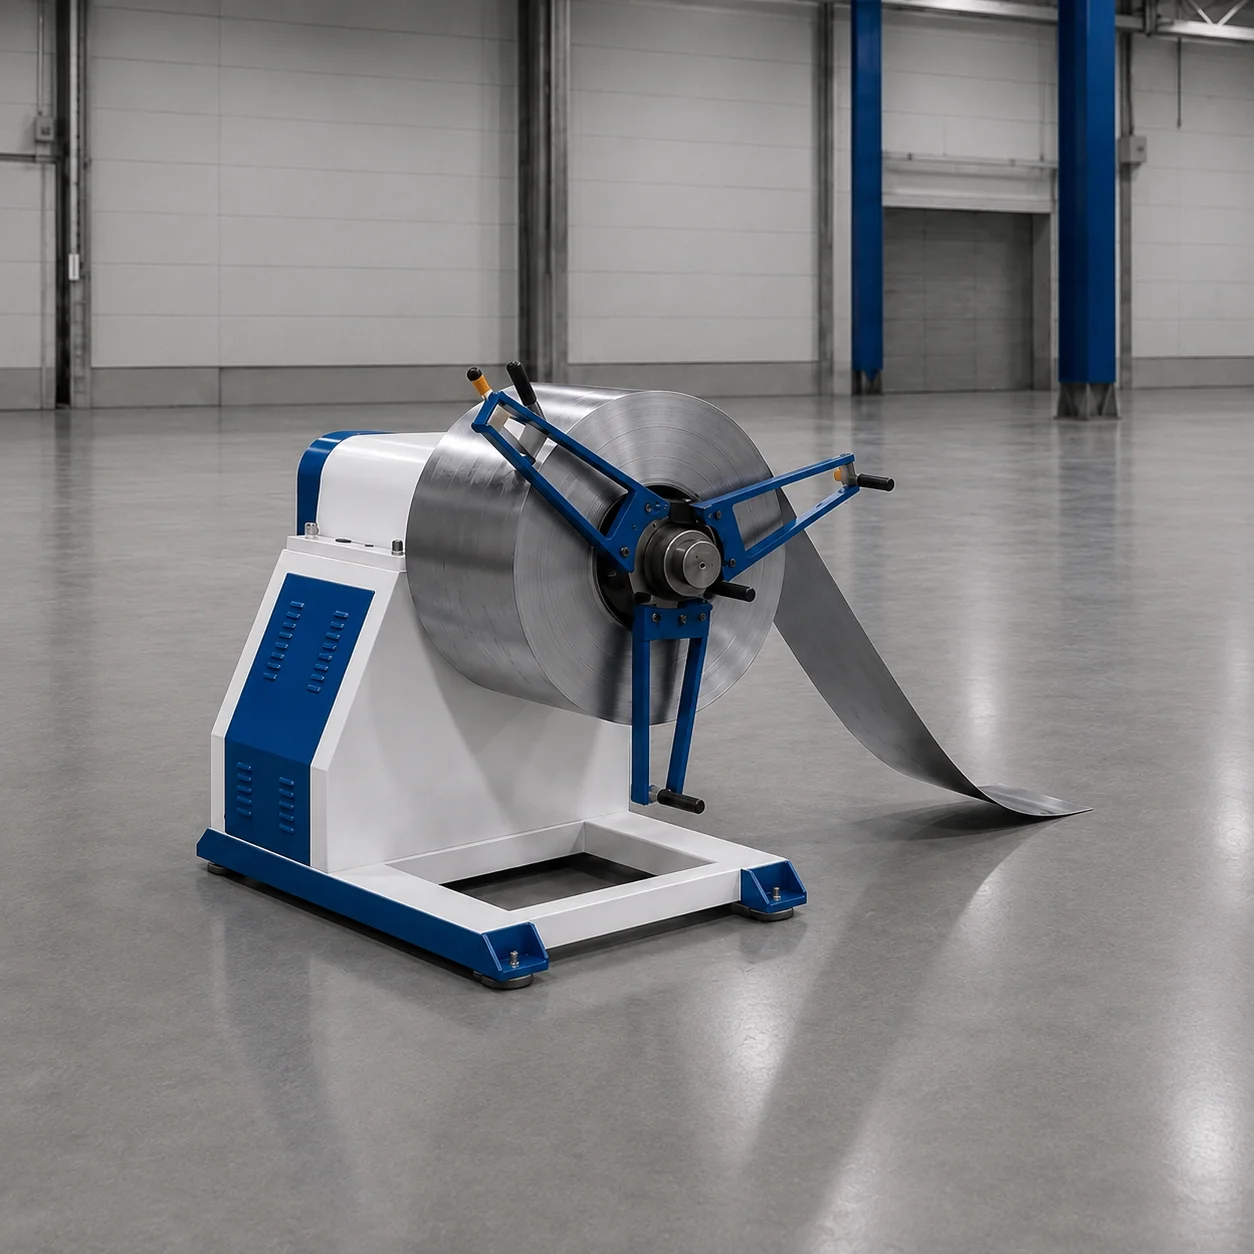
Desbobinador
Desbobinador mecánico e hidráulico de chapa en bobina
Los desbobinadores YILSA se fabrican de 300 kg a 10 toneladas, con distintos anchos de bobina y diámetros interior y exterior; sus modelos mecánicos e hidráulicos alimentan de forma controlada cualquier bobina de chapa a la línea.
Esta línea utiliza el modelo de 5.000 kg con lazo controlado por sensor.
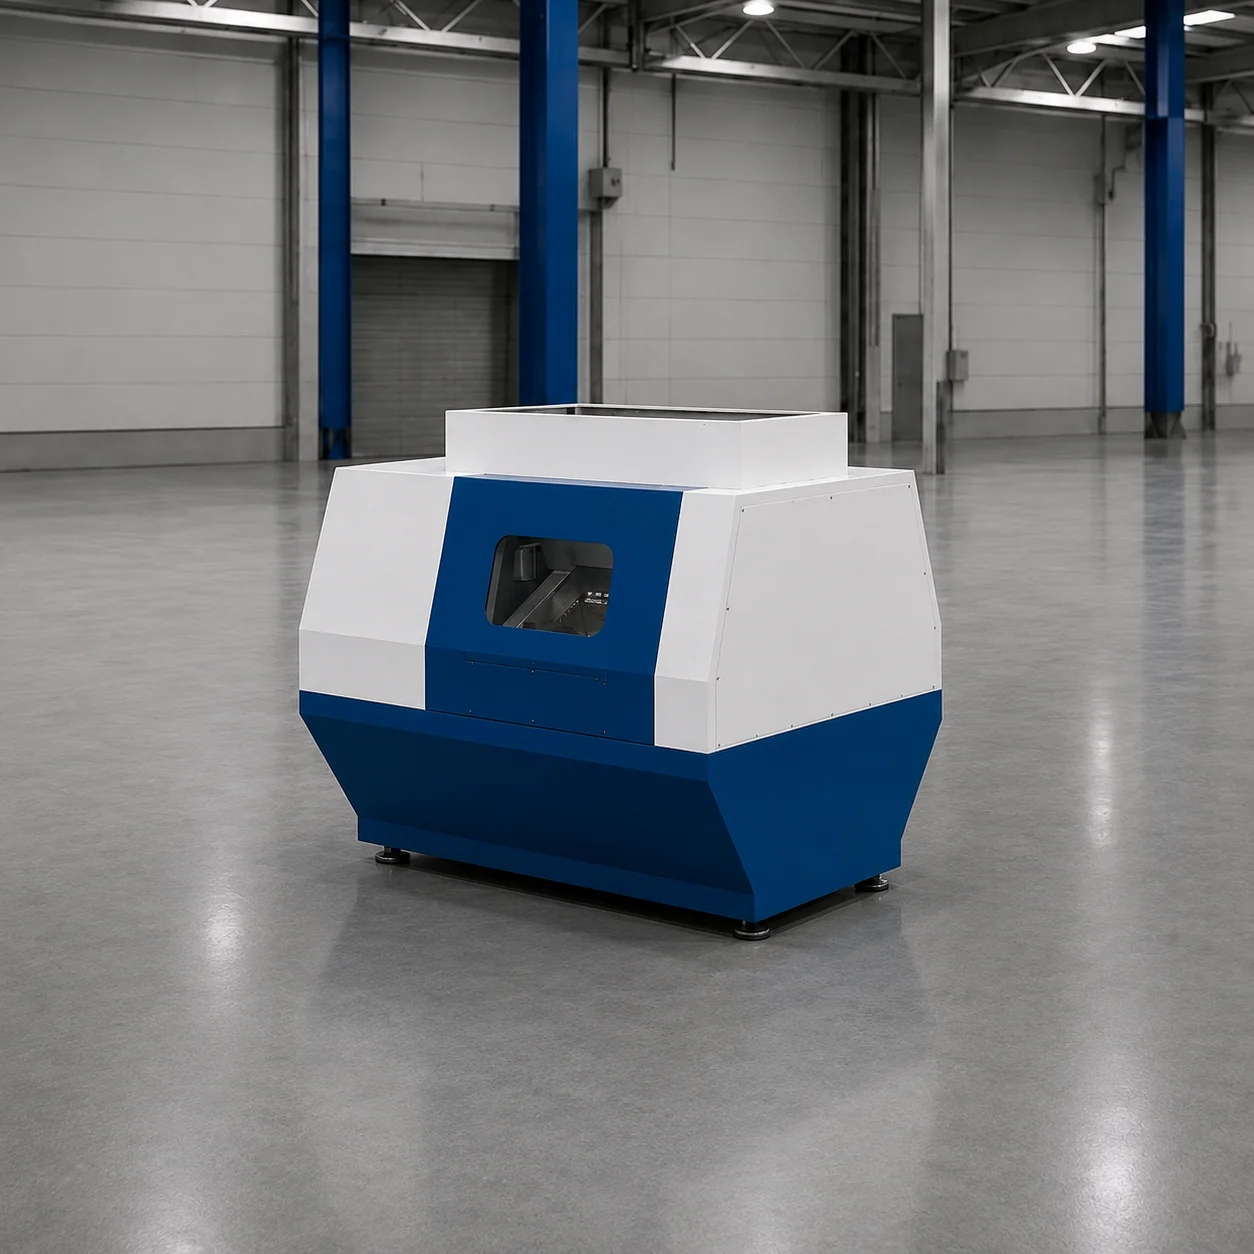
Punzonado Rotary Punch
Unidad patentada de perforado continuo de chapa Rotary Punch
Gracias a tambores de punzones que giran a la velocidad de la chapa, perfora la chapa en bobina sin parar a 24 m/min. A diferencia de las prensas excéntricas, sin golpes ni rebabas.
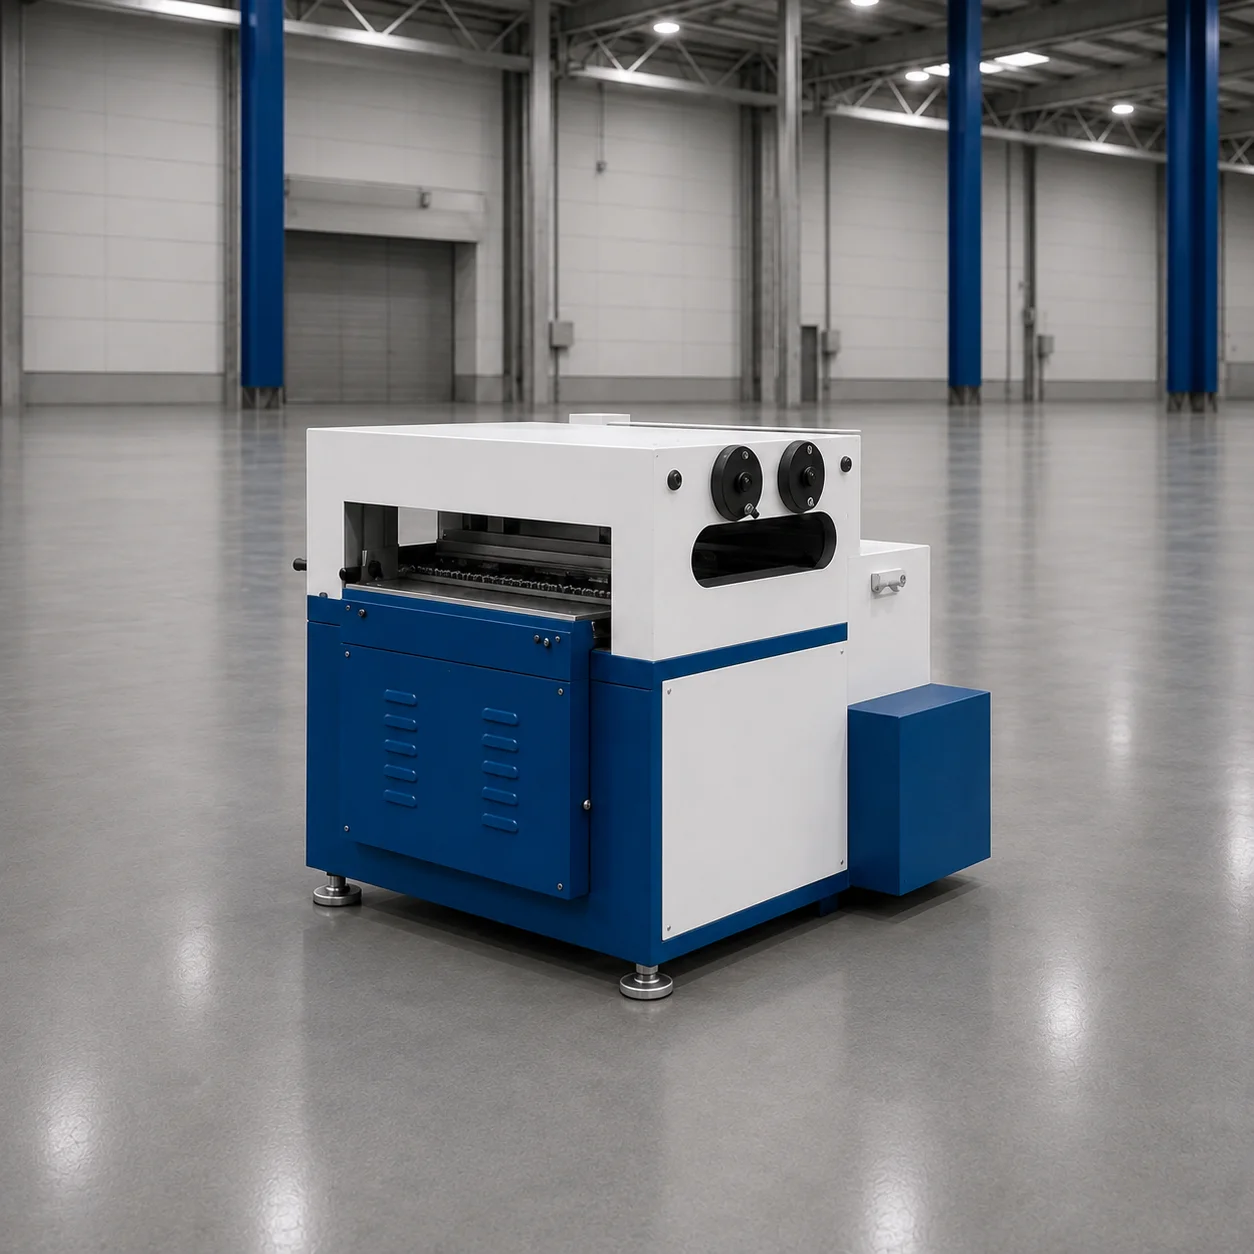
Enderezado y alimentación
Unidad de enderezado y alimentación de chapa
Unidad que aplana la chapa del desbobinador con rodillos enderezadores y la lleva de forma sincronizada, con rodillos de arrastre, a la siguiente unidad (prensa, guillotina, perfiladora); se fabrica en distintos anchos y espesores según la línea.
Esta línea utiliza el modelo de 9 rodillos con guillotina; la chapa se corta a medida antes del perfilado.

Perfilado
Perfiladora de 16–18 estaciones (línea de perfilado por rodillos)
Gracias a los rodillos de conformado de 16–18 estaciones, convierte poco a poco y sin forzar la chapa perforada cortada a medida en bandeja portacables. El sistema NC motorizado cambia de medida sin cambiar rodillos.