
Kábeltálca-gyártósor
Szabadalmaztatott Rotary Punch és integrált hengerlő sor
Teljesen integrált kábeltálca-gyártó gép és gyártósor óránként mintegy 1400 méteres (24 m/perc) folyamatos lyukasztással — 4–6-szor gyorsabb a hagyományos présvonalaknál.
Gyártási módszer lépésről lépésre
A kábeltálca-gyártósor a horganyzott vagy fekete tekercses lemezt megállás nélkül lyukasztja, egyengeti, hosszra vágja, majd hengerléssel kész kábeltálca-profillá alakítja. A présvonalaknál 4–6-szor gyorsabban, óránként kb. 1400 méter perforált lemezt állít elő, és egyetlen kezelővel üzemeltethető.
Kiemelt műszaki paraméterek
- Lemezadagolás 5 tonnás hidraulikus tüskés letekercselőről, érzékelős hurokszabályozással
- Lyukasztás 24 m/perc sebességgel a lemez megállítása nélkül a szabadalmaztatott Rotary Punch egységben
- Profilalakítás 16–18 állomásos hengerlő gépen 9 hengeres egyengetés és guillotine-os hosszra vágás után
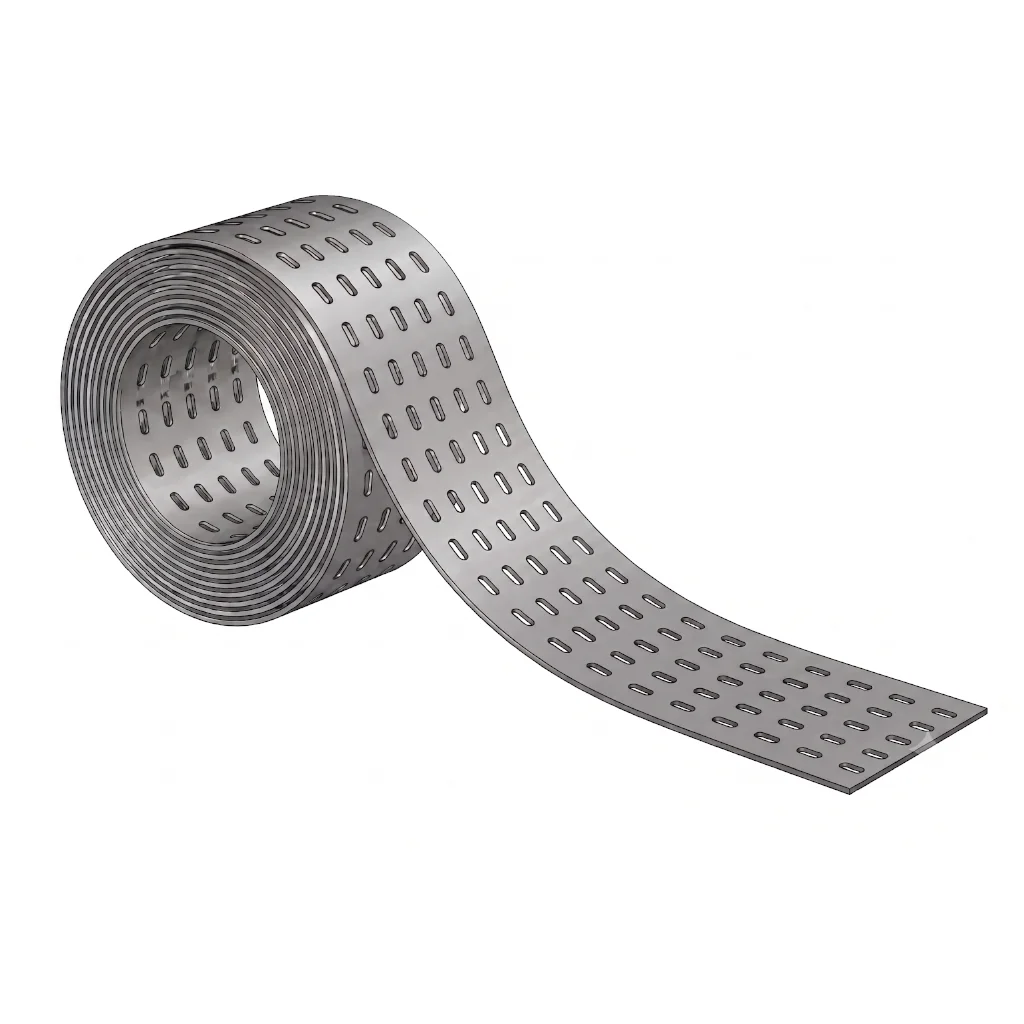
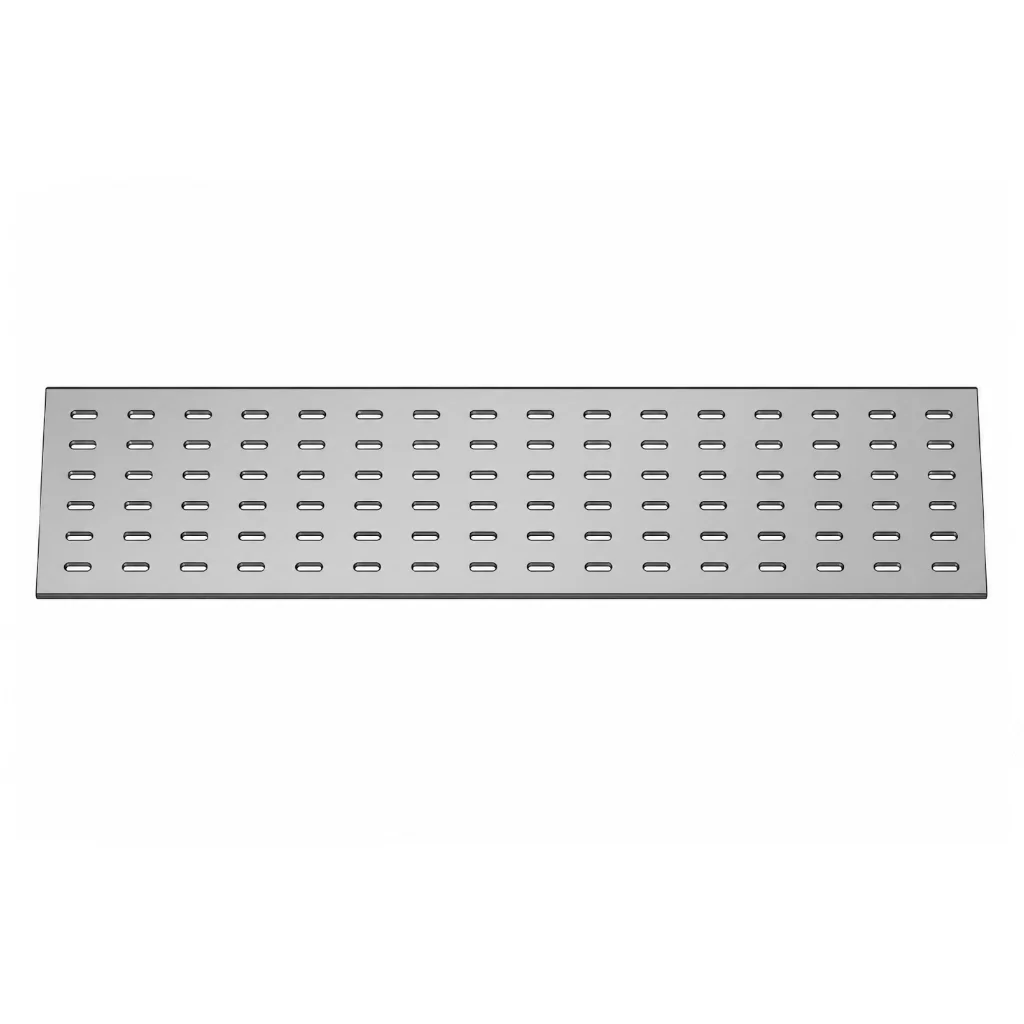
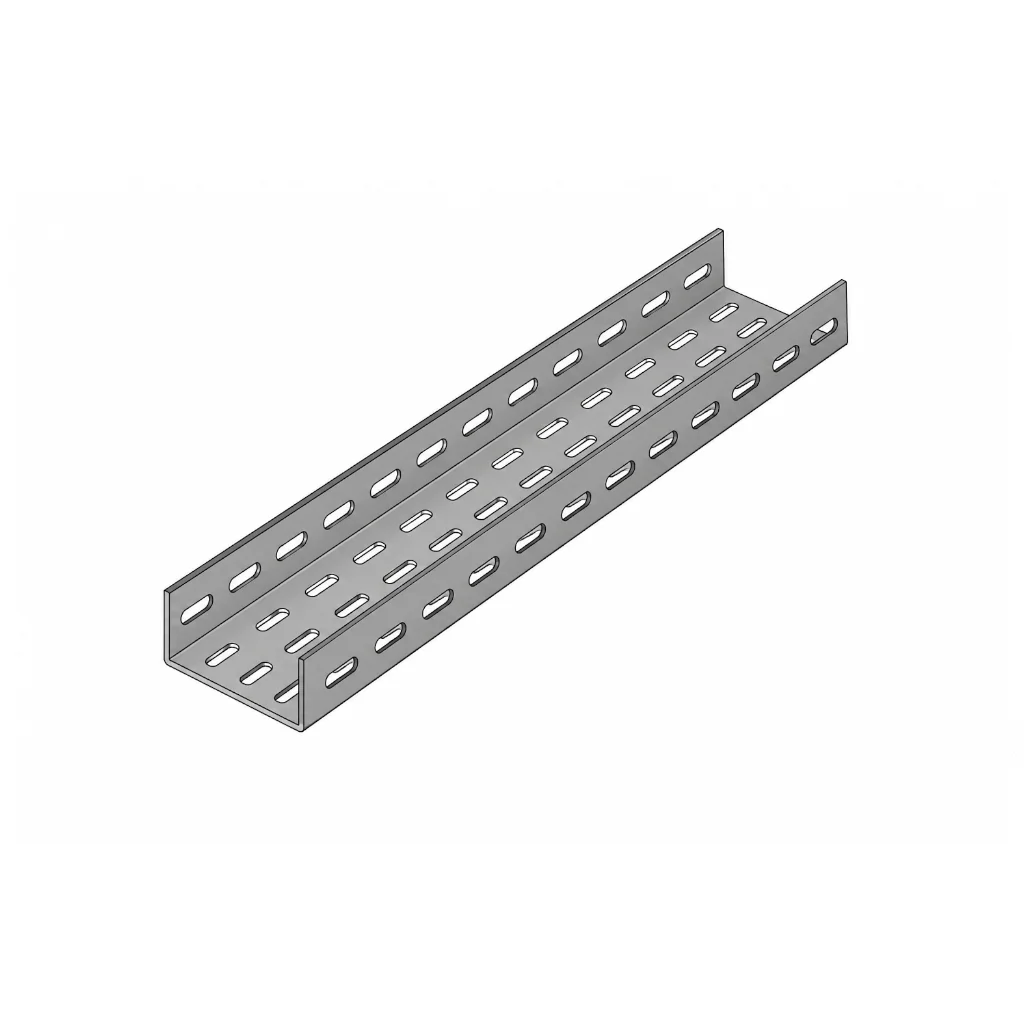
"Szabadalmaztatott Rotary Punch lyukasztás óránként 1400 méterrel megállás nélkül, valamint fokozatmentes, automatikus NC szélességállítású hengerlő rendszer."
Letekercselő
Rotary Punch lyukasztás
Egyengetés és adagolás
Hengerlés
A kábeltálca- és kábeltartórendszer-gyártósor mérnöki felépítése
A YILSA kábeltálca-gyártósora integrált rendszer, amely az előhorganyzott vagy fekete tekercses lemezt percenként 24 méter (óránként kb. 1400 méter) folyamatos sebességgel alakítja perforált kábeltálcává. A présvonalak start-stop mozgását kiküszöbölő szabadalmaztatott Rotary Punch lyukasztóegység 4–6-szorosára gyorsítja a termelést, és szükségtelenné teszi a kb. 400 tonnás excenterprést és a bonyolult szerszámokat.
A sor 50–600 mm (egyedi projekteknél akár 1000 mm) tálcaszélességet és 40–100 mm oldalmagasságot gyárt. A méretváltás görgőcsere nélkül, motoros NC állítórendszerrel történik.
Folyamatos perforálás és Rotary Punch technológia
A letekercselőről érkező lemez közvetlenül a Rotary Punch lyukasztódobokba jut. A lemezzel azonos sebességgel forgó bélyegek 7×18 mm-es ovális (R3,5) furatokat lyukasztanak vízszintesen 50 mm-es, függőlegesen 25 mm-es osztással, percenként 24 méteres sebességgel, a lemez megállítása nélkül. A 0,7–2,0 mm vastag előhorganyzott és fekete St37 lemezen a furatélek sorjamentesek. A szerszámok 60 HRC keménységű 1.2379 (D2) szerszámacélból készülnek.
Egyengetés, guillotine-os vágás és hengerlés
A lyukasztott lemezt a 9 hengeres egyengető-adagoló egység síkba hozza, majd hidraulikus vagy excenteres guillotine olló vágja a kívánt hosszra. A vágáshossz 50 mm többszöröseként állítható; a szabványos hossz 2400 mm, de 2500 vagy 3000 mm is vágható. A levágott lemez a bevezető szállítószalagon a 16–18 állomásos hengerlő gépbe jut, ahol felületkeményített C 4140 alakítógörgők a horganyréteg sérülése nélkül tálcává formálják.
Automatizálás, energia és hatékonyság
A sort PLC és HMI vezérli. A Rotary Punch méterenként 0,16–0,25 kWh energiát használ (présvonalakon 0,8–1,2 kWh/m), ez akár 80% energiamegtakarítás. A lyukasztóegység 8 órás műszakban 11 520 méter lemezt dolgoz fel, a hengerlő sor naponta 4–6 tonna tálcát gyárt. A kb. 30 × 3 × 3 m-es területen telepített sor egy kezelővel üzemeltethető és CE-tanúsított. Nehéz és normál terhelésű perforált kábeltálcák készülnek rajta; szállítási idő 8–10 hónap.
A sort alkotó gépek
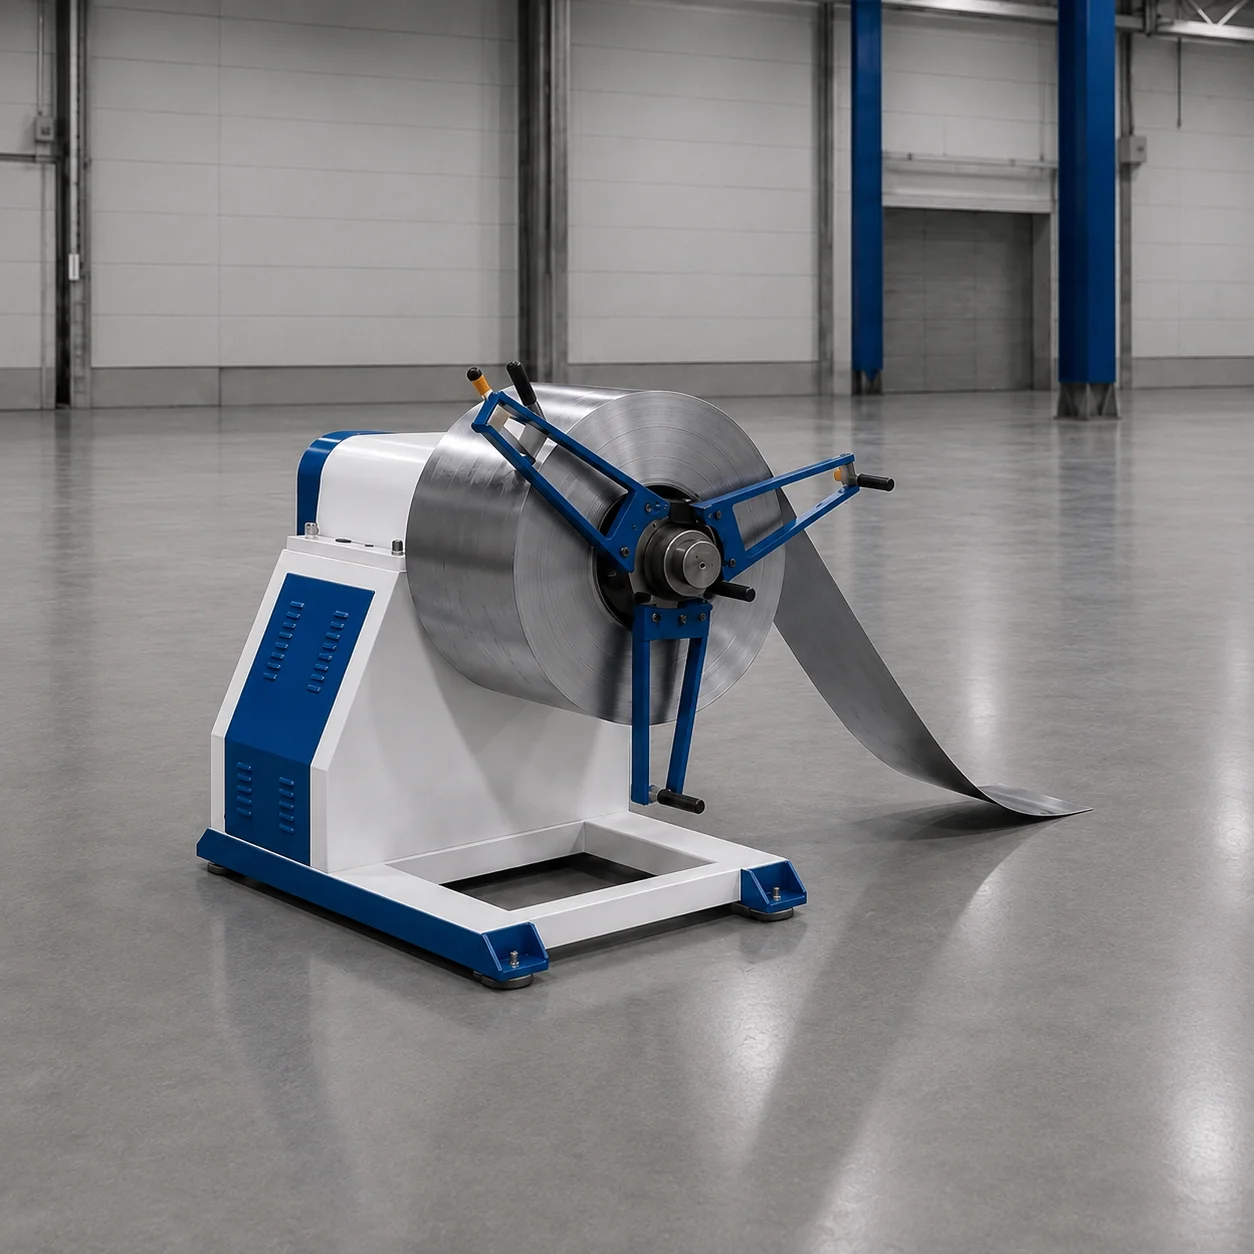
Letekercselő
Mechanikus és hidraulikus letekercselők tekercses lemezhez
A YILSA letekercselők 300 kg-tól 10 tonnáig, különböző tekercsszélességgel, belső és külső átmérővel készülnek; mechanikus és hidraulikus modelljeik bármilyen lemeztekercset szabályozottan adagolnak a gyártósorba.
Ebben a sorban az 5000 kg-os, érzékelős hurokszabályozású modellt használjuk.
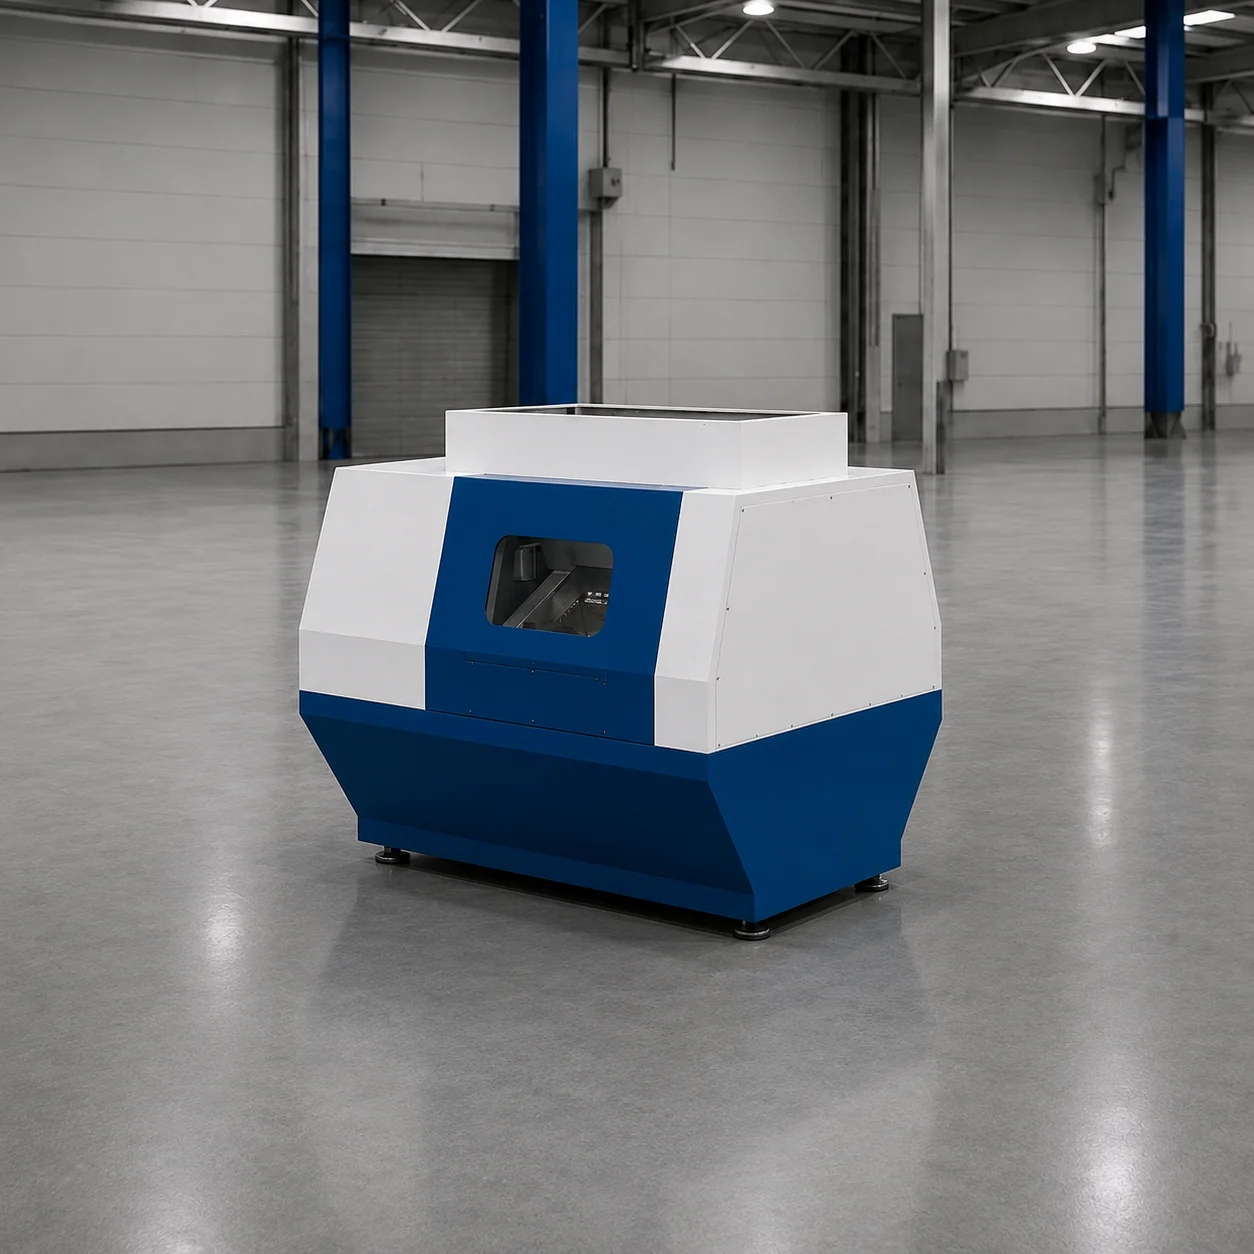
Rotary Punch lyukasztás
Szabadalmaztatott Rotary Punch folyamatos lemezlyukasztó egység
A lemezzel azonos sebességgel forgó bélyegdobok révén a tekercses lemezt megállás nélkül, 24 m/perc sebességgel lyukasztja. Az excenterprésekkel szemben ütés- és sorjamentes gyártás.
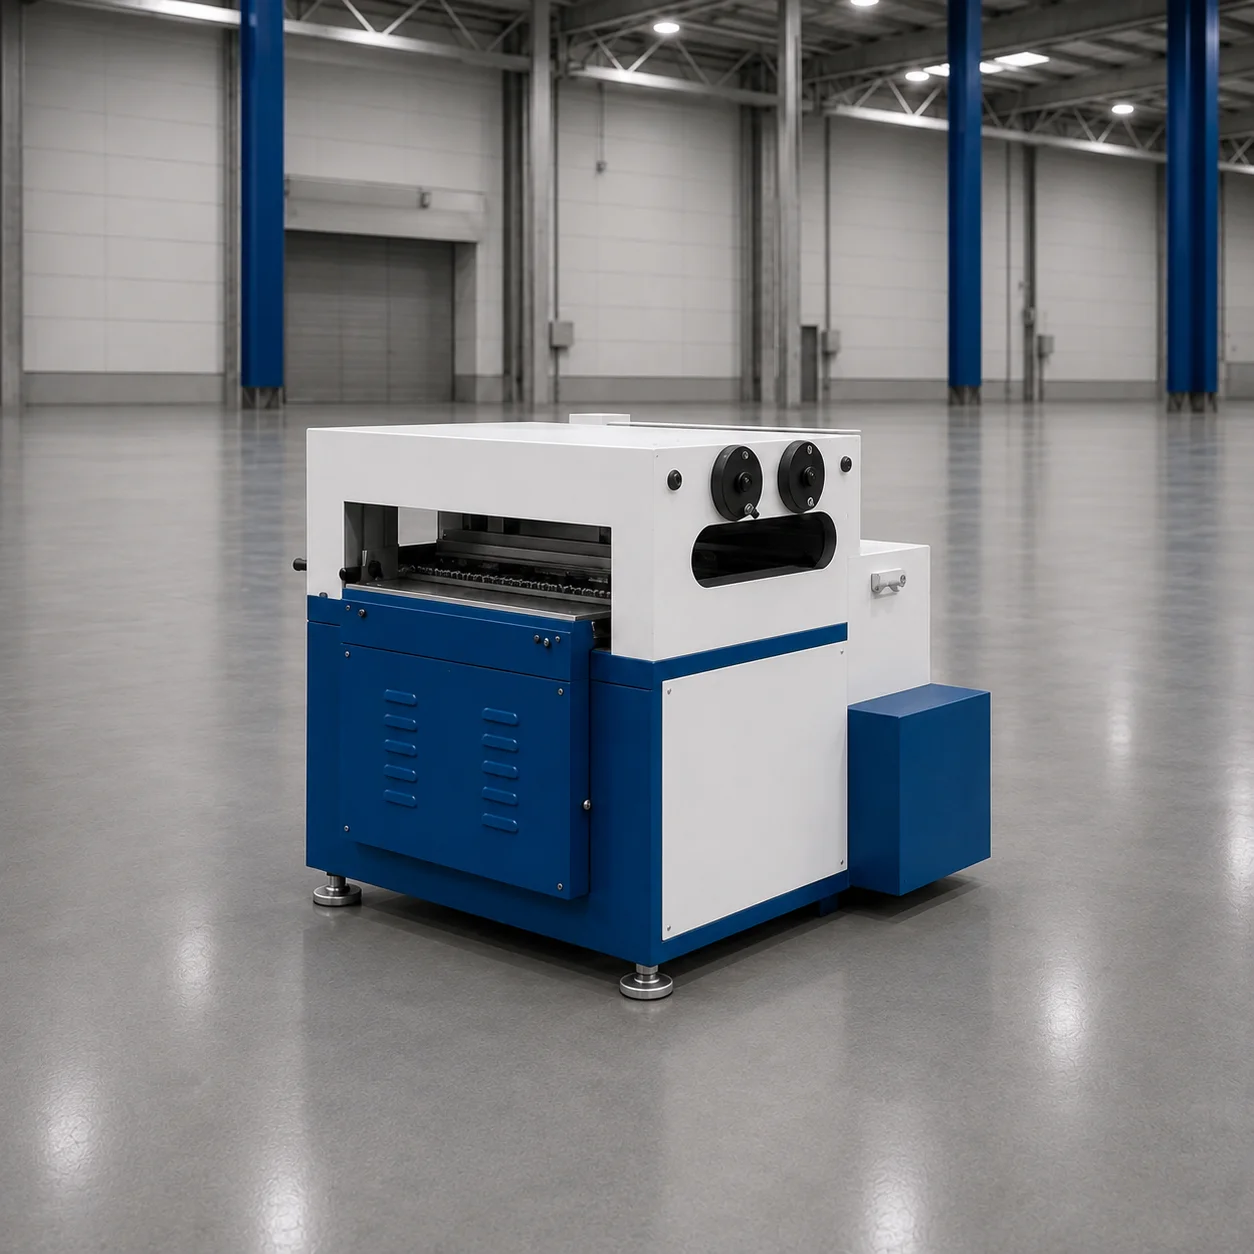
Egyengetés és adagolás
Lemezegyengető és adagoló egység
Egység, amely a letekercselőről érkező lemezt egyengető hengerekkel síkba hozza, és húzóhengerekkel szinkronban a sor következő egységébe (prés, guillotine, hengerlő) tolja; a sor igényei szerint különböző szélességben és vastagságban készül.
Ebben a sorban a 9 hengeres, guillotine ollós modellt használjuk; a lemezt hengerlés előtt vágjuk hosszra.

Hengerlés
16–18 állomásos hengerlő profilgép (hengerlő profilhajlító sor)
A 16–18 állomásos alakítógörgőkkel a hosszra vágott perforált lemezt fokozatosan, erőltetés nélkül kábeltálcává alakítja. A motoros NC rendszer görgőcsere nélkül vált méretet.