
Kabelrinnen-Produktionslinie
Patentiertes Rotary Punch und integrierte Rollformlinie
Vollintegrierte Kabelrinnen-Produktionsmaschine und -linie mit kontinuierlichem Lochen von rund 1.400 Metern pro Stunde (24 m/min) — 4–6-mal schneller als herkömmliche Pressenlinien.
Fertigungsablauf Schritt für Schritt
Die Kabelrinnen-Produktionslinie locht verzinktes oder schwarzes Coilblech ohne Stopp, richtet es, längt es ab und rollformt es zum fertigen Kabelrinnenprofil. 4–6-mal schneller als Pressenlinien produziert sie rund 1.400 Meter gelochtes Blech pro Stunde und kann von einem Bediener gefahren werden.
Wichtige technische Parameter
- Blechzuführung über Hydraulikdorn-Abwickler mit 5 t Tragkraft und sensorgesteuerter Schlaufe
- Lochen mit 24 m/min ohne Anhalten des Blechs in der patentierten Rotary-Punch-Einheit
- Profilformen auf 16–18 Rollformstationen nach 9-Rollen-Richten und Ablängen per Tafelschere
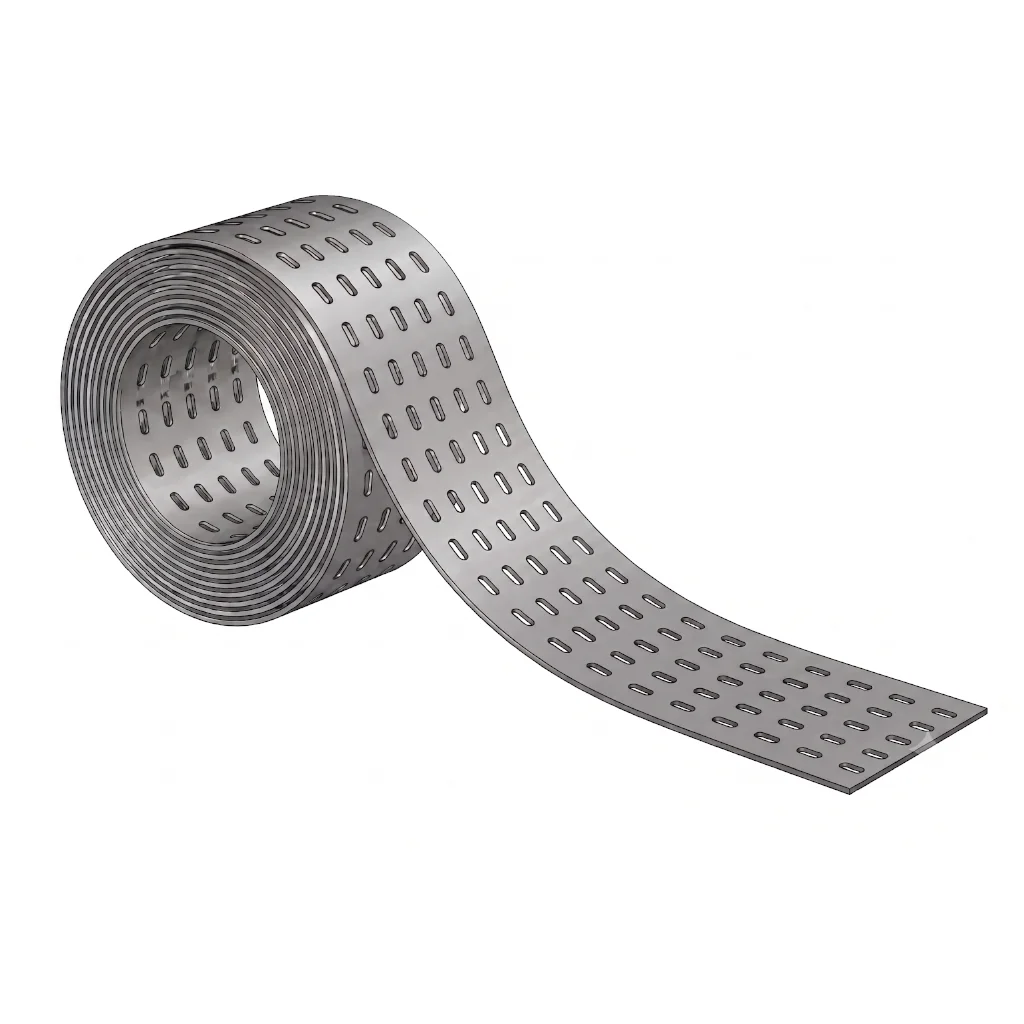
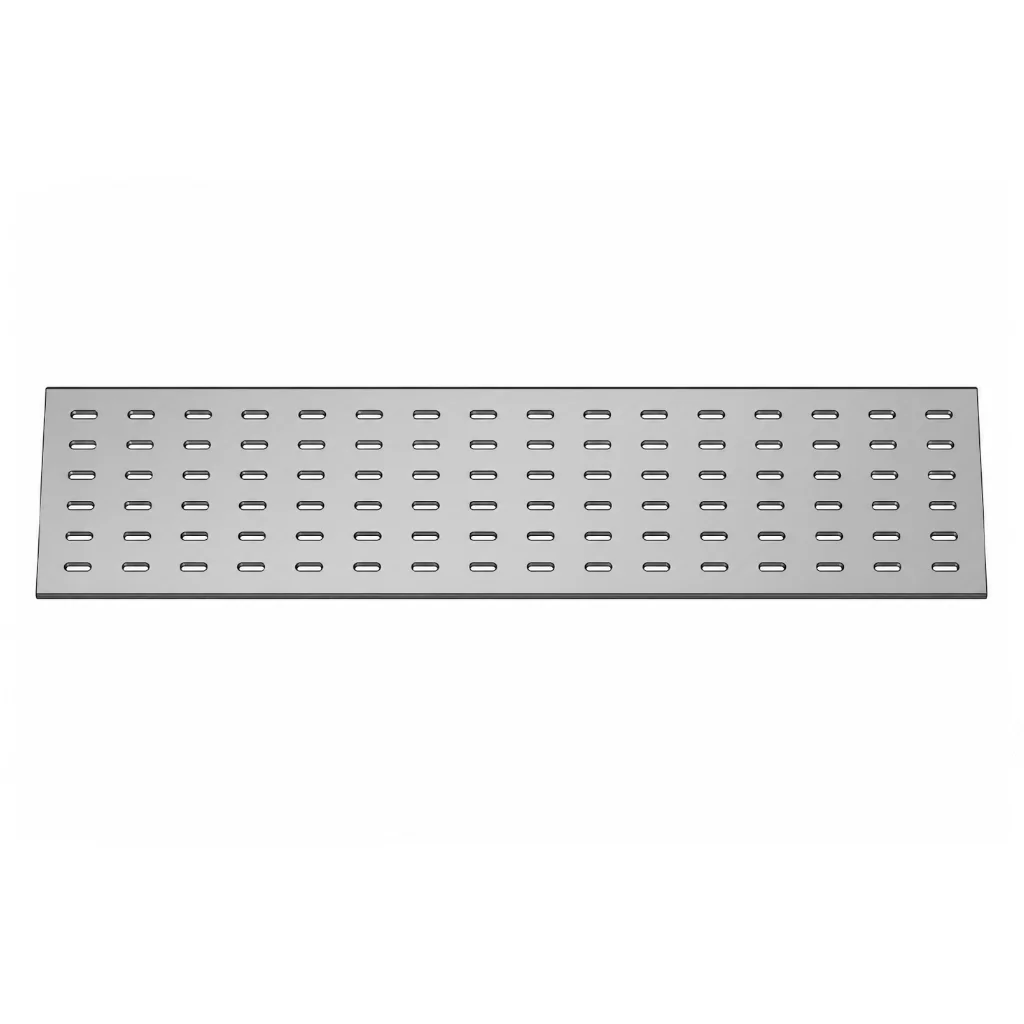
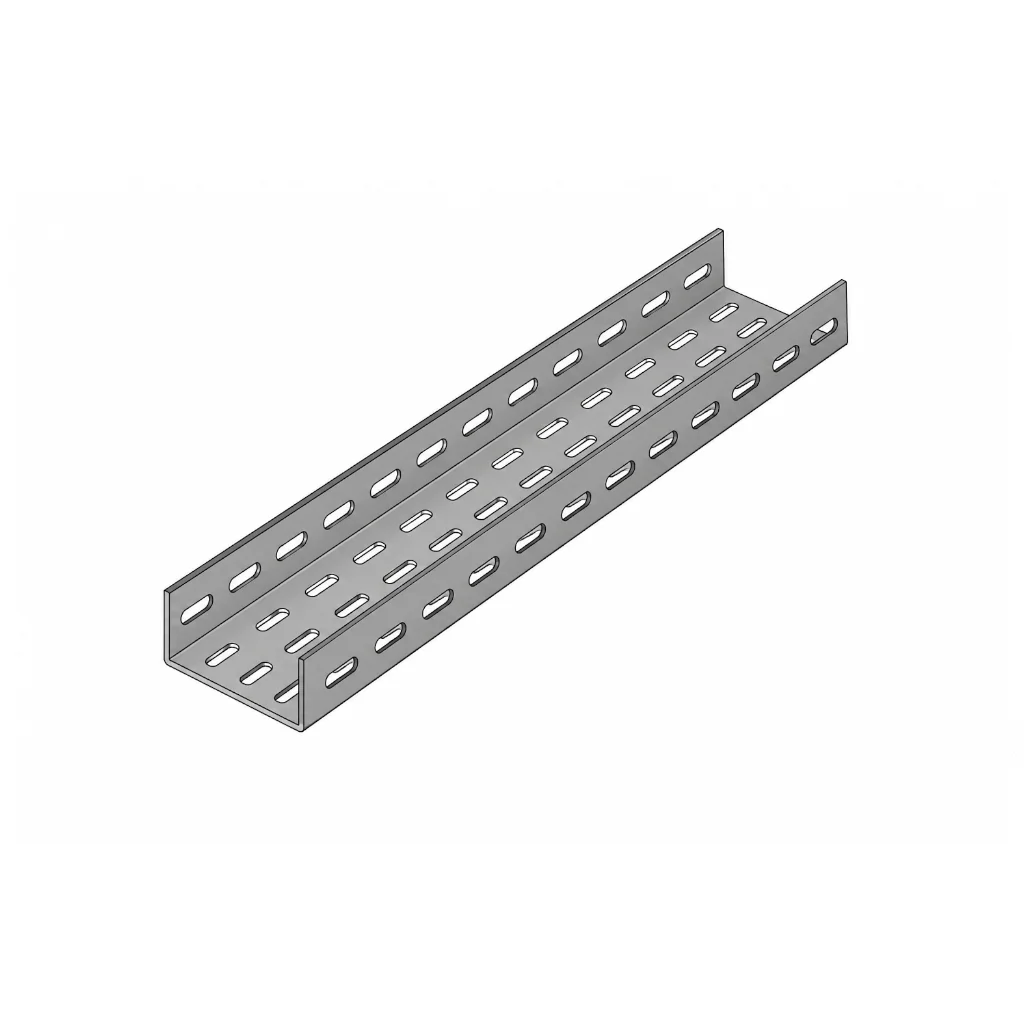
"Patentiertes Rotary-Punch-Lochen mit 1.400 Metern pro Stunde ohne Stopp und Rollformsystem mit stufenloser, automatischer NC-Breitenverstellung."
Abwickelmaschine
Rotary-Punch-Lochen
Richten & Vorschub
Rollformen
Engineering-Architektur der Produktionslinie für Kabelrinnen und Kabeltragsysteme
Die YILSA Kabelrinnen-Produktionslinie ist ein integriertes System, das bandverzinktes oder schwarzes Coilblech mit 24 Metern pro Minute (rund 1.400 Metern pro Stunde) ohne Stopp zu gelochter Kabelrinne verarbeitet. Die patentierte Rotary-Punch-Locheinheit, die den Start-Stopp-Betrieb von Pressenlinien beseitigt, macht die Produktion 4–6-mal schneller und ersetzt eine Exzenterpresse von rund 400 Tonnen samt komplexer Werkzeuge.
Die Linie fertigt Rinnenbreiten von 50 mm bis 600 mm (bei Sonderprojekten bis 1000 mm) und Seitenhöhen von 40 mm bis 100 mm. Formatwechsel erfolgen über eine motorische NC-Verstellung ohne Rollenwechsel.
Endlosperforation & Rotary-Punch-Technologie
Das Blech aus der Abwickelmaschine läuft direkt in die Rotary-Punch-Lochtrommeln. Die mit Blechgeschwindigkeit rotierenden Stempel stanzen 7×18 mm Langlöcher (R3,5) im Raster von 50 mm horizontal und 25 mm vertikal mit 24 Metern pro Minute, ohne das Blech anzuhalten. Bei bandverzinktem und schwarzem St37-Blech von 0,7 mm bis 2,0 mm sind die Lochränder gratfrei. Die Werkzeuge bestehen aus Werkzeugstahl 1.2379 (D2) mit 60 HRC.
Richten, Ablängen & Rollformen
Das gelochte Blech wird in der 9-Rollen-Richt- und Vorschubeinheit plangerichtet und mit einer hydraulischen oder exzentrischen Tafelschere auf Länge geschnitten. Die Schnittlänge ist in 50-mm-Schritten einstellbar; Standard sind 2400 mm, auch 2500 mm oder 3000 mm sind möglich. Über das Einlaufband gelangt der Zuschnitt in die Rollformmaschine mit 16–18 Stationen und wird mit oberflächengehärteten Formrollen aus C 4140 ohne Beschädigung der Verzinkung zur Rinne geformt.
Automatisierung, Energie & Effizienz
Die Linie wird über SPS und HMI gesteuert. Rotary Punch benötigt 0,16–0,25 kWh pro Meter (Pressenlinien 0,8–1,2 kWh/m) — bis zu 80 % Energieersparnis. Die Locheinheit verarbeitet 11.520 Meter Blech in einer 8-Stunden-Schicht, die Rollformlinie fertigt 4–6 Tonnen Rinne pro Tag. Auf rund 30 × 3 × 3 m aufgestellt, ist die Linie mit einem Bediener zu fahren und CE-zertifiziert. Hergestellt werden gelochte Kabelrinnen in Schwerlast- und Standardausführung; die Lieferzeit beträgt 8–10 Monate.
Maschinen der Linie
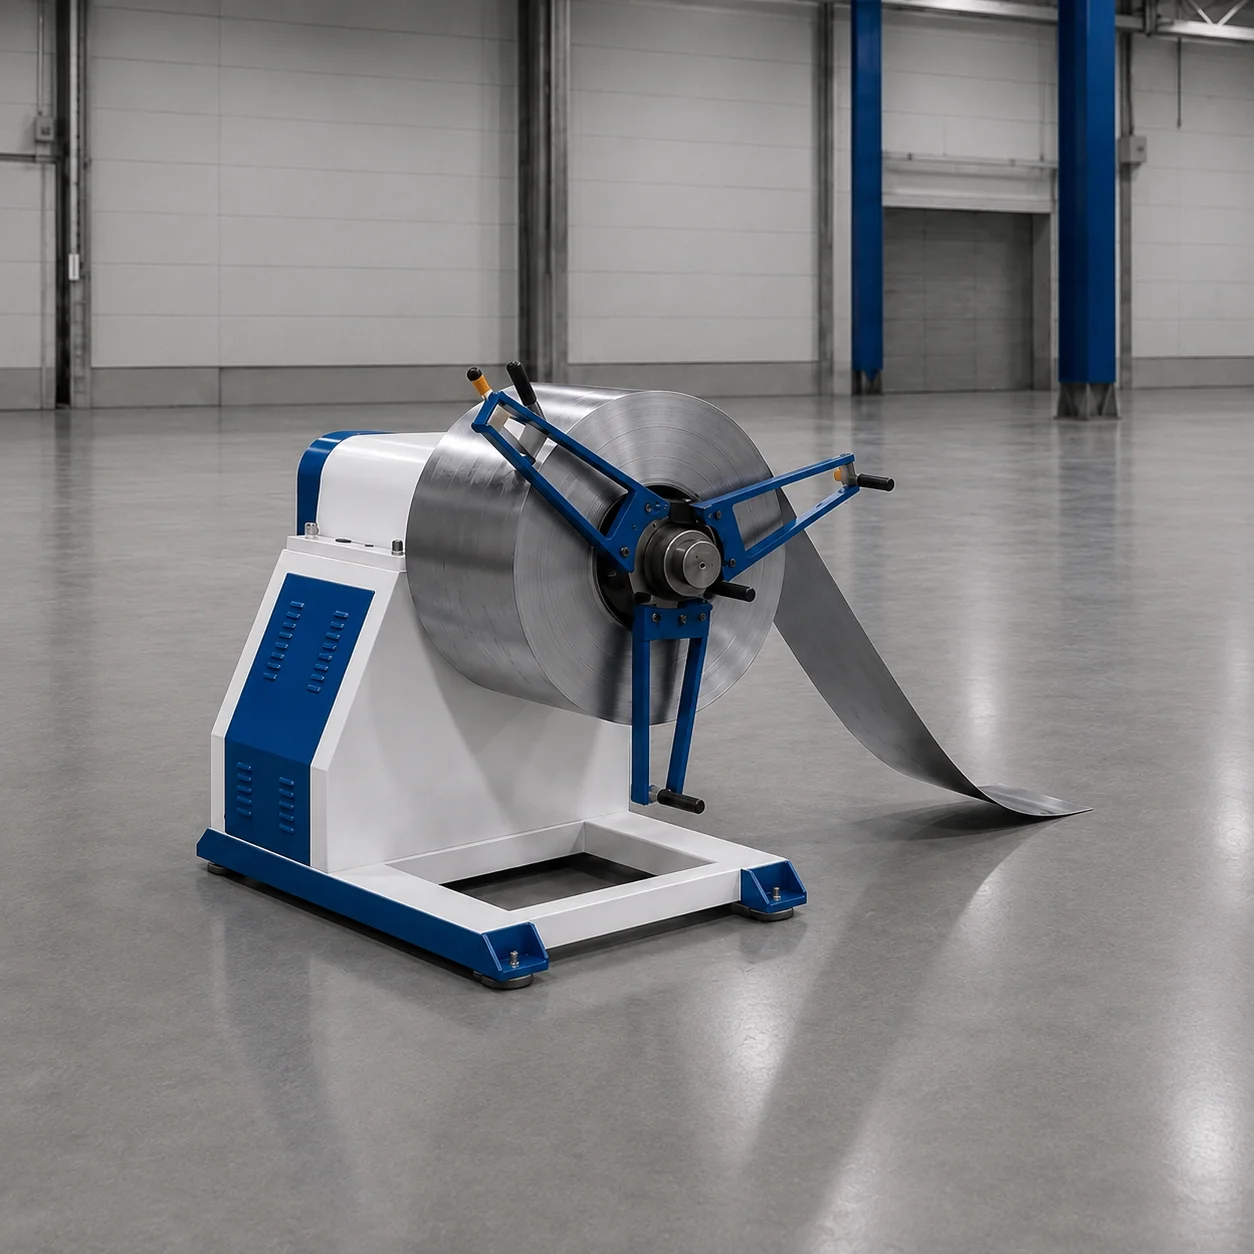
Abwickelmaschine
Mechanische und hydraulische Abwickelmaschine für Blechcoils
YILSA-Abwickelmaschinen (Haspeln) gibt es mit 300 kg bis 10 Tonnen Tragkraft und in vielen Coilbreiten sowie Innen- und Außendurchmessern; mechanische und hydraulische Modelle führen jedes Blechcoil kontrolliert in die Produktionslinie.
In dieser Linie wird das 5.000-kg-Modell mit sensorgesteuerter Schlaufe eingesetzt.
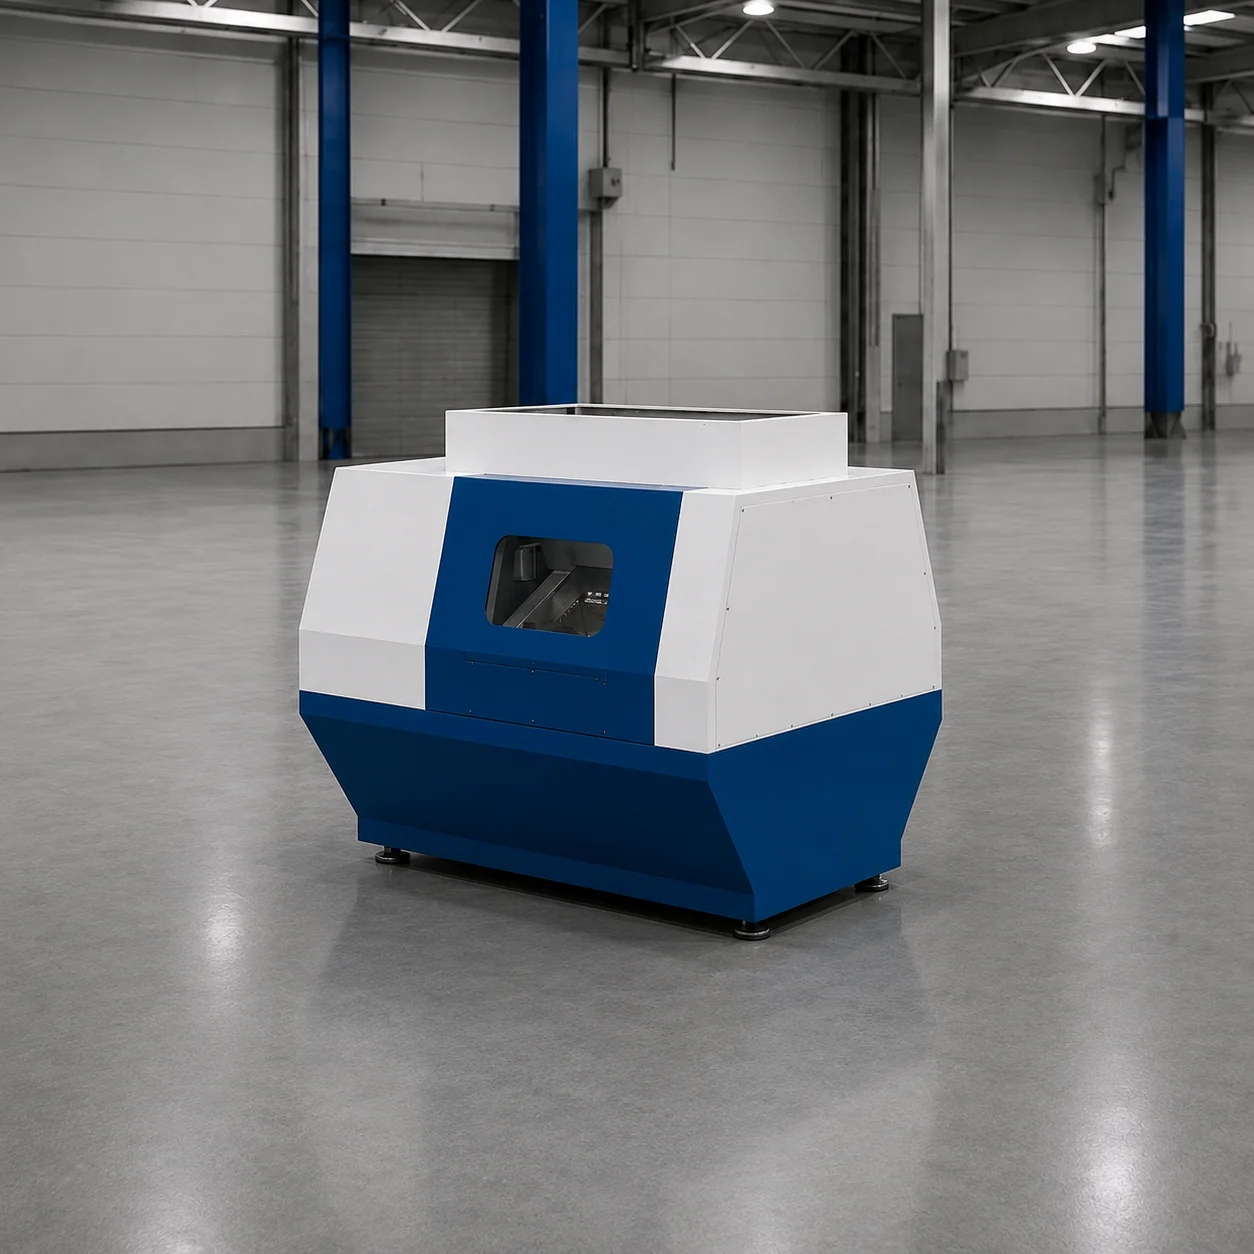
Rotary-Punch-Lochen
Patentierte Rotary-Punch-Einheit zum kontinuierlichen Blechlochen
Dank Stempeltrommeln, die sich mit Blechgeschwindigkeit drehen, locht sie Coilblech ohne Stopp mit 24 m/min. Anders als Exzenterpressen schlagfrei und gratfrei.
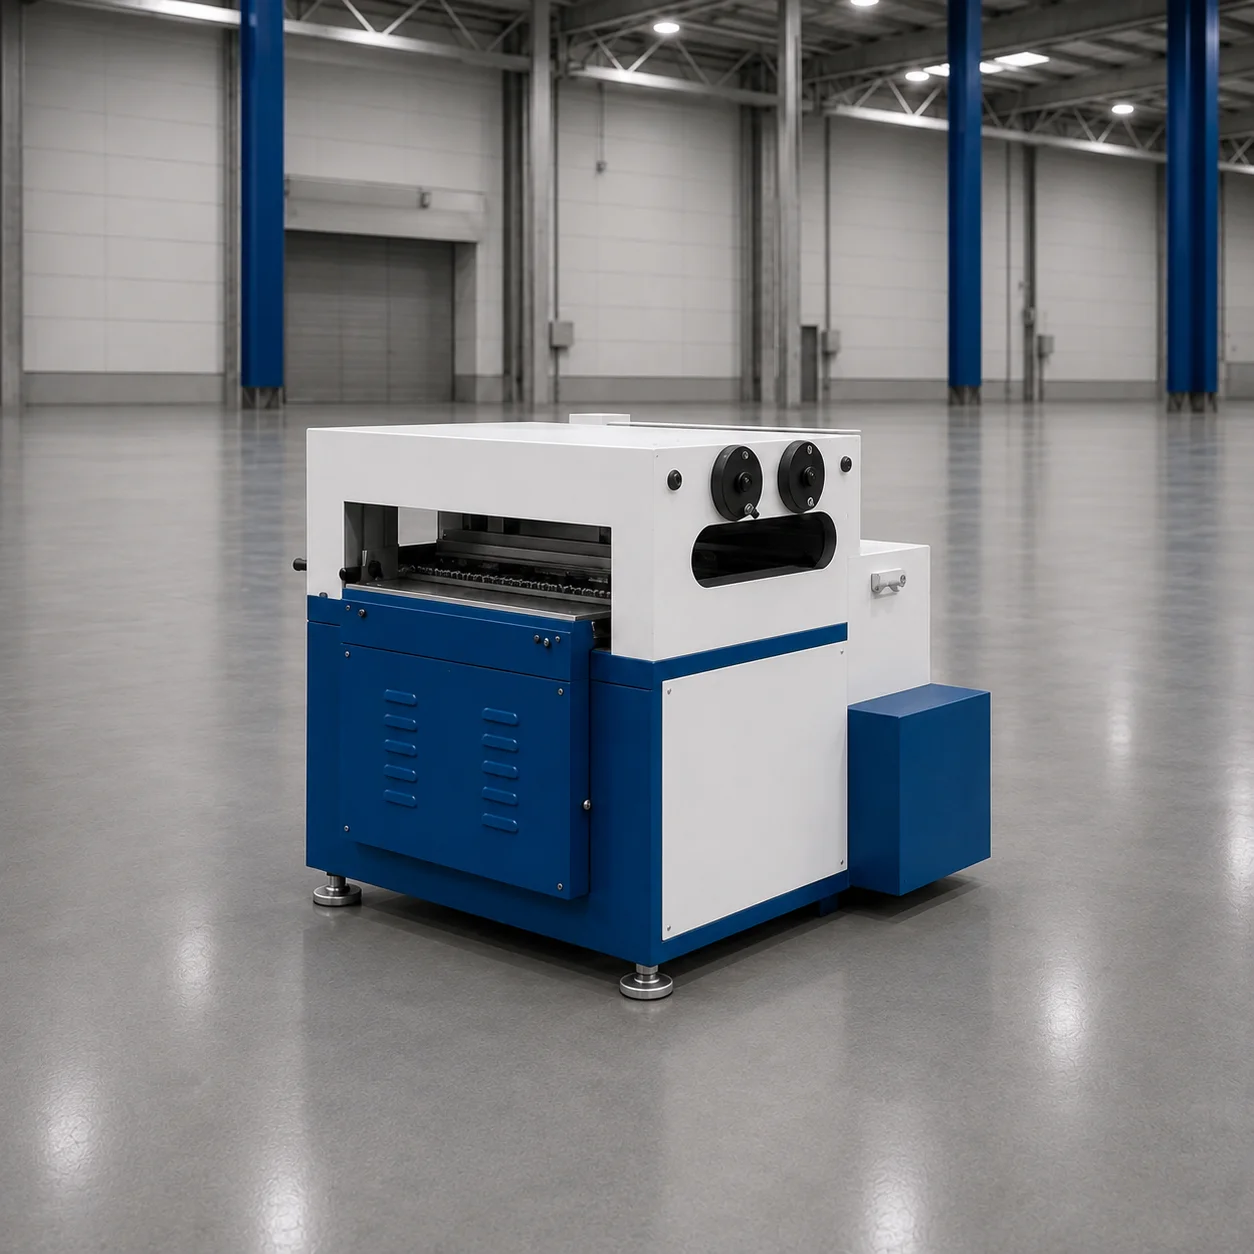
Richten & Vorschub
Blechricht- und Zuführeinheit
Einheit, die das Blech vom Abwickler mit Richtwalzen planrichtet und mit Zugwalzen synchron in die nächste Station der Linie (Presse, Tafelschere, Rollformer) schiebt; wird in verschiedenen Breiten und Dicken nach Bedarf der Linie gebaut.
In dieser Linie wird das 9-Rollen-Modell mit Tafelschere eingesetzt; das Blech wird vor dem Rollformen abgelängt.

Rollformen
Rollformmaschine mit 16–18 Stationen (Rollform-Profilbiegelinie)
Formt das abgelängte Lochblech mit Formrollen in 16–18 Stationen schonend und schrittweise zur Kabelrinne. Das motorische NC-System wechselt das Format ohne Rollenwechsel.