
Rotary Punch Technik
Pressenlose Engineering-Technologie, die Coilblech und Flachband ohne Anhalten über synchron zur Liniengeschwindigkeit laufende Trommeln kontinuierlich locht und schneidet.
Praxisbetrieb & Rotary-Punch-Kinematik
Technischer Mechanismus und Arbeitsprinzip
Die kontinuierliche Rotary-Punch-Architektur, 2013 in der YILSA-Entwicklung geschaffen, um die Start-Stopp-Grenzen von Exzenter- und Hydraulikpressen zu überwinden, ist durch Patent und Gebrauchsmuster geschützt.
01.Kontinuierlicher Lochmechanismus und rotierende Kinematik
Auf klassischen Pressen- oder Hydrauliklochlinien muss das Flachband bei jedem Hub komplett angehalten werden. Das verursacht hohe Trägheitskräfte, Bandwelligkeit, mechanischen Verschleiß und Energieverluste.
Die mit der Rotary-Punch-Technik arbeitenden Trommeln drehen sich mit der Geschwindigkeit des Materialflusses. Die Stempel aus Werkzeugstahl 1.2379 (D2) mit 58–60 HRC treffen beim Drehen auf das Band und lochen das Material im Durchlauf. Da das Material nie anhält, bleibt die hohe Liniengeschwindigkeit (bis 24 m/min) durchgehend erhalten.
02.Selbstvorschub & konstante Teilung
Die Trommeln werden von einem AC-Motor mit Frequenzumrichter angetrieben. Da die Trommeln das Blech beim Lochen zugleich vorschieben, ist kein separater Servovorschub nötig; die Liniengeschwindigkeit wird am Frequenzumrichter eingestellt.
Die Lochteilung (Pitch) ergibt sich mechanisch aus Trommelumfang und Werkzeugabstand (z. B. 19 mm in der Radgewichte-Linie). So entsteht jedes Loch im gleichen Abstand mit sauberen, gratfreien Rändern.
03.Null Ausschuss & Energieeffizienz
In der Presse wirkt die Schneidkraft in einem Schlag; bei Rotary Punch verteilt sie sich über die Drehbewegung. Daher bleibt die Motorleistung gering; sie richtet sich nach dem Produkt der Linie (z. B. 3 kW für die Rotary-Punch-Einheit der Radgewichte-Linie).
In der Kabelrinnenfertigung verbraucht die Rotary-Punch-Linie 0,16–0,25 kWh pro Meter, Pressenlinien 0,8–1,2 kWh — also bis zu 80 % Energieersparnis. In der Radgewichte-Fertigung entstehen 100.000 Teile à 5 g, also rund 500 kg Produkt, mit nur 1,37 kWh.
Vergleichende Vorteils- und Anwendungsanalyse
Die betrieblichen Vorteile der Rotary-Punch-Technik und die Produkte, in denen sie eingesetzt wird.
Technologische Vorteile
Vorteile von YILSA Rotary Punch
- Hohe Arbeitsgeschwindigkeit:Mit kontinuierlich bis zu 24 Metern pro Minute steigt die Kapazität um das 4- bis 6-fache; eine Rotary-Punch-Linie ersetzt die Leistung von 4 Pressenlinien.
- Kontinuierlicher Bandfluss (Continuous Feed):Das Blechband läuft ohne Start-Stopp — mechanische Trägheitslasten und Materialwelligkeit entfallen.
- Geringer Verschleiß & lange Werkzeugstandzeit:Ohne schlagende Pressenhübe halten die Werkzeuge länger, die Wartungskosten sinken um bis zu 75 %.
- Leiser, vibrationsfreier Betrieb:Ohne Pressenschläge arbeitet die Linie leise und vibrationsfrei; sie lässt sich sogar auf einer Zwischenebene der Halle aufstellen.
- Maximale Energieersparnis:Bis zu 80 % weniger Stromverbrauch als Pressenlinien.
- Einfacher Messerwechsel & Nachschleifzugabe:Abgenutzte Messer werden nach Lösen der Gewindestifte einzeln ausgebaut; dank 6 mm Nachschleifzugabe wird das nachgeschliffene Messer mit einer Unterlage wiederverwendet.
Einsatzbereiche
Mit Rotary Punch gefertigte Produkte
- Kabelrinne:Kontinuierliches Lochen gelochter Kabelrinnen (AKT/NKT) aus Coilblech.
- Radgewichte:Schneiden und Markieren von Radgewicht-Streifen.
- Hutschiene (DIN-Schiene):Lochen von Löchern und Schlitzen in DIN-Schienen im kontinuierlichen Durchlauf.
- Metalleinlage für Gummiprofile & Metallklammer:Fertigung von Profileinlagen und Klammern aus dünnem Blechband.
- Omega-Lüftungsprofil:Fertigung gelochter Lüftungsprofile.
Unsere Maschinen mit Rotary-Punch-Technik
Dasselbe patentierte Prinzip des rotierenden Lochens und Schneidens steckt in verschiedenen Maschinen, die auf Lochbild und Werkstoff des jeweiligen Produkts ausgelegt sind.
Rotary-Punch-Lochen
Patentierte Rotary-Punch-Einheit zum kontinuierlichen Blechlochen
Dank Stempeltrommeln, die sich mit Blechgeschwindigkeit drehen, locht sie Coilblech ohne Stopp mit 24 m/min. Anders als Exzenterpressen schlagfrei und gratfrei.
Locht in der Kabelrinnenlinie Coilblech mit 24 m/min.
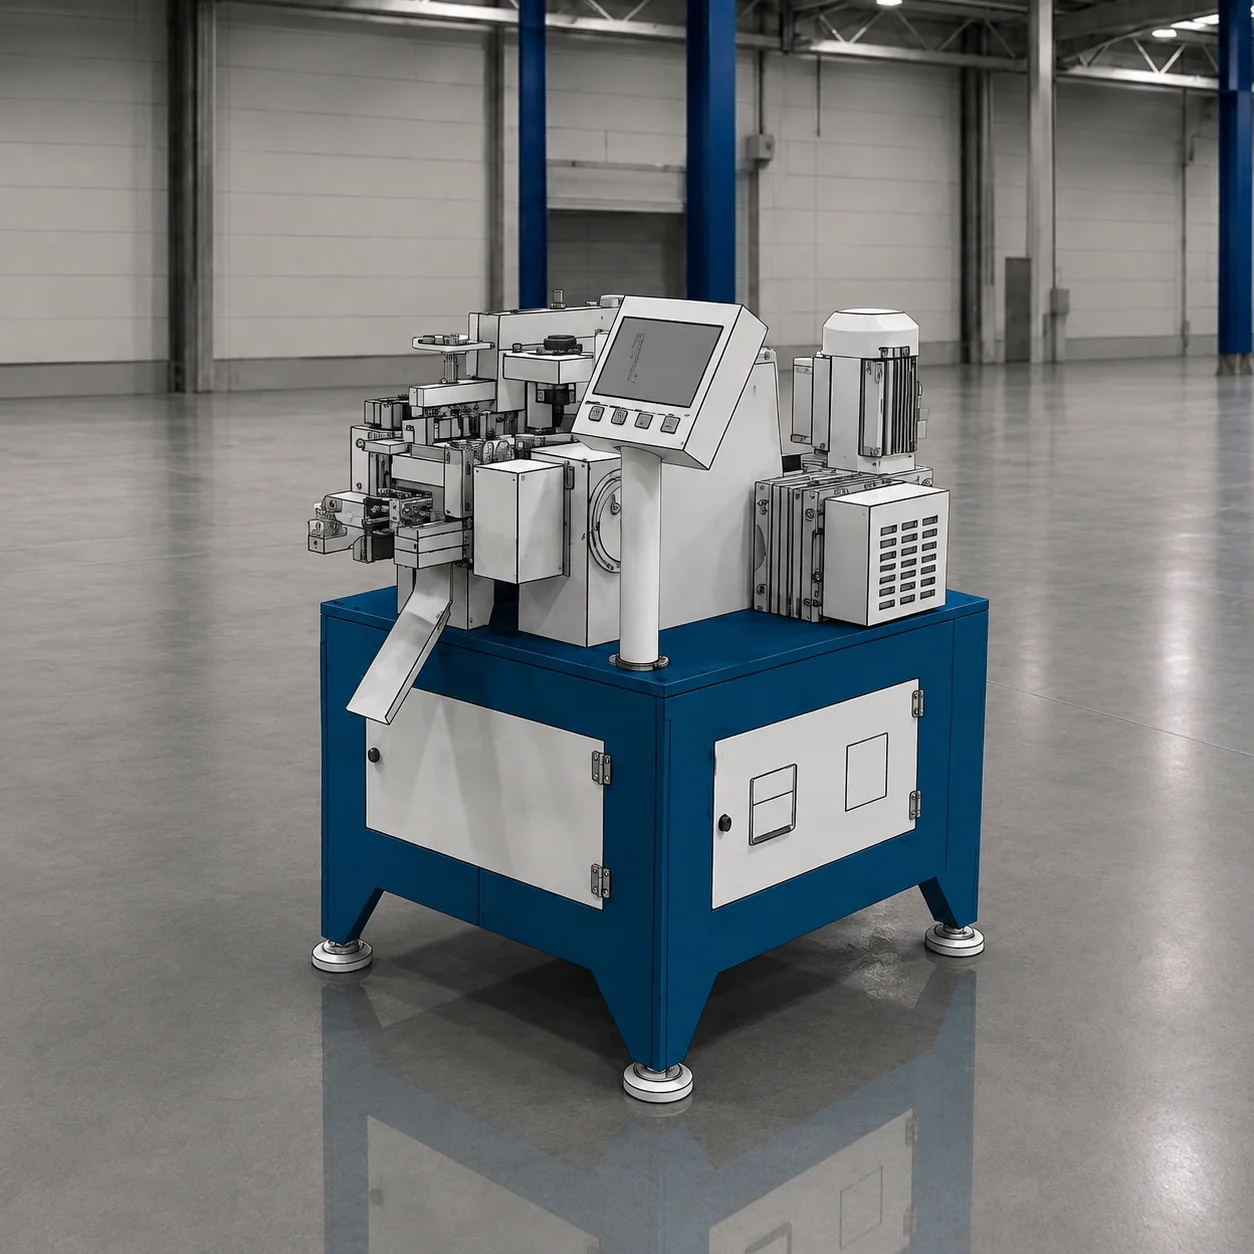
Rotary-Punch-Schnitt
Patentiertes Rotary-Punch-Schneid- und Markiersystem
Schneidet das kontinuierlich laufende Flachband ohne Stopp mit rotierenden Doppeltrommel-Werkzeugen und prägt Gewicht und Logo auf. Arbeitet mit 0 % Ausschuss.
Schneidet und markiert in der Radgewichte-Linie.
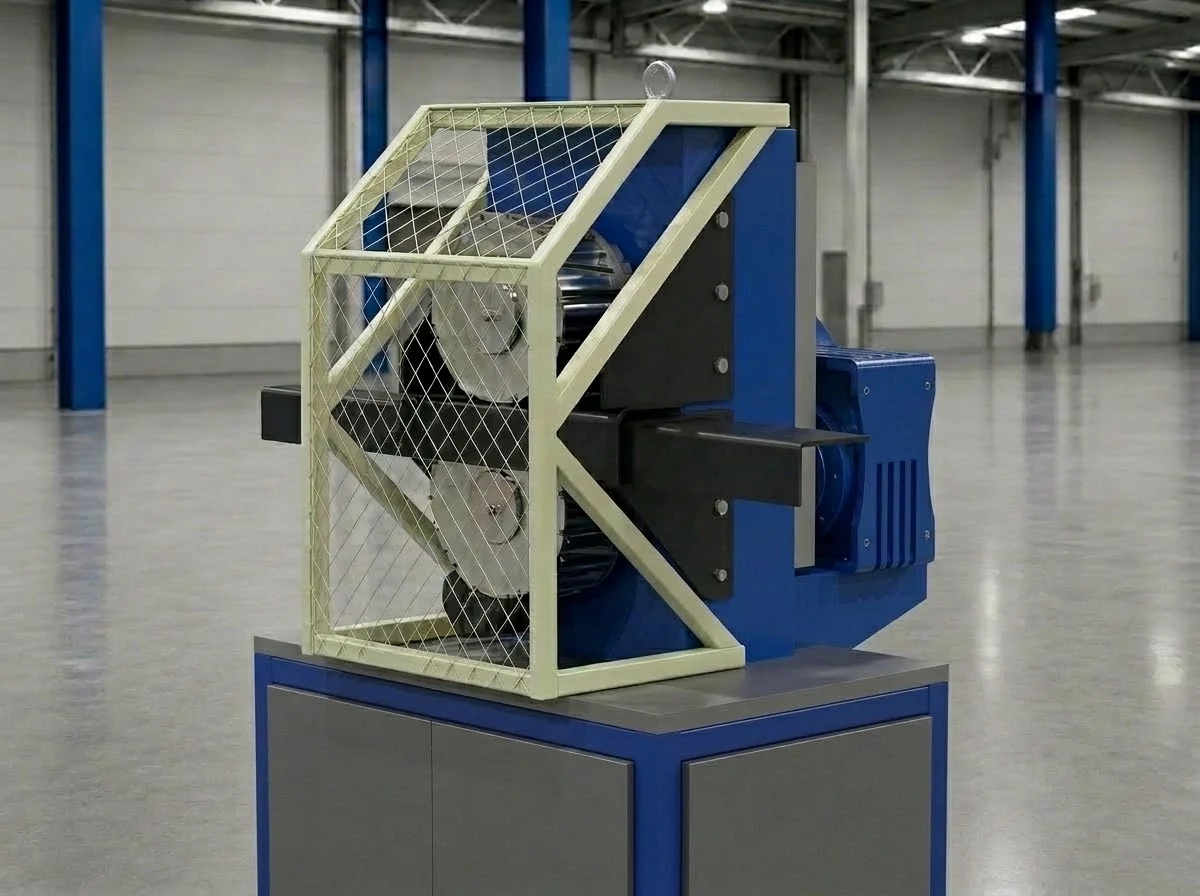
Kantenschutzwinkel-Maschine
V-Kerbmaschine für Karton-Kantenschutzwinkel mit Rotary Punch
Stanzt mit Rotary-Punch-Trommeln, ohne das Material anzuhalten, V-Kerben in Karton-Kantenschutzwinkel, die die Kanten von Rollen und Spulen vor Stößen und Quetschungen schützen.
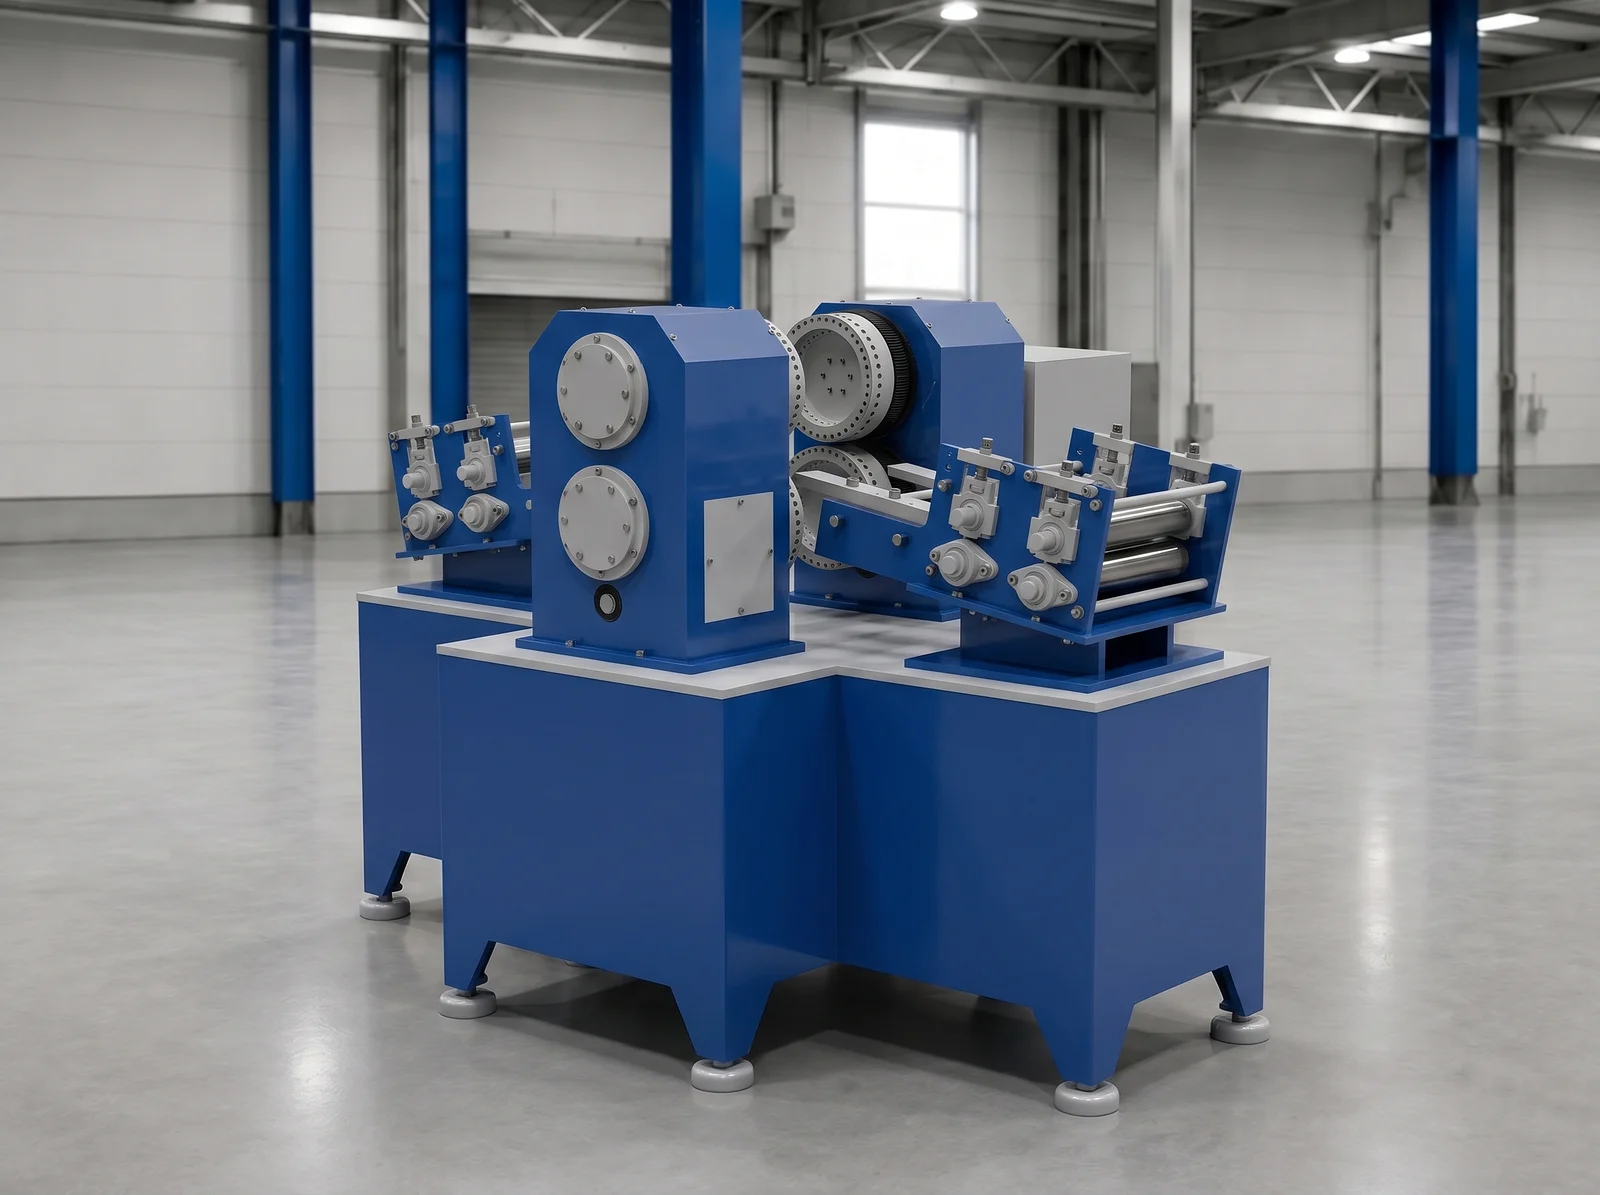
Maschine für Omega-Lüftungsprofile
Lochmaschine für Omega-Lüftungsprofile mit Rotary Punch
Stanzt das Lochbild von Omega-Lüftungsprofilen vor dem Biegen ohne Stopp in das flache Blechband — mit synchron laufenden Stempel- und Matrizentrommeln.
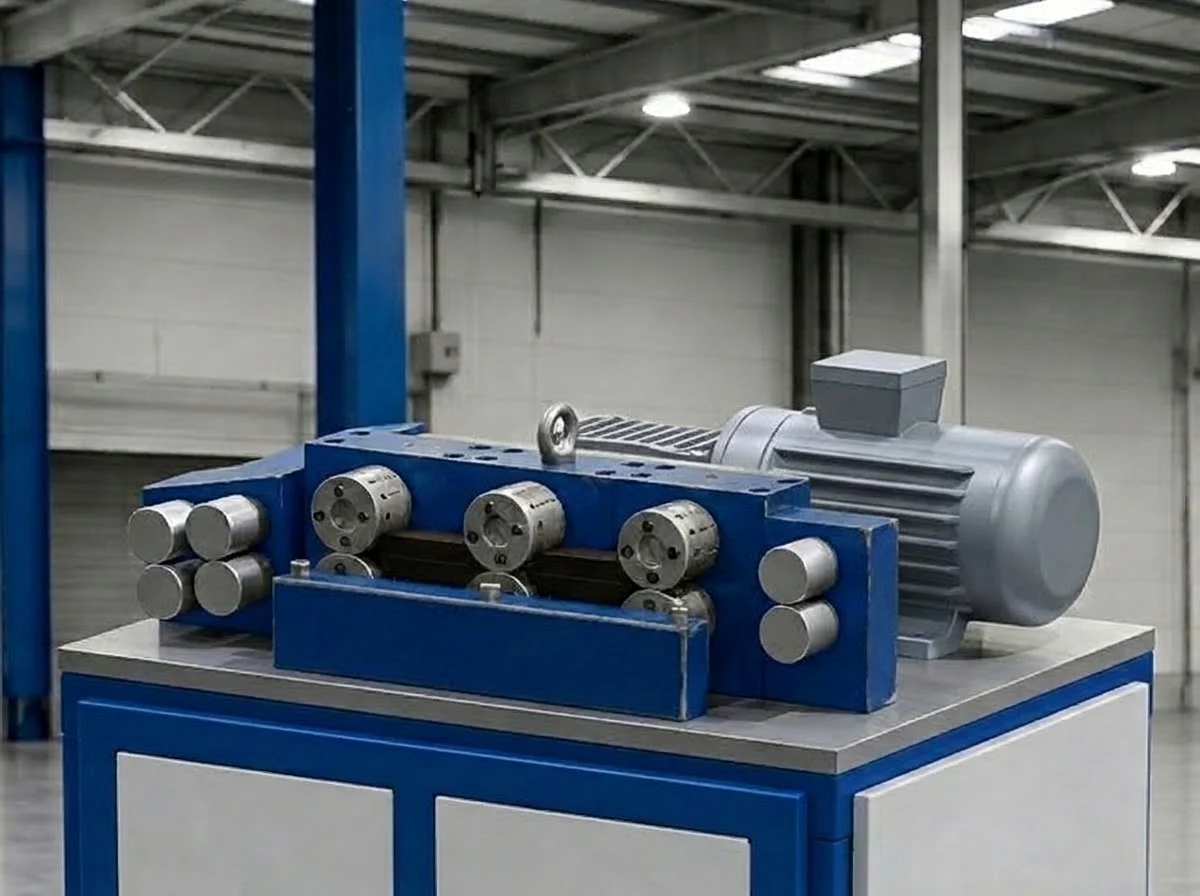
Maschine für Metalleinlagen von Gummiprofilen
Maschine zur Herstellung von Metallklammern / Metalleinlagen mit Rotary Punch
Fertigt die Metalleinlagen, die in Gummi-Kantenschutzprofile eingesetzt werden, indem sie das dünne Blechband mit Rotary-Punch-Trommeln ohne Stopp schneidet.
Integrieren Sie Rotary Punch in Ihre Produktionslinie
Kontaktieren Sie das YILSA-Engineering für projektspezifisches Trommeldesign, Lochmatrix und Machbarkeitsanalyse.