
Línea de prensa transfer
Línea totalmente automática de ménsulas de pared y perfiles de suspensión
Línea compacta que integra automáticamente desbobinador, enderezadora alimentadora y prensa transfer hidráulica en un solo bastidor; produce la parte superior de ménsulas de pared normales y reforzadas y el perfil de suspensión de bandeja en todas las longitudes de 100–600 mm con una bobina y un juego de troqueles.
Método de producción paso a paso
La línea de prensa transfer es un sistema monobloque en el que desbobinador, enderezado/alimentación, punzonado, corte y plegado se integran automáticamente en un solo bastidor. La pieza se traslada entre estaciones con un robot lineal de 2 ejes. Las partes superiores de ménsulas de pared normales y reforzadas de 100 a 600 mm y los perfiles de suspensión usados en techos con varilla roscada se fabrican con un solo ancho de bobina y un solo juego de troqueles, cambiando solo la receta en pantalla. Las averías se avisan con luces de señalización.
Parámetros técnicos clave
- Partes superiores de ménsulas de pared normales y reforzadas y perfil de suspensión en una sola línea
- Todas las longitudes de 100–600 mm con una bobina y un juego de troqueles
- Cambio de longitud con receta digital en pantalla, sin ajuste mecánico
- Traslado de piezas entre estaciones con robot lineal de 2 ejes, cabezal giratorio y control de posición
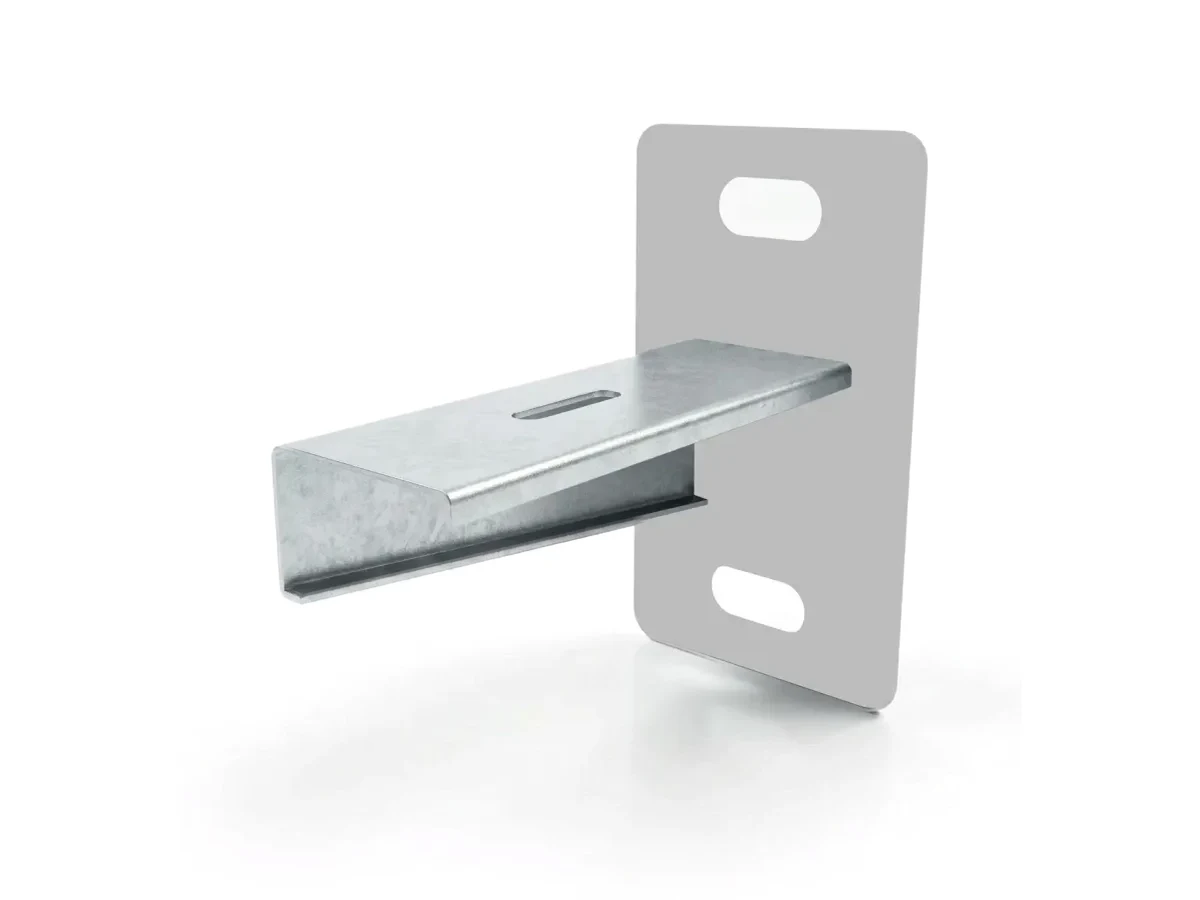
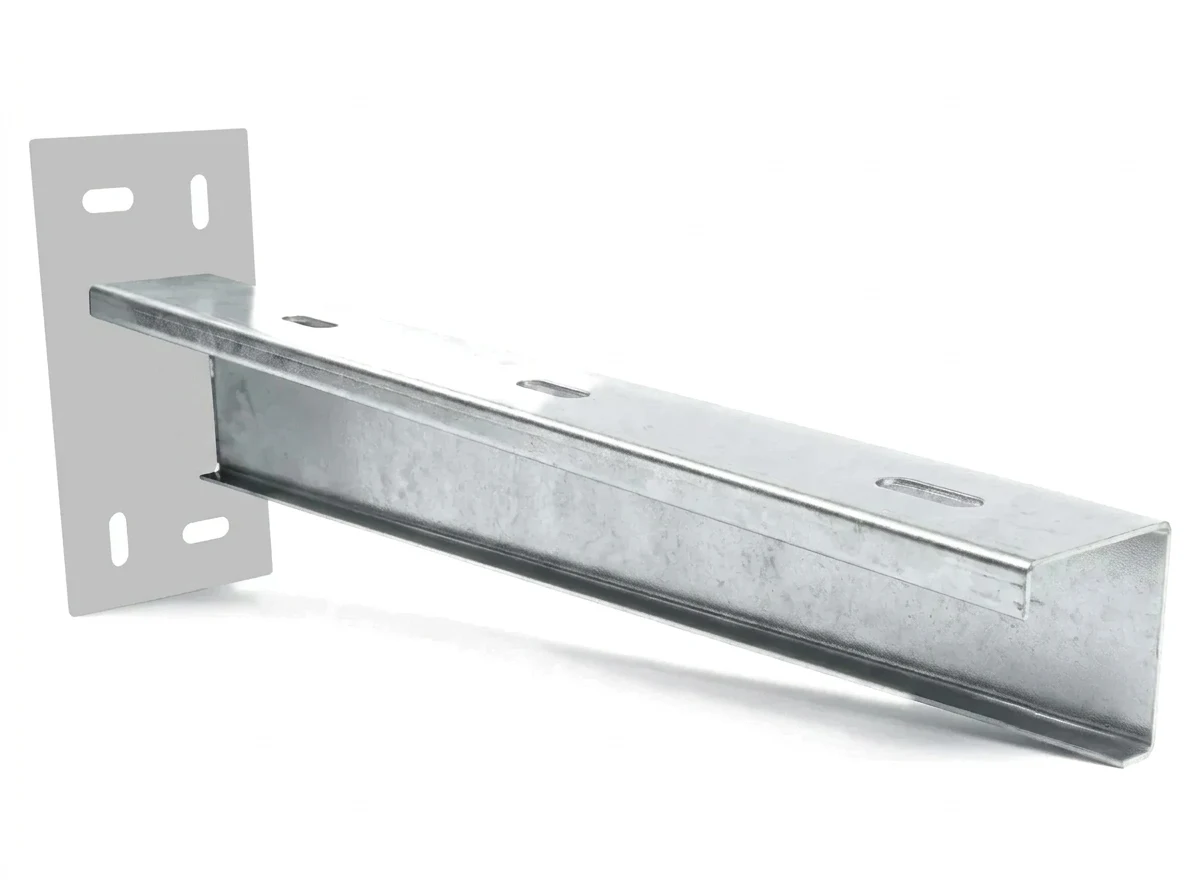
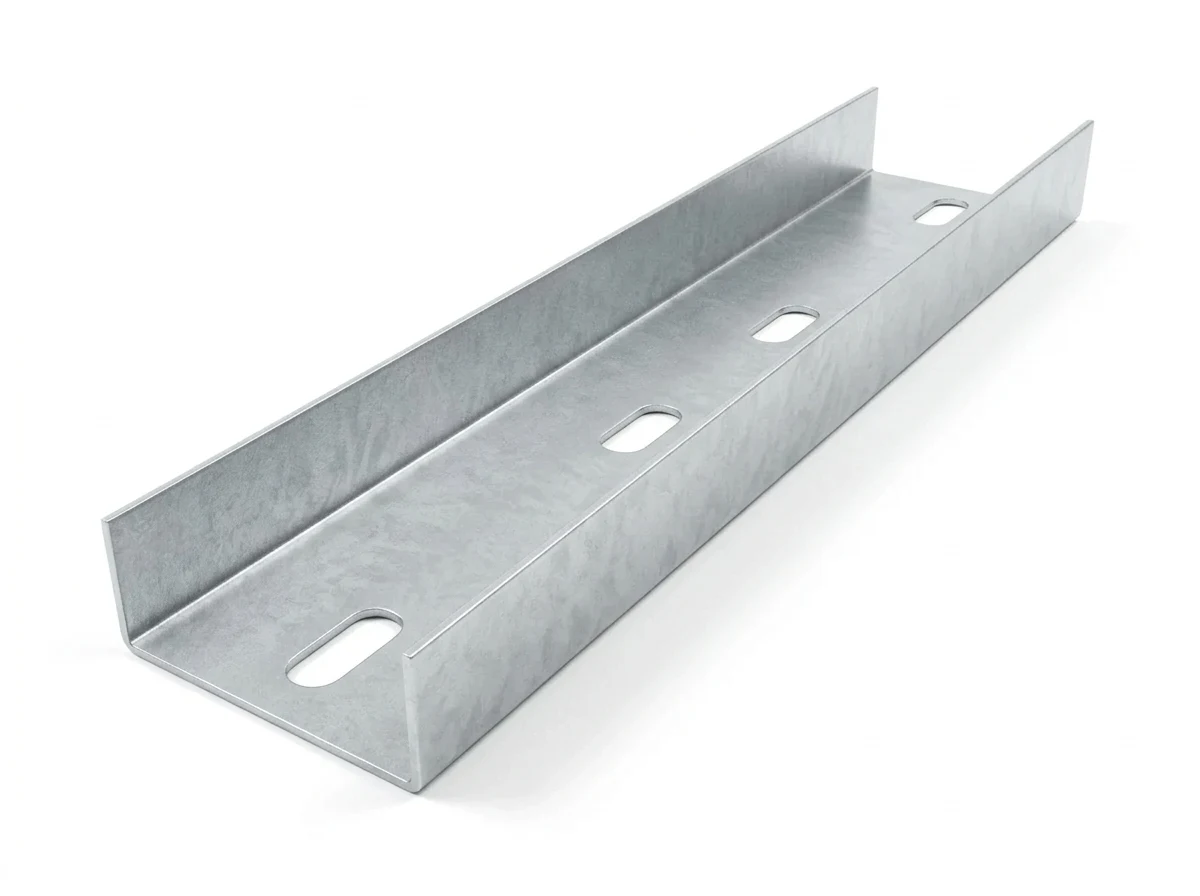
"Línea hidráulica con traslado robotizado: todas las partes superiores de ménsulas y perfiles de suspensión de 100–600 mm con una bobina y un troquel, 5–6 piezas por minuto."
Desbobinador
Enderezado y alimentación
Prensa transfer
Características técnicas de la línea de ménsulas de pared y perfiles de suspensión con prensa transfer
La línea de prensa transfer de YILSA es un sistema monobloque en el que desbobinador, enderezado y alimentación, punzonado, corte y plegado se integran automáticamente en un solo bastidor. Produce de forma totalmente automática las partes superiores de ménsulas de pared normales y reforzadas de los sistemas portacables y los perfiles de suspensión usados en techos con varilla roscada.
Como todas las longitudes de 100–600 mm se fabrican con un solo ancho de bobina y un solo juego de troqueles, no hace falta invertir en un troquel por longitud ni mantener mucho stock de bobinas.
Desbobinado y enderezado
Las bobinas de hasta 2.000 kg pasan del desbobinador con mandril de expansión hidráulica a la enderezadora alimentadora; la chapa aplanada llega sincronizada a las estaciones de la prensa.
Punzonado, corte, plegado y traslado robotizado
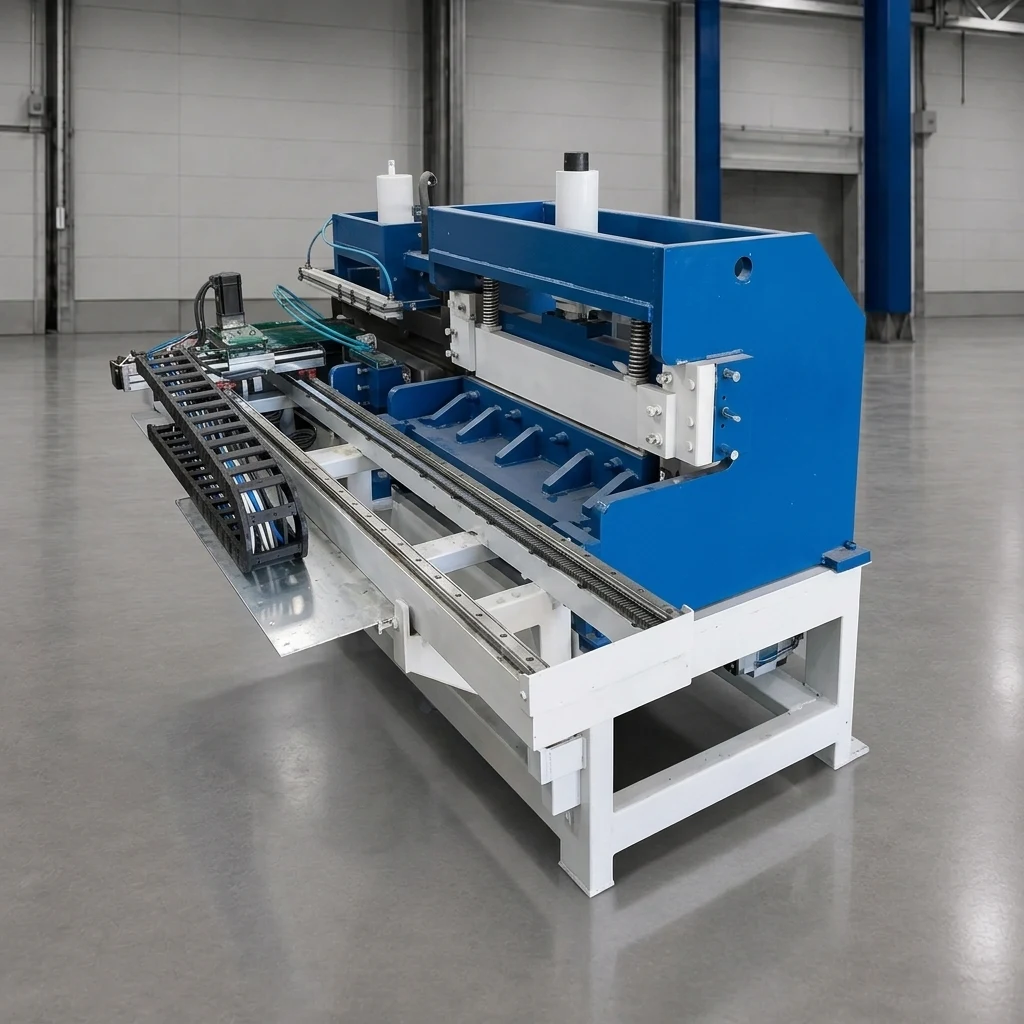
La prensa transfer hidráulica punzona la chapa, la corta a medida y la pliega. La pieza pasa entre estaciones con un robot lineal de 2 ejes con cabezal giratorio y control de posición; los troqueles son de acero Böhler 1.2379 a 60 HRC.
Receta digital y un solo operario
El cambio de longitud se hace sin ajuste mecánico, con una receta digital en la pantalla PLC + HMI. La línea trabaja chapa de hasta 1,5 mm y produce 5–6 piezas por minuto sin intervención. Basta con un solo encargado, que puede atender otras líneas a la vez.
Máquinas de la línea
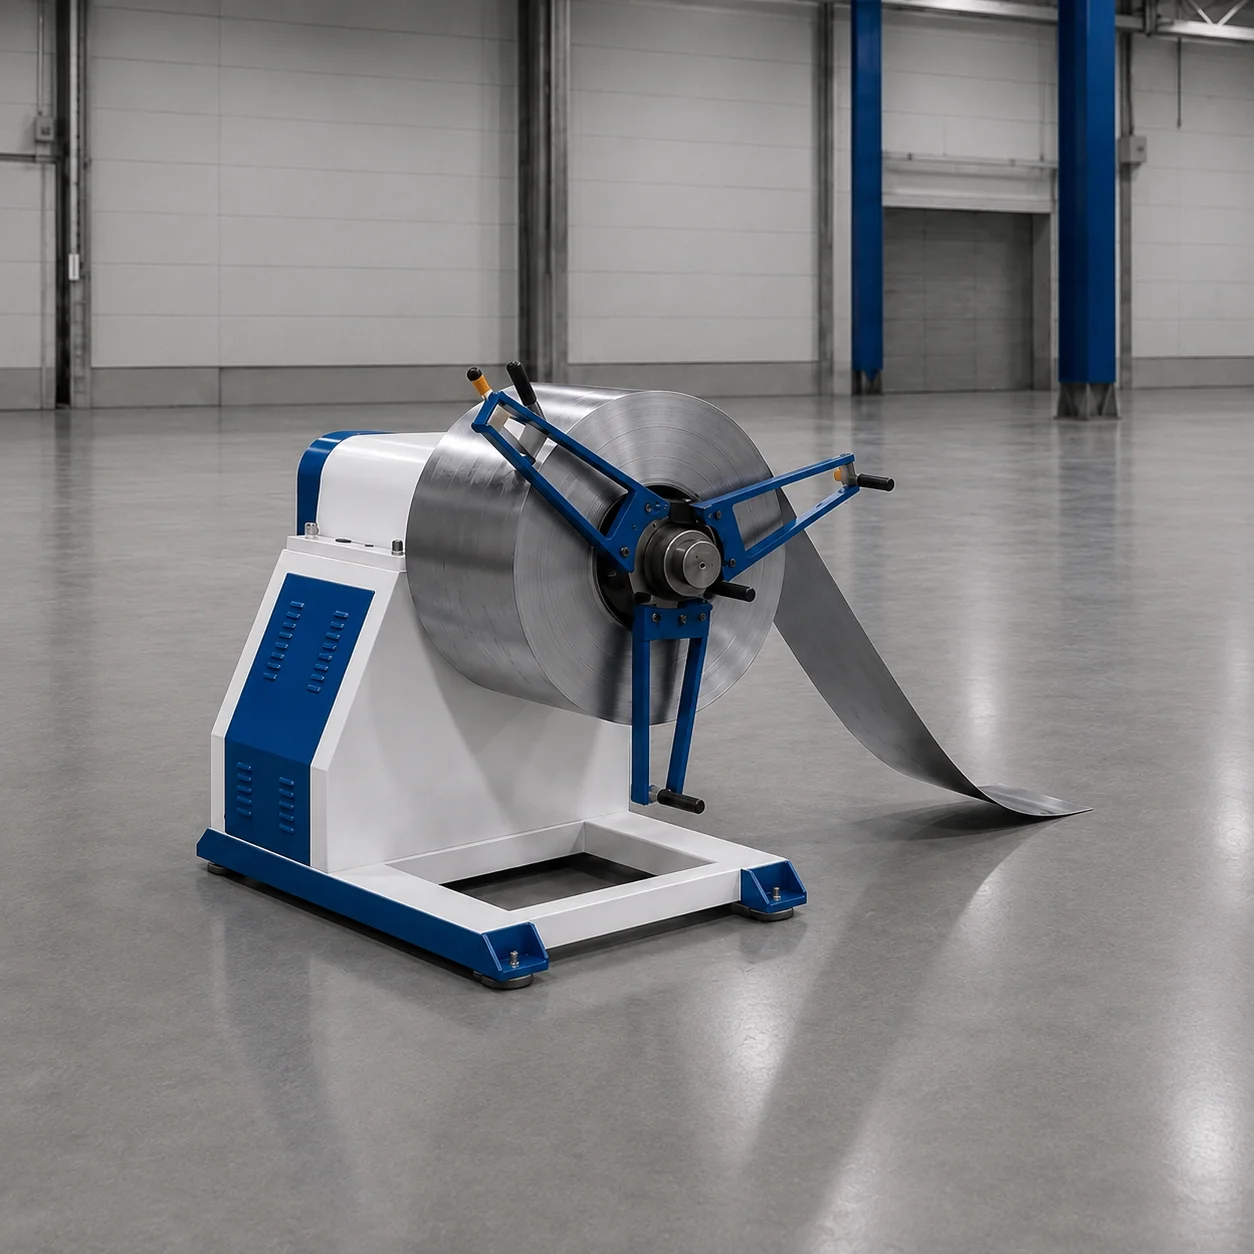
Desbobinador
Desbobinador mecánico e hidráulico de chapa en bobina
Los desbobinadores YILSA se fabrican de 300 kg a 10 toneladas, con distintos anchos de bobina y diámetros interior y exterior; sus modelos mecánicos e hidráulicos alimentan de forma controlada cualquier bobina de chapa a la línea.
Esta línea utiliza el modelo de 2.000 kg para anchos de bobina de hasta 450 mm.
Enderezado y alimentación
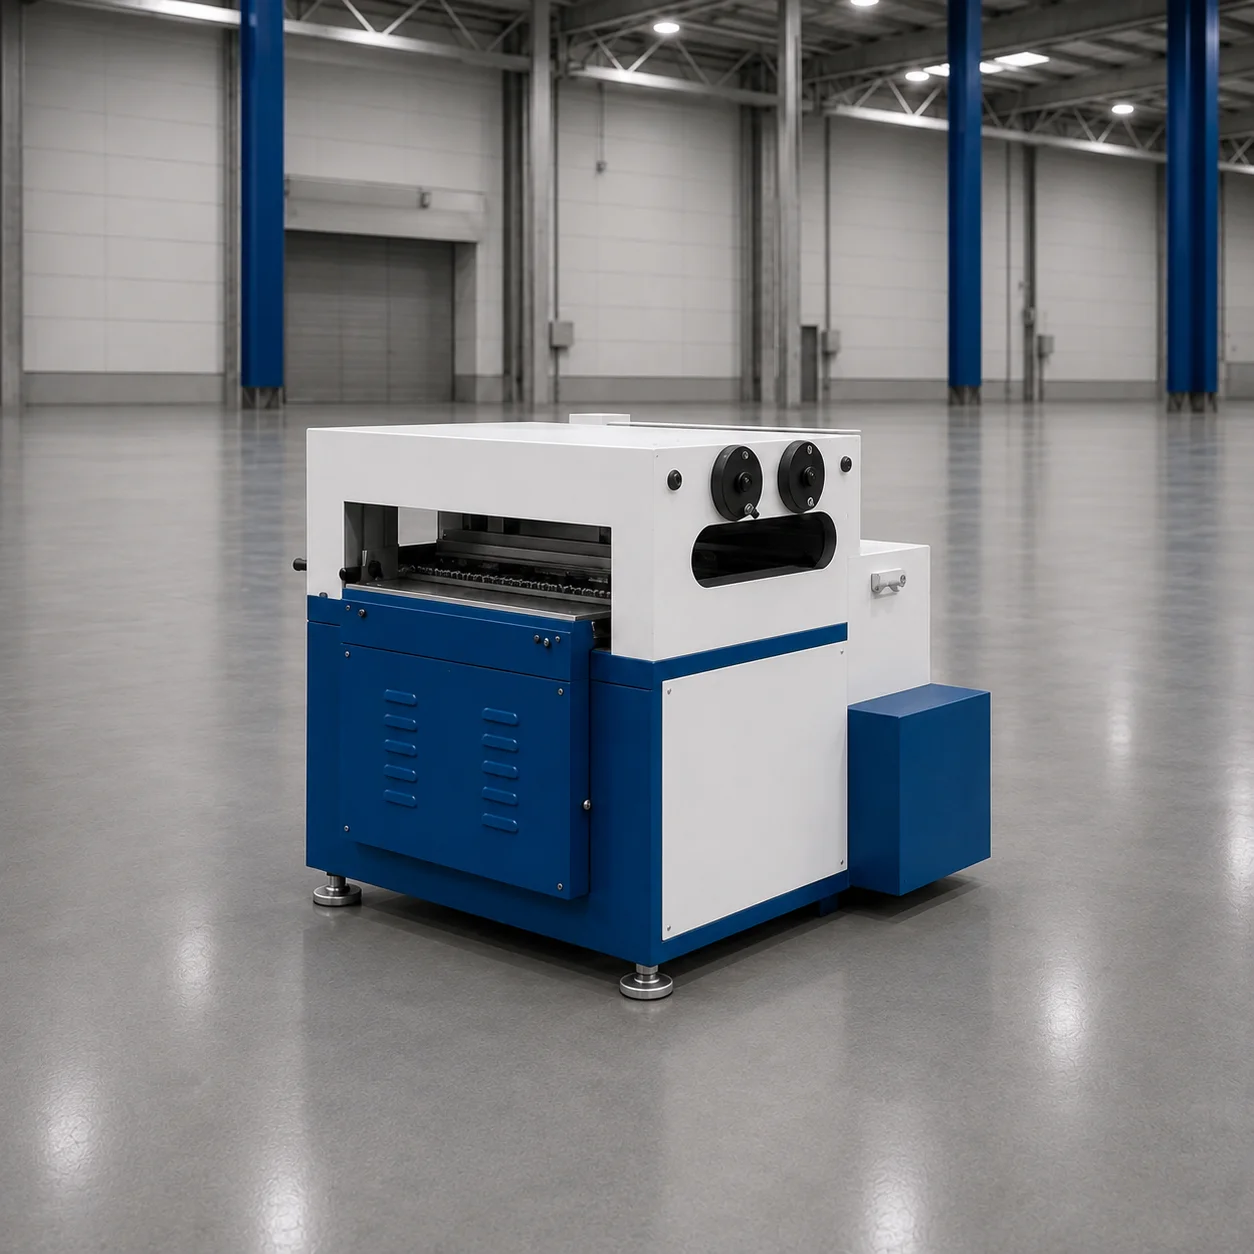
Unidad de enderezado y alimentación de chapa
Unidad que aplana la chapa del desbobinador con rodillos enderezadores y la lleva de forma sincronizada, con rodillos de arrastre, a la siguiente unidad (prensa, guillotina, perfiladora); se fabrica en distintos anchos y espesores según la línea.
Esta línea utiliza el modelo sin guillotina; la chapa entra directamente en la prensa transfer y se corta en ella.
Prensa transfer
Prensa hidráulica de punzonado, corte y plegado con traslado robotizado
Prensa transfer hidráulica que reúne punzonado, corte y plegado en un solo bastidor y traslada la pieza con un robot lineal de 2 ejes; produce las partes superiores de ménsulas de pared normales y reforzadas y los perfiles de suspensión en todas las longitudes de 100–600 mm con un solo troquel.