
Линия с трансферным прессом
Полностью автоматическая линия производства настенных кронштейнов и подвесных профилей
Компактная линия, автоматически объединяющая разматыватель, правильно-подающее устройство и гидравлический трансферный пресс вокруг одной станины; выпускает верхние части стандартных и усиленных настенных кронштейнов и подвесной профиль для лотков всех длин от 100 до 600 мм из одного рулона одним комплектом штампов.
Пошаговая технология производства
Линия с трансферным прессом — моноблочная система, в которой разматыватель, правка/подача, пробивка, резка и гибка автоматически объединены на одной станине. Деталь перемещается между позициями 2-осевым линейным роботом. Верхние части стандартных и усиленных настенных кронштейнов длиной от 100 до 600 мм и подвесные профили для лотков, используемые в потолочных системах на шпильках, производятся из рулона одной ширины одним комплектом штампов — достаточно сменить рецепт на экране. Возможные неисправности сигнализируются лампами.
Ключевые инженерные параметры
- Верхние части стандартных и усиленных настенных кронштейнов и подвесной профиль для лотков на одной линии
- Все длины от 100 до 600 мм из одного рулона одним комплектом штампов
- Смена длины цифровым рецептом на экране без механической настройки
- Перенос детали между позициями 2-осевым линейным роботом с поворотной головкой и контролем положения
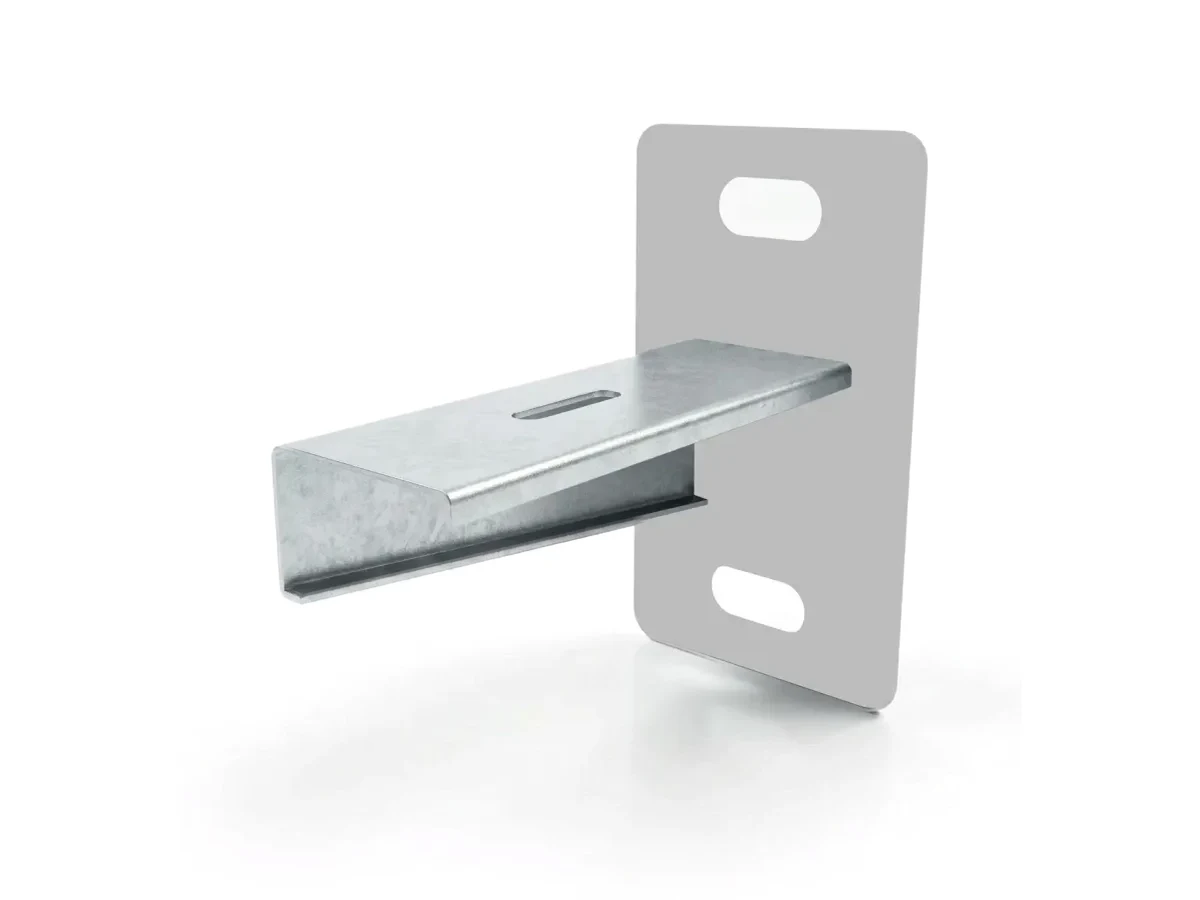
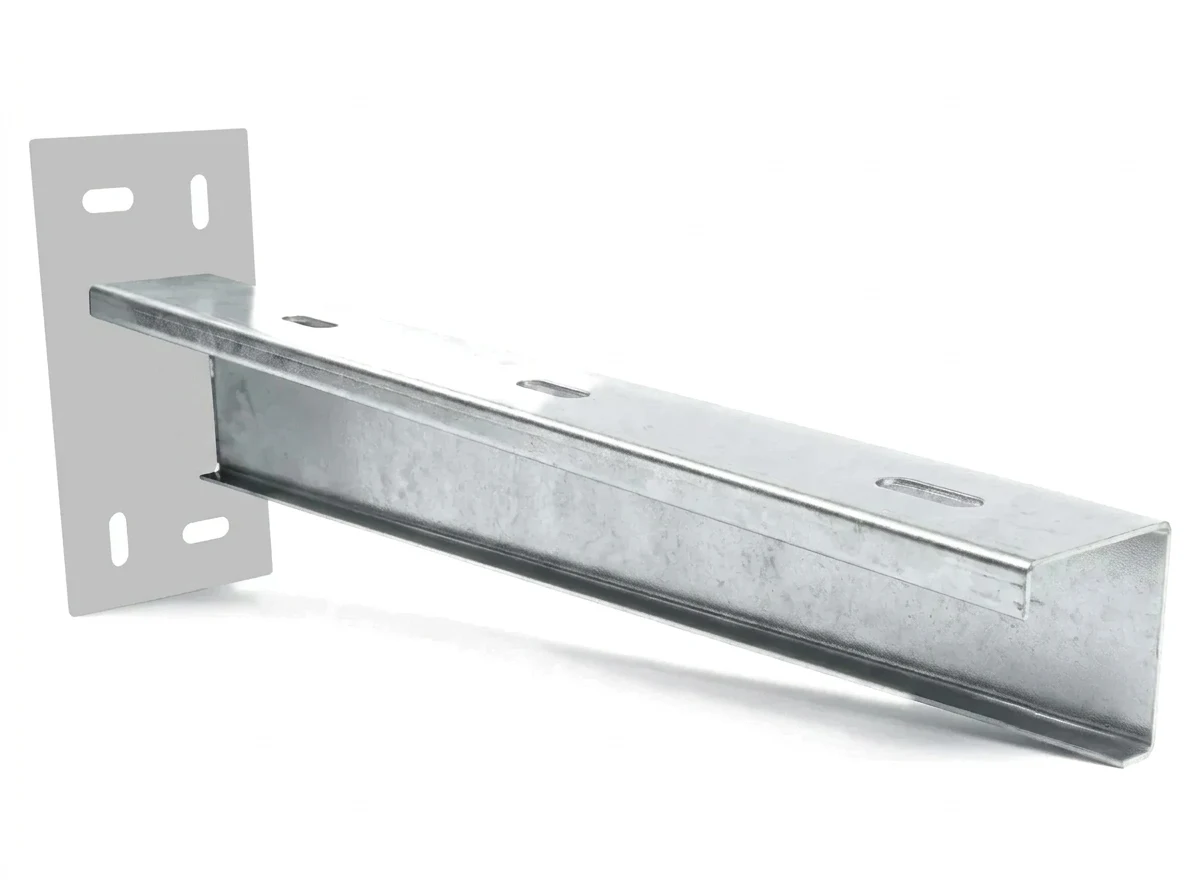
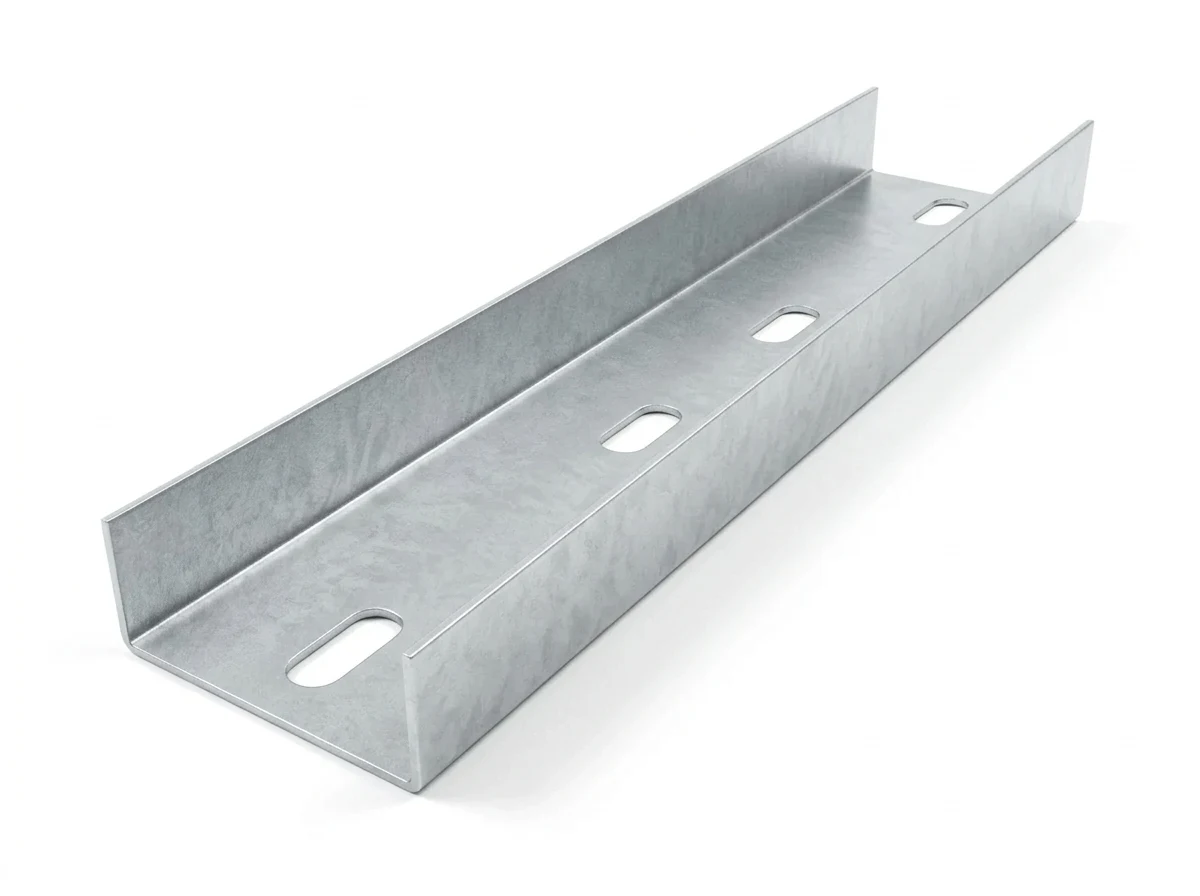
"Гидравлическая линия с роботизированным переносом: все длины верхних частей кронштейнов и подвесных профилей от 100 до 600 мм из одного рулона одним штампом, 5–6 штук в минуту."
Разматыватель
Правка и подача
Трансферный пресс
Инженерные характеристики линии производства настенных кронштейнов и подвесных профилей с трансферным прессом
Линия с трансферным прессом YILSA — моноблочная система, в которой разматыватель, правка и подача, пробивка, резка и гибка автоматически объединены на одной станине. Она полностью автоматически выпускает верхние части стандартных и усиленных настенных кронштейнов кабеленесущих систем и подвесные профили для лотков, применяемые в потолочных системах на шпильках.
Поскольку все длины от 100 до 600 мм производятся из рулона одной ширины и одним комплектом штампов, не нужны отдельные штампы под каждую длину и большой запас рулонов.
Размотка и правка
Рулон массой до 2000 кг подаётся с разматывателя с гидравлическим разжимом оправки в правильно-подающее устройство; выпрямленный лист синхронно подаётся на позиции пресса.
Пробивка, резка, гибка и роботизированный перенос
Гидравлический трансферный пресс пробивает лист, режет его в размер и гнёт. Деталь переносится между позициями 2-осевым линейным роботом с поворотной головкой и контролем положения; штампы изготовлены из стали Böhler 1.2379 твёрдостью 60 HRC.
Цифровой рецепт и один оператор
Смена длины выполняется без механической настройки — цифровым рецептом на экране PLC + HMI. Линия перерабатывает лист толщиной до 1,5 мм и выпускает 5–6 деталей в минуту без участия человека. Достаточно одного мастера, который может одновременно обслуживать и другие линии.
Станки в составе линии
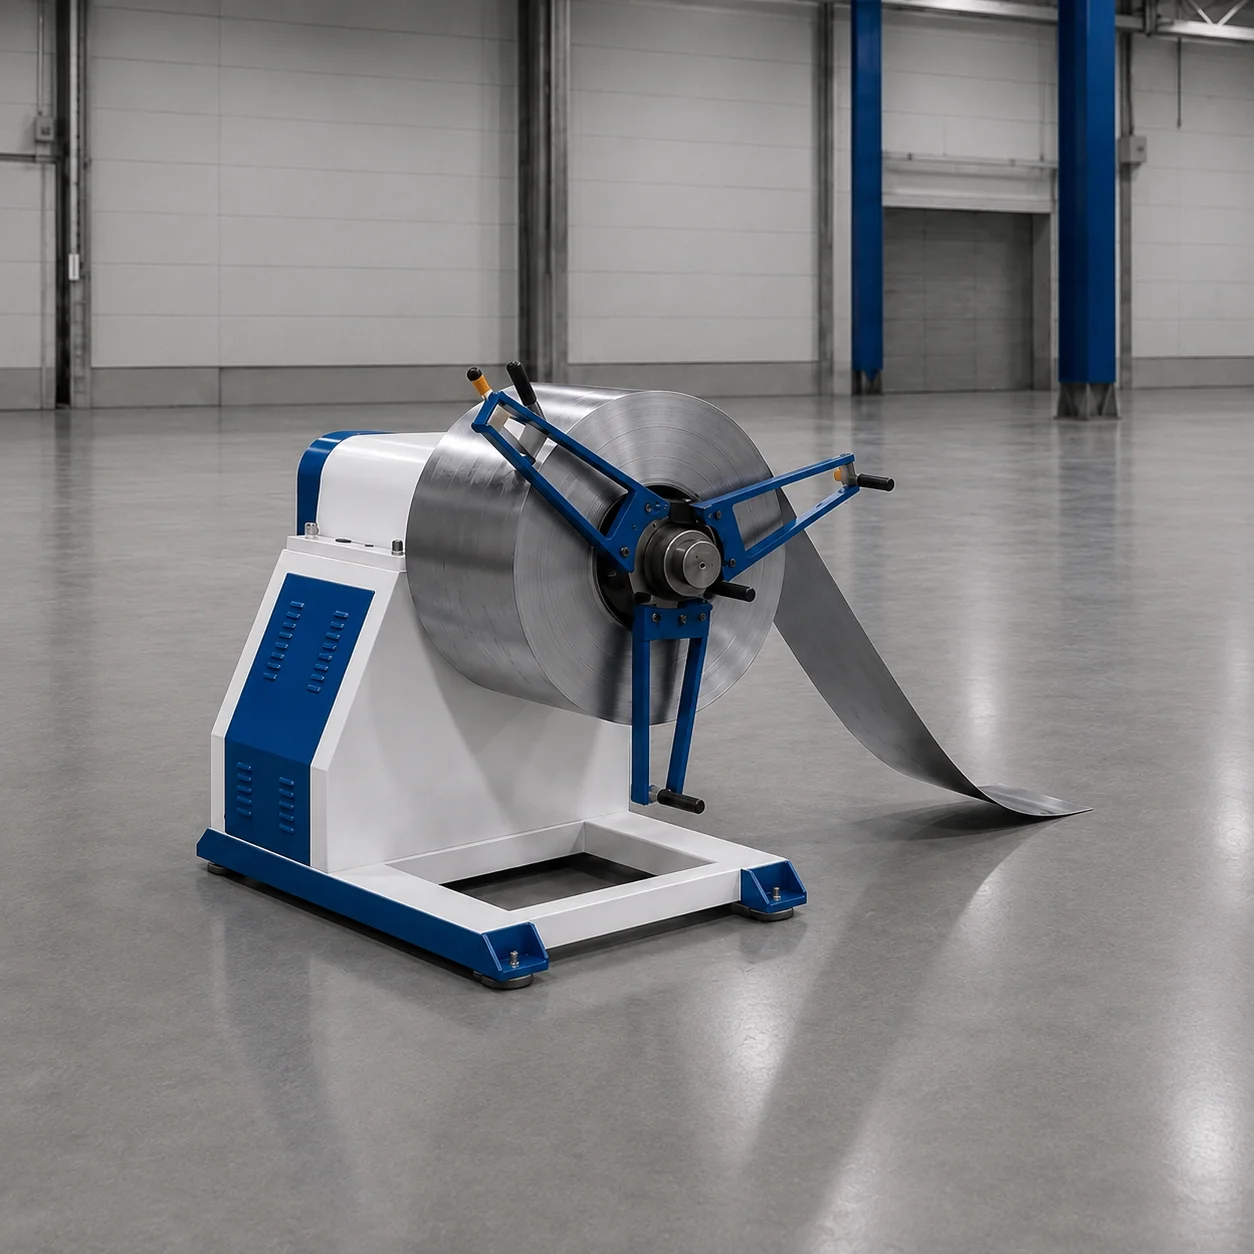
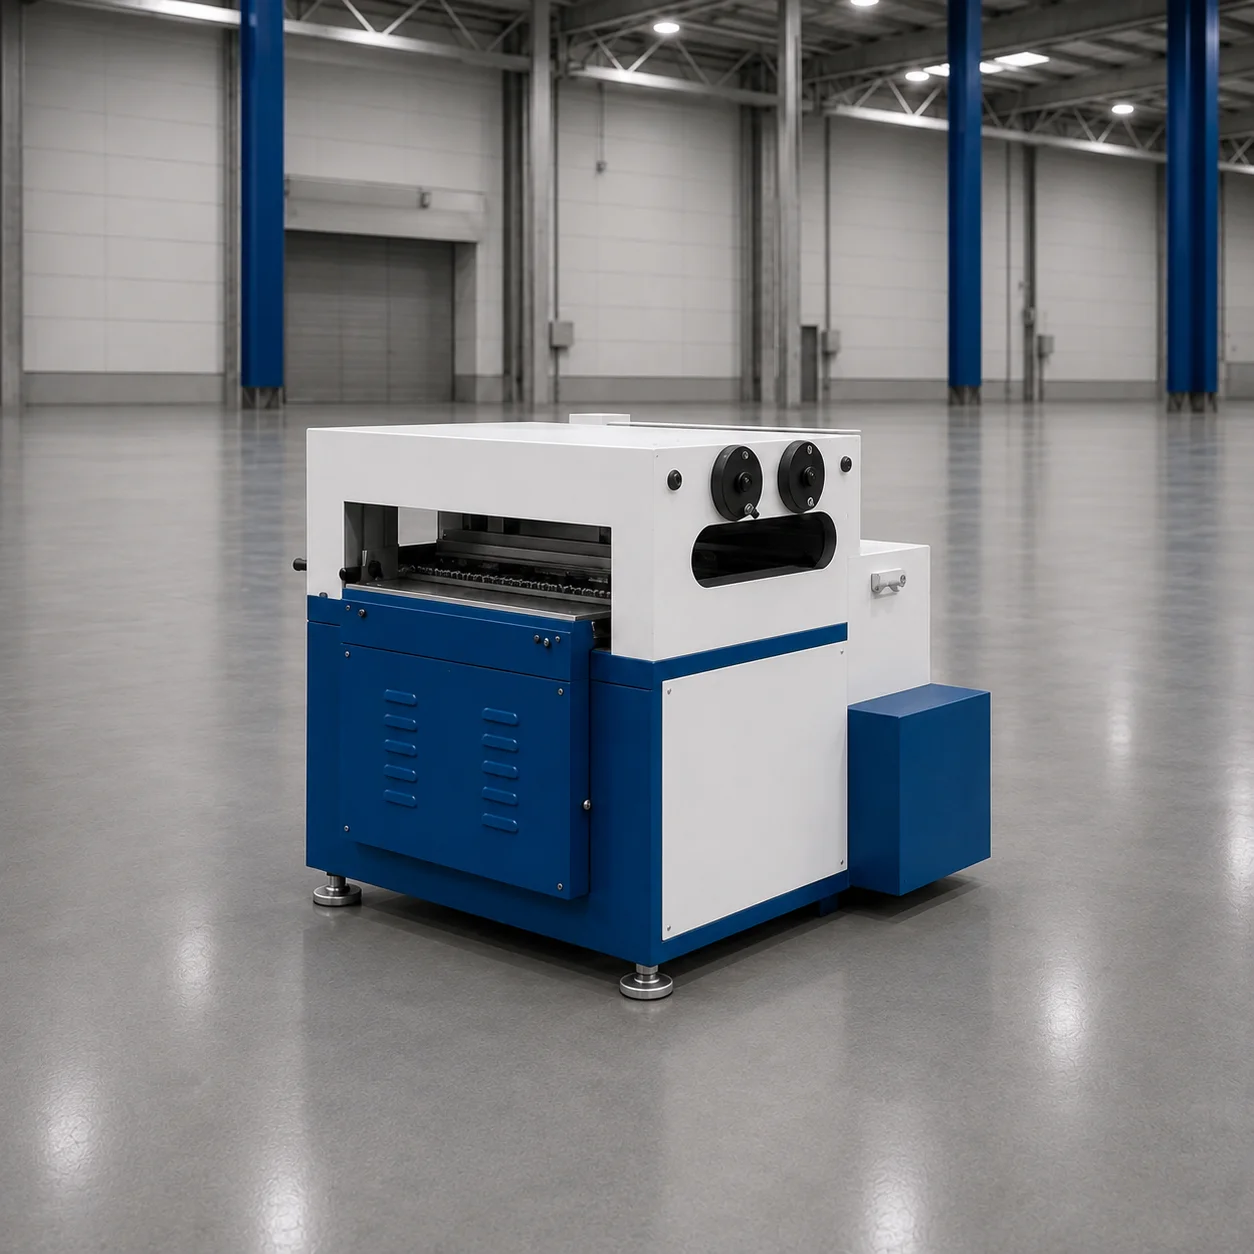
Разматыватель
Механическая и гидравлическая размоточная машина для рулонного металла
Размоточные машины YILSA выпускаются грузоподъёмностью от 300 кг до 10 т, с разной шириной рулона и разными внутренними и внешними диаметрами; механические и гидравлические модели контролируемо подают в линию рулоны любого листового металла.
В этой линии используется модель грузоподъёмностью 2000 кг для рулонов шириной до 450 мм.
Правка и подача
Узел правки и подачи листа
Узел, который выпрямляет лист с разматывателя правильными валками и тянущими валками синхронно подаёт его в следующий узел линии (пресс, гильотину, профилегибочную машину); изготавливается под нужды линии в разных вариантах ширины и толщины.
В этой линии используется модель без гильотины; лист подаётся прямо в трансферный пресс и режется в прессе.
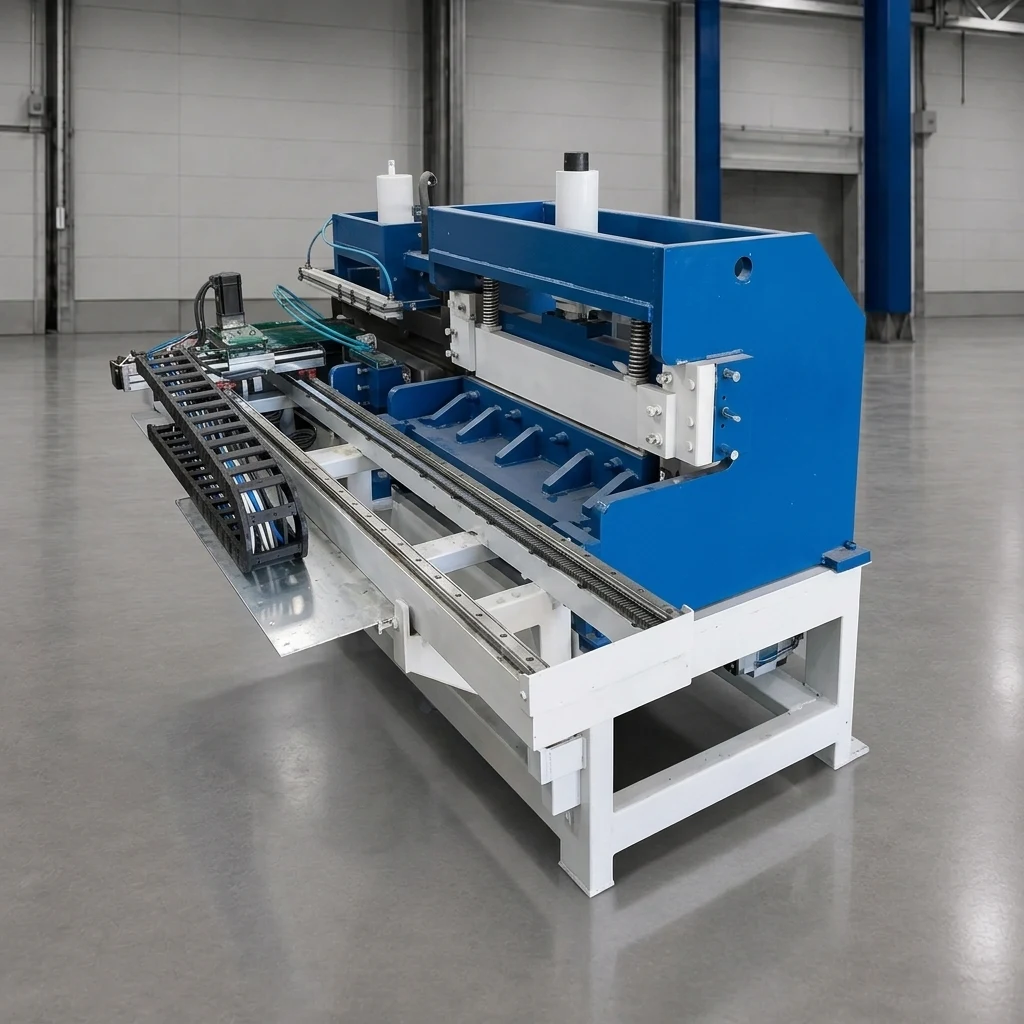
Трансферный пресс
Гидравлический пресс для пробивки, резки и гибки с роботизированным переносом
Гидравлический трансферный пресс, объединяющий позиции пробивки, резки и гибки в одном корпусе и переносящий деталь 2-осевым линейным роботом; выпускает верхние части стандартных и усиленных настенных кронштейнов и подвесные профили всех длин от 100 до 600 мм одним штампом.