
Линия плющения проволоки
Линия точного плющения проволоки и автоматической резки в размер
Компактная и высокорентабельная линия: узел плющения катанки и узел резки в размер расплющивают проволоку до нужного сечения и режут её с чистыми кромками.
Пошаговая технология производства
Линия плющения проволоки — компактная и производительная система, которая расплющивает катанку до нужного сечения и толщины и режет её на заданную длину. Поскольку вместо готовой плоской полосы используется катанка, экономия на сырье достигает 40 %.
Ключевые инженерные параметры
- Плющение проволоки до нужного сечения за один проход валками из инструментальной стали с центральной системой зажима
- Резка в размер пневматической гильотиной с управлением от PLC, пока машина плющения работает без остановки благодаря компенсационной петле
- Система валков, спроектированная под диаметр проволоки и размер полосы заказчика
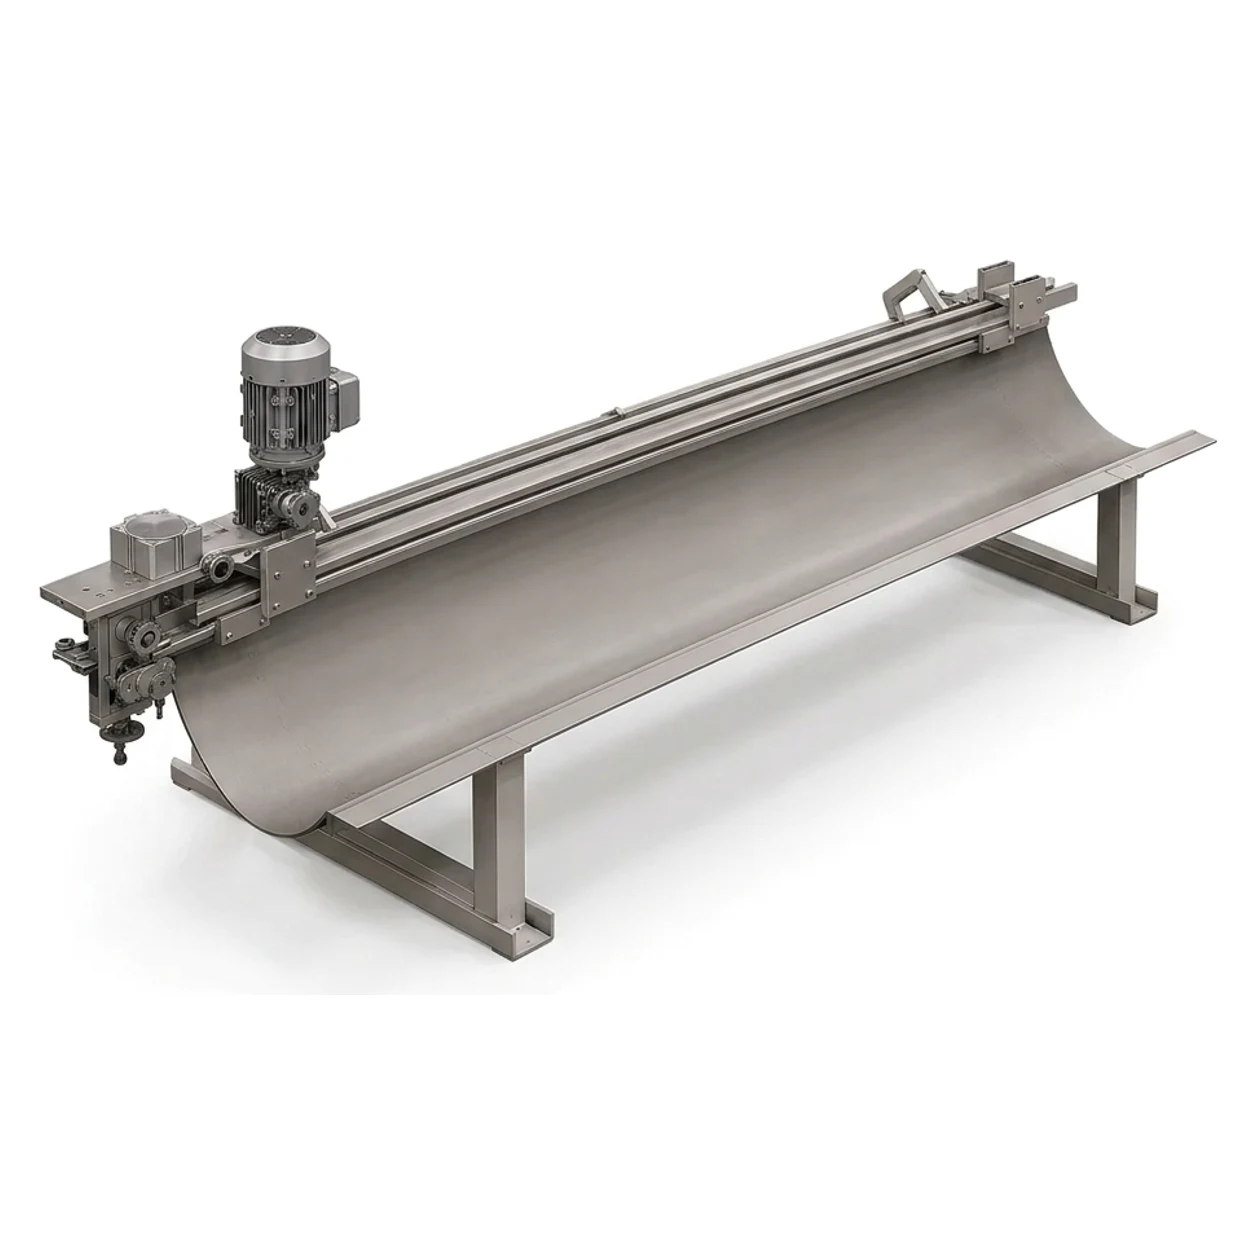
"Система, которая за один проход расплющивает катанку диаметром до Ø10,0 мм валками из инструментальной стали и режет её в размер пневматической гильотиной с PLC."
Плющение катанки
Узел резки в размер
Инженерные характеристики линии точного плющения катанки и резки в размер
Линия плющения проволоки и резки в размер YILSA — компактная система холодной прокатки и формовки, которая расплющивает катанку диаметром до Ø10,0 мм и режет её на нужную длину.
Благодаря валкам из инструментальной стали, изготовленным под размер заказчика, линия выпускает полосу и плоскую проволоку особого сечения для автомобильной промышленности, бытовой техники, строительства и производства пружин — без закупки готовой полосы.
Прокатка валками из инструментальной стали
Катанка в бунтах диаметром до Ø10,0 мм подаётся с горизонтального пассивного разматывателя между валками из стали 1.2379 (D2) или 1.3343 (HS6-5-2C) и прокатывается вхолодную за один проход. Зазор между валками настраивается центральной системой зажима; благодаря горизонтальному смещению валка для смены точки обжатия и циркуляционному охлаждению 5 % эмульсией срок службы инструмента значительно увеличивается.
Компенсационная петля и непрерывное плющение
Компенсационная петля между прокатным узлом и узлом резки накапливает расплющенную полосу. Пока подача работает в режиме «старт-стоп» для резки, машина плющения продолжает работать без остановки со скоростью до 45 м/мин — потерь производительности нет.
Резка с управлением от PLC и приёмный стол
Расплющенная полоса подаётся подающим устройством с управлением от PLC в пневматические гильотинные ножницы и режется на длину, заданную на экране. Отрезанные заготовки аккуратно собираются на приёмном столе.
Станки в составе линии
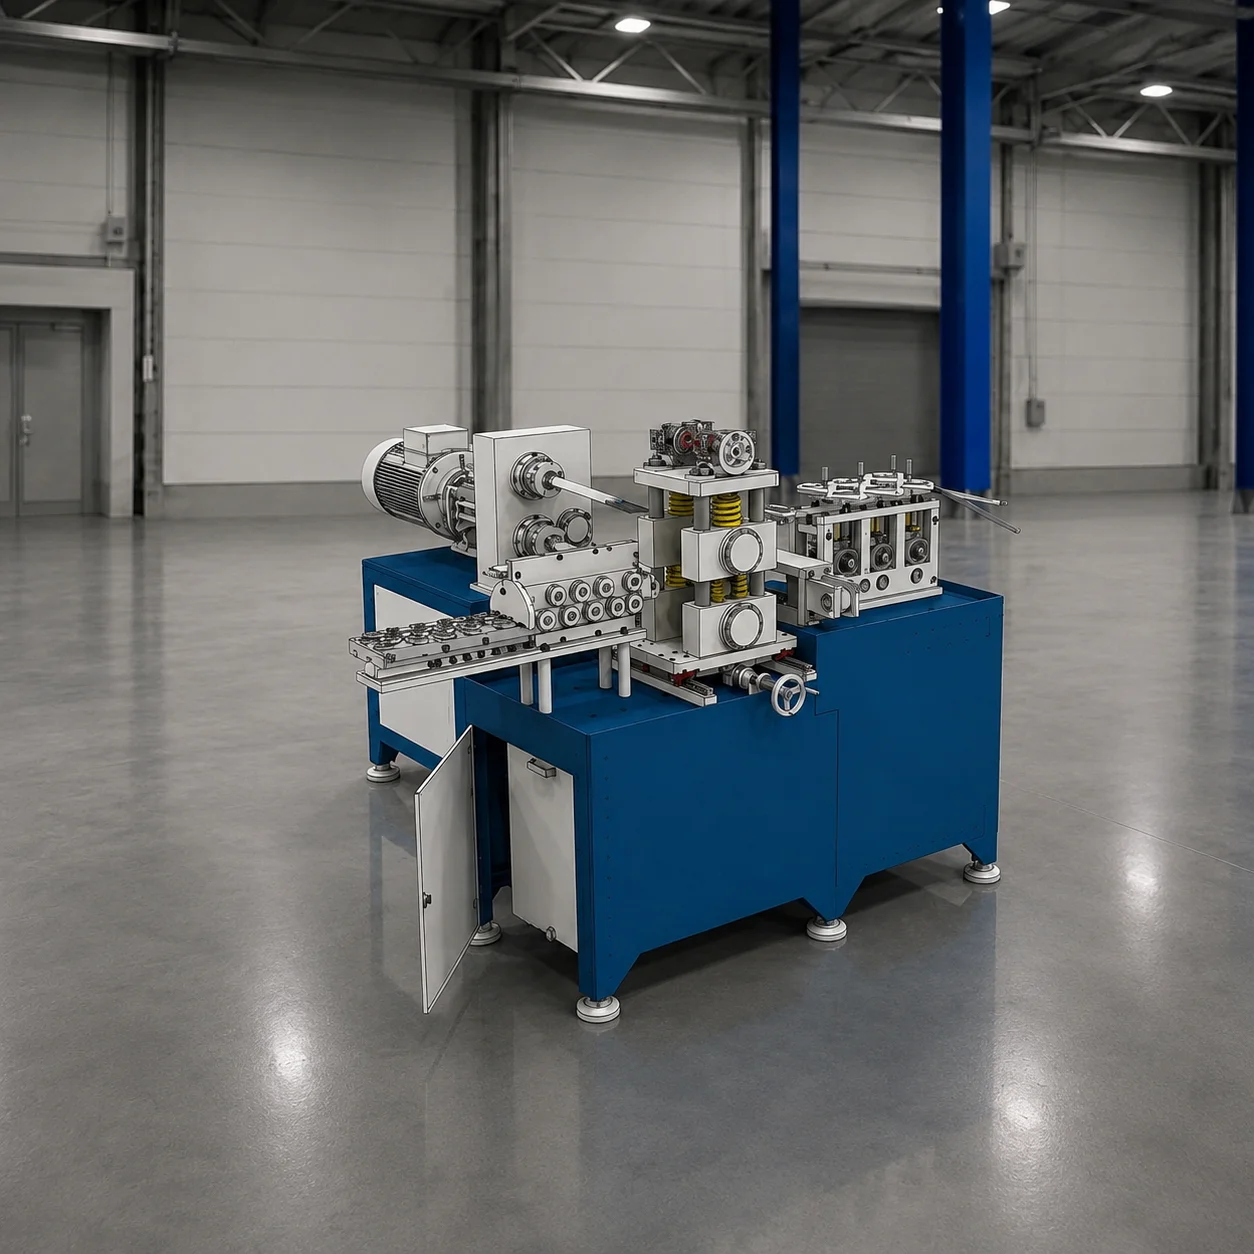
Плющение катанки
Многоцелевой узел плющения и профилирования плоской проволоки
Превращает катанку разного диаметра в плоские профили по требованиям заказчика. Валковый механизм с центральным зажимом обеспечивает гибкое производство.
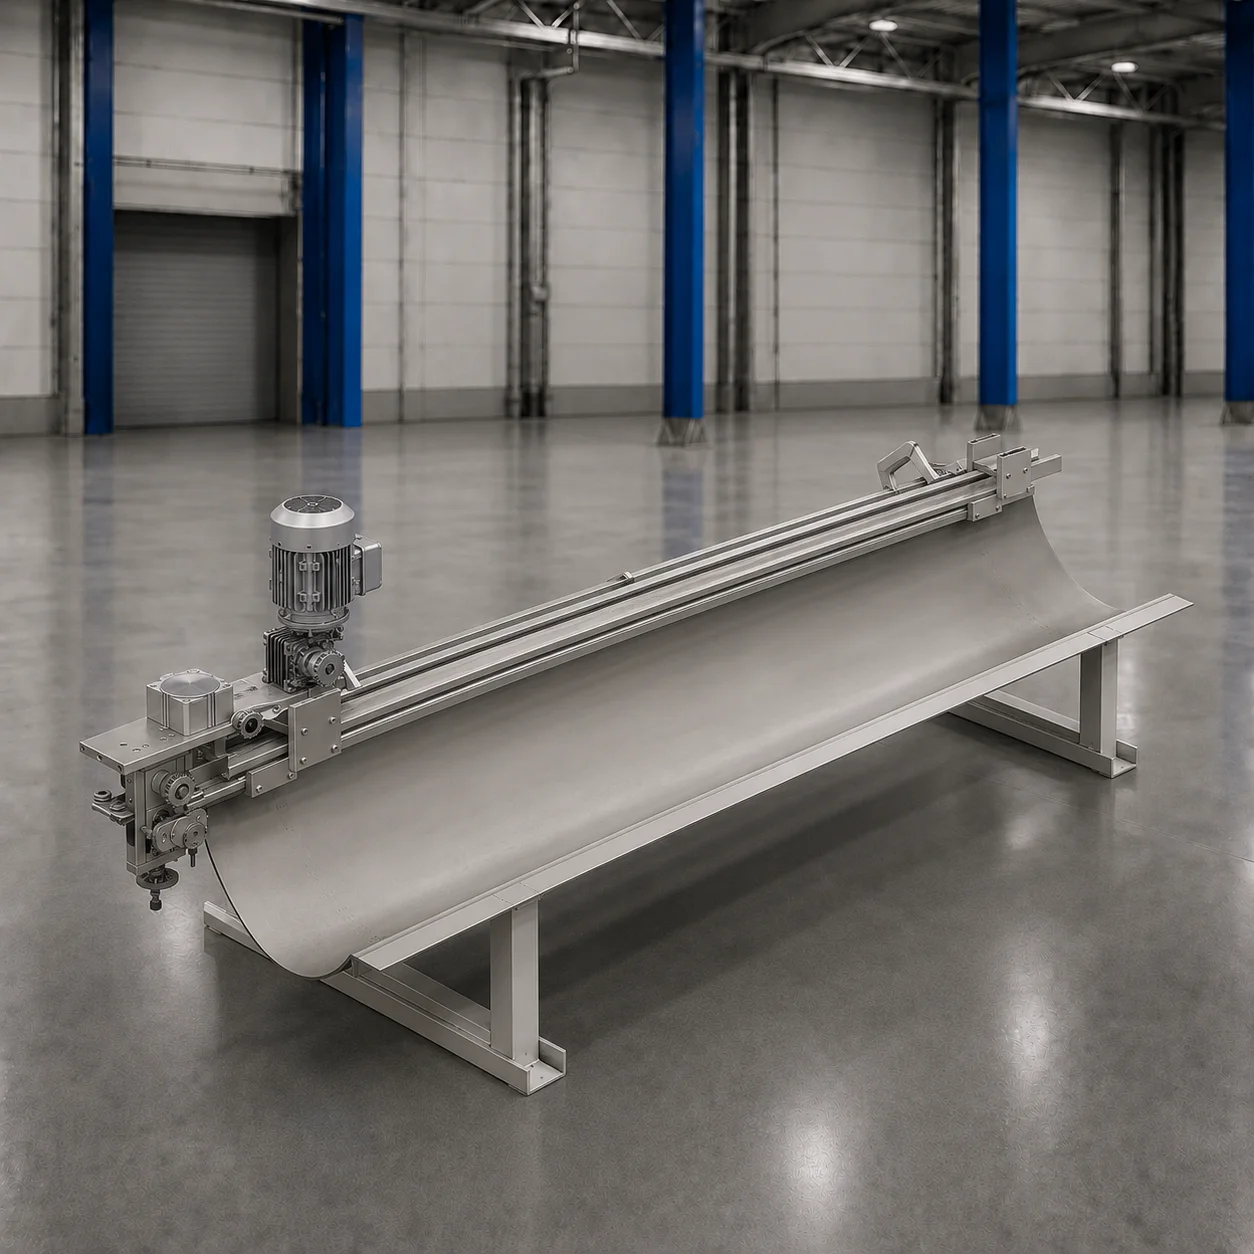
Узел резки в размер
Система резки в размер с подачей, пневматической гильотиной и приёмным столом
Пневматическая гильотина с подачей от PLC режет расплющенную полосу на нужные длины и сбрасывает её на приёмный стол.