
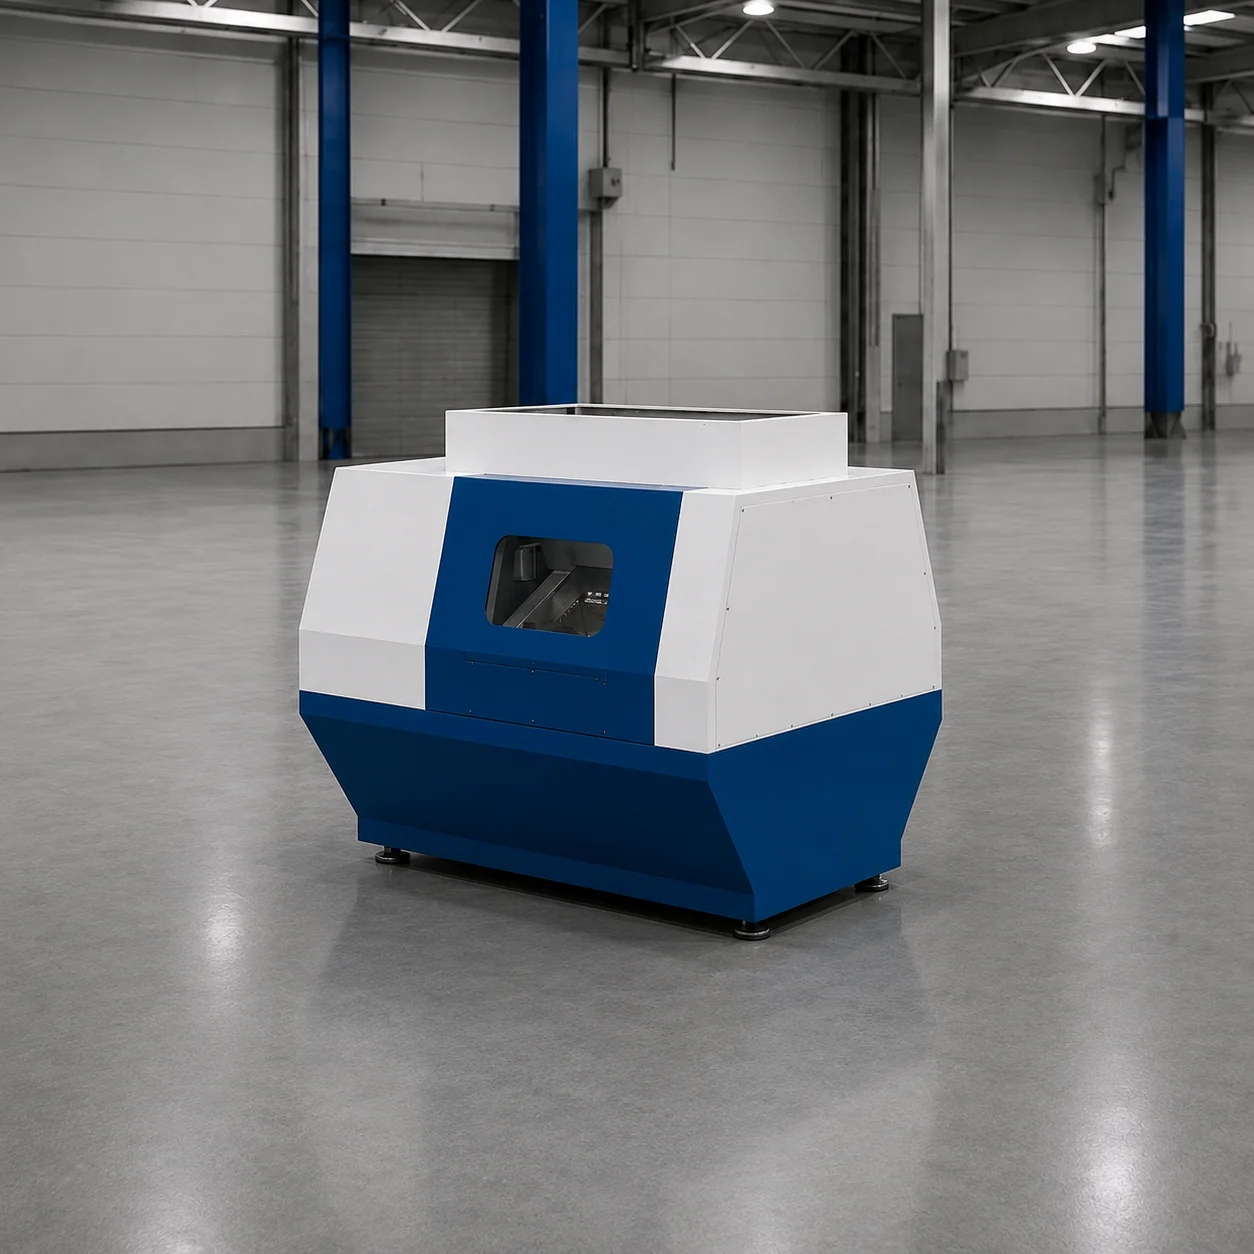
Perforare Rotary Punch
Unitate brevetată de perforare continuă a tablei Rotary Punch
Datorită tamburilor cu poansoane care se rotesc cu viteza tablei, perforează tabla din rulou fără nicio oprire, cu 24 m/min. Spre deosebire de presele cu excentric, fără lovituri și fără bavuri.
Tehnologie brevetată Rotary Punch de perforare continuă a tablei
Înlocuind liniile clasice cu presă, unitatea de perforare Rotary Punch brevetată perforează tabla din rulou fără nicio oprire și face producția de paturi de cablu de 4–6 ori mai rapidă.
Perforare Rotary Punch fără start-stop
Pe liniile clasice cu presă cu excentric de circa 400 de tone, tabla trebuie oprită la fiecare pas de perforare. În sistemul Rotary Punch, tamburii cu poansoane se rotesc cu viteza ruloului și perforează continuu, cu 24 m/min; într-un schimb de 8 ore se prelucrează 11.520 de metri de tablă.
Eliminarea mișcării start-stop înlătură sarcinile de șoc și reduce consumul la 0,16–0,25 kWh pe metru (0,8–1,2 kWh/m pe liniile cu presă).
Geometria găurilor fără bavuri
Poansoanele Rotary Punch fac găuri ovale de 7×18 mm (R3,5) la pas de 50 mm pe orizontală și 25 mm pe verticală în tabla prezincată și neagră St37 de 0,7 până la 2,0 mm.
Poansoanele și matrițele sunt din oțel de scule 1.2379 (D2) cu 60 HRC; marginile găurilor ies curate și fără bavuri.
Antrenare AC de 22 kW și șasiu compact
Unitatea este antrenată de un motor AC de 22 kW cu convertizor și nu necesită un alimentator servo separat. Linia este condusă prin PLC și HMI.
Rotary Punch, îndreptătorul-alimentator și foarfeca ghilotină sunt montate pe un șasiu comun de circa 2 × 2,5 × 1,5 m și circa 3,2 tone.
Avantaje tehnologice și inovație
- Tehnologie Rotary Punch brevetată care lucrează continuu, fără oprirea tablei
- Viteză de producție de 4–6 ori mai mare decât presele de perforare clasice
- Până la 80% economie cu un consum de 0,16–0,25 kWh pe metru
- Nu necesită alimentator servo; control prin PLC și HMI
Proiectare la comandă
Pentru dimensiuni și parametri tehnici diferiți realizăm fabricație inginerească la comandă.