Profilatura a 16–18 stazioni nella produzione di passerelle portacavi

Dal coil alla passerella portacavi: il flusso della linea
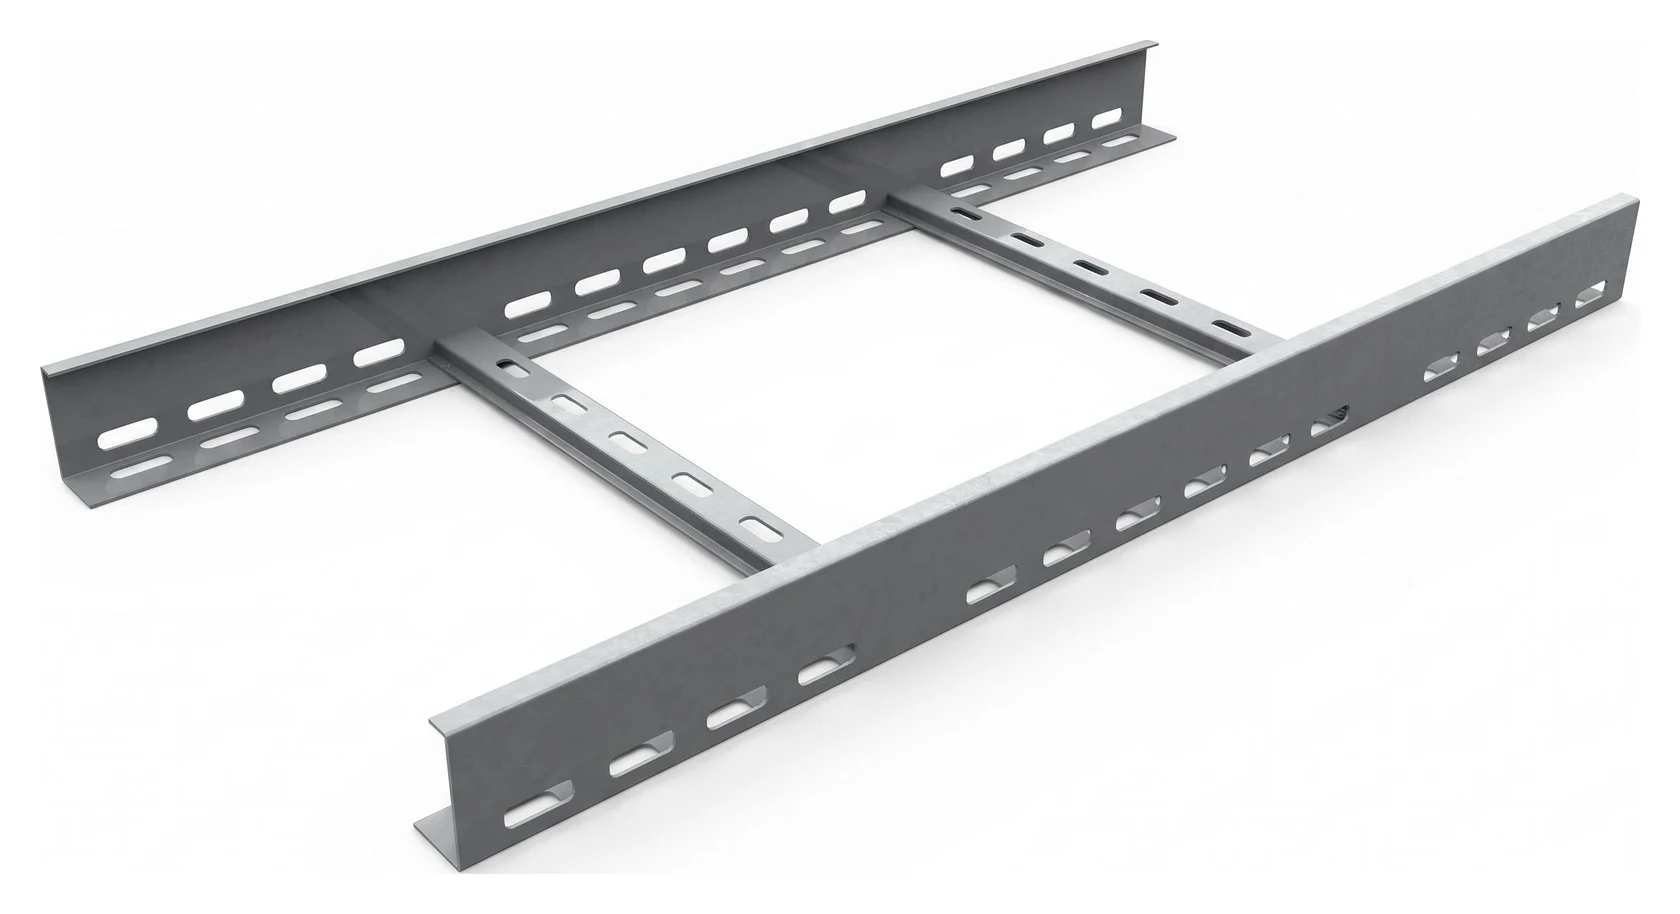
Nella linea passerelle portacavi YILSA il coil di lamiera passa in sequenza per: svolgitore → foratura Rotary Punch → raddrizzatura e alimentazione → cesoia a ghigliottina → profilatura. La linea produce a 24 metri al minuto ed è gestita da un solo operatore formato.
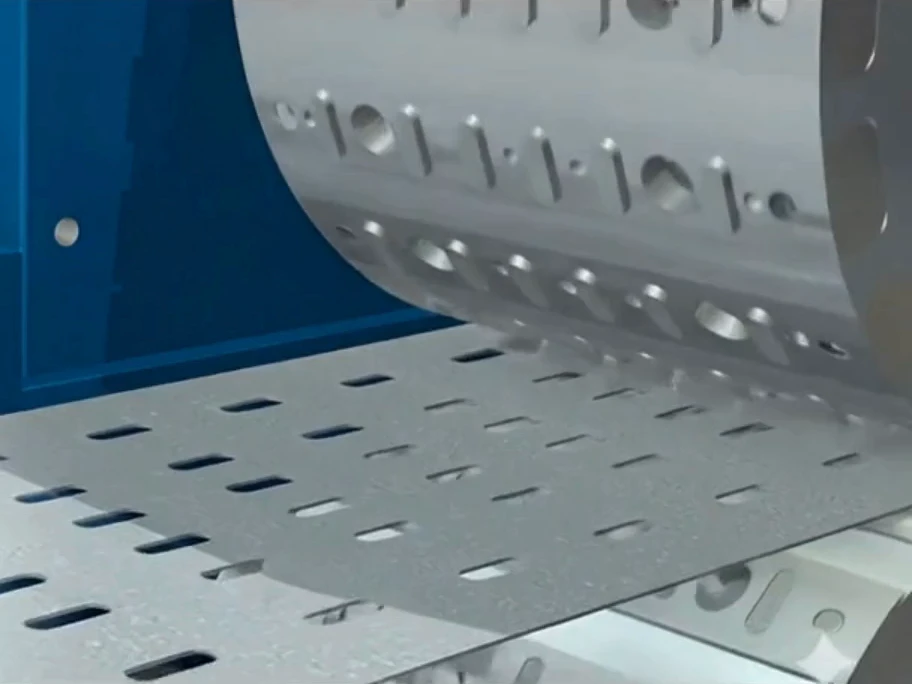
Foratura continua con Rotary Punch
La lamiera da 0,7–2,0 mm viene forata mentre attraversa senza fermarsi la macchina Rotary Punch. Il foro standard è un'asola 7 × 18 mm con passo 50 mm in orizzontale e 25 mm in verticale. Dopo la raddrizzatrice-alimentatore, la lamiera forata viene tagliata a misura dalla ghigliottina. La lunghezza si imposta in multipli di 50 mm: 2400 mm di serie, anche 2500 e 3000 mm.
Piegatura progressiva su 16–18 stazioni
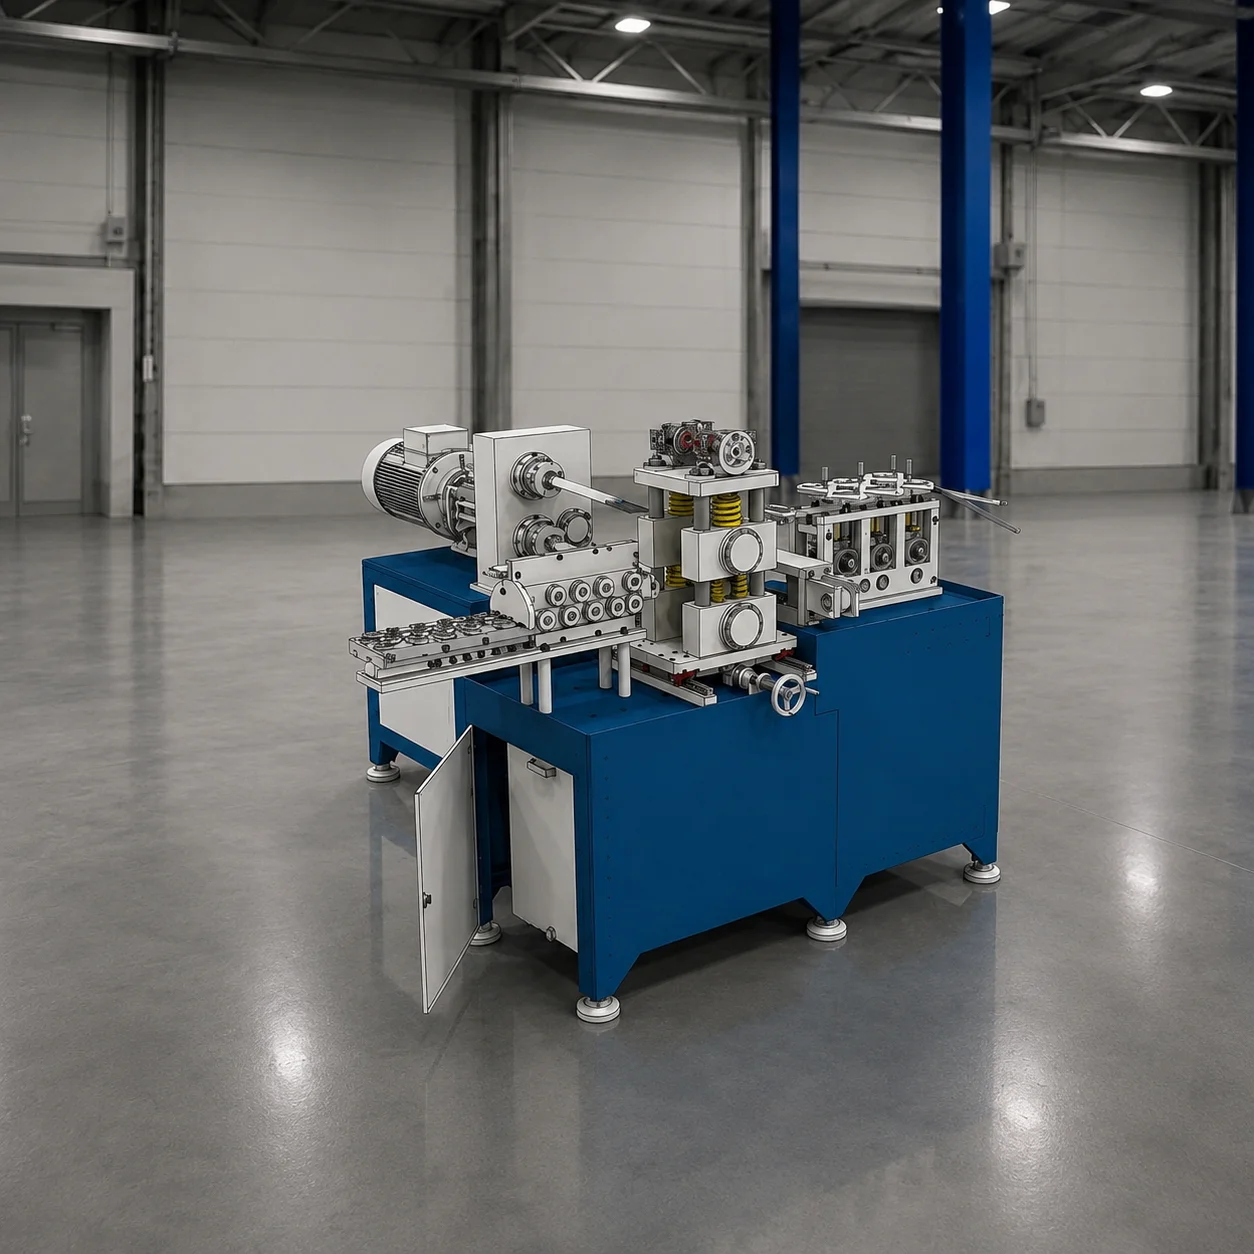
La lamiera forata tagliata viene piegata passo dopo passo nella profilatrice a 16–18 stazioni. Ogni stazione cambia la forma di poco, quindi la lamiera non viene forzata e il profilo risulta regolare. I rulli sono in acciaio C 4140 a superficie temprata, gli alberi in acciaio C 1050. A seconda del modello, la profilatrice da 11–22 kW raggiunge 24–36 metri al minuto.
Cambio misura rapido con NC motorizzato
La linea produce passerelle larghe 50–600 mm (fino a 1000 mm su progetti speciali) con sponde di 40–100 mm. Al cambio misura i rulli non si smontano: i gruppi riduttori traslano lateralmente con il sistema NC motorizzato e si regolano da soli sulla nuova misura.
Basso consumo energetico
Grazie alla foratura Rotary Punch la linea consuma solo 0,16–0,25 kWh al metro. Nelle linee a pressa il valore è di 0,8–1,2 kWh.