Profilage sur 16–18 stations dans la fabrication de chemins de câbles

De la bobine au chemin de câbles : le flux de la ligne
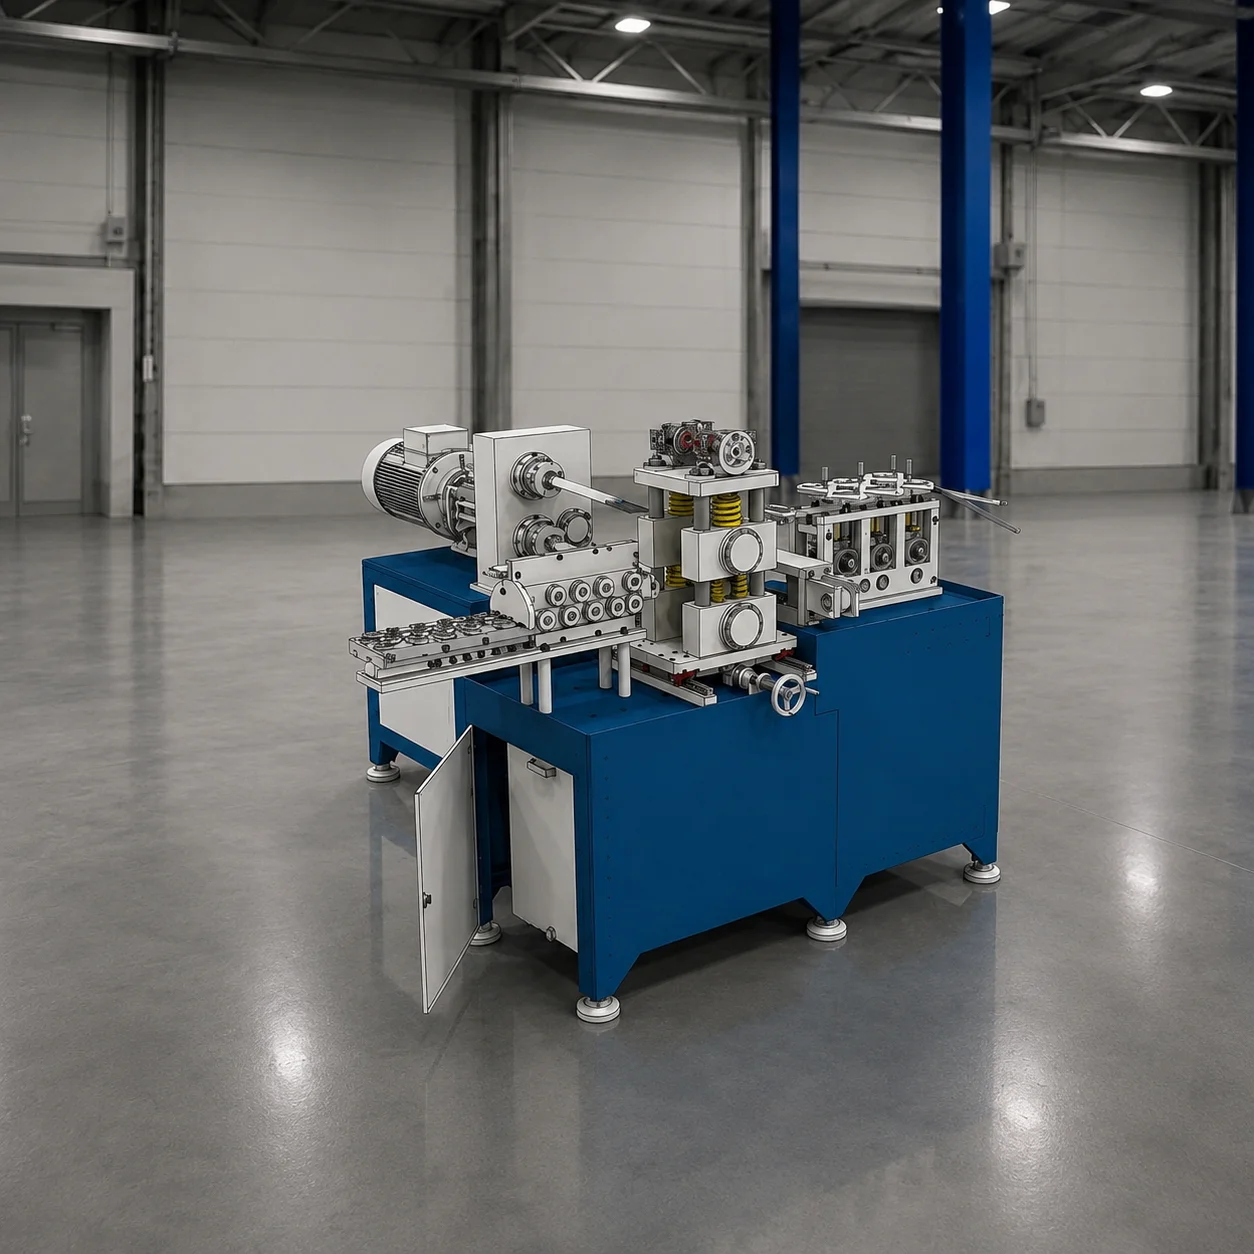
Sur la ligne de chemins de câbles YILSA, la tôle en bobine passe successivement par : dérouleuse → poinçonnage Rotary Punch → redressage et amenage → cisaille guillotine → profilage. La ligne produit à 24 mètres par minute et toute la ligne est conduite par un seul opérateur formé.
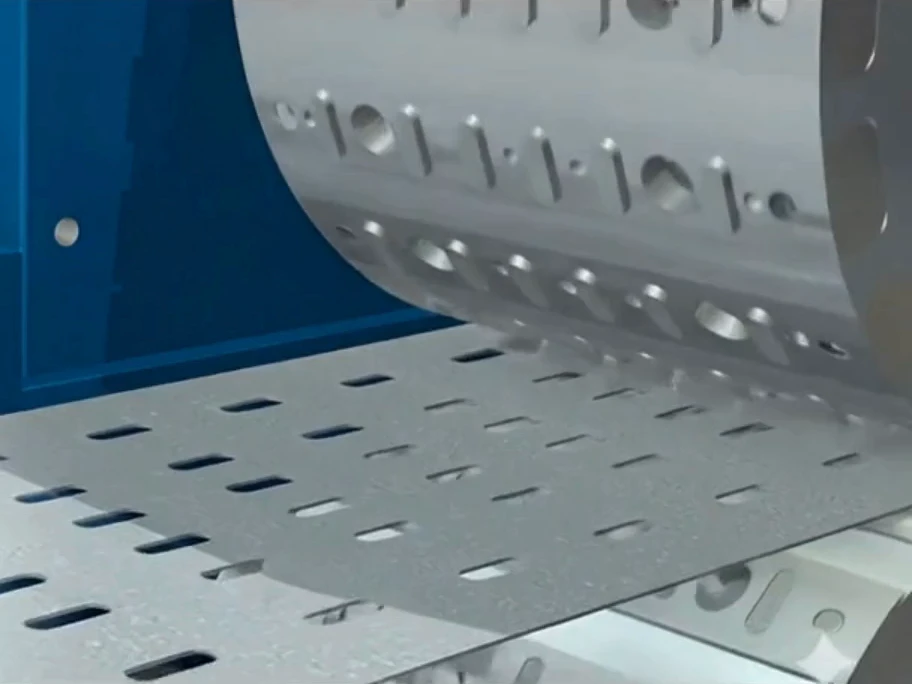
Poinçonnage continu avec Rotary Punch
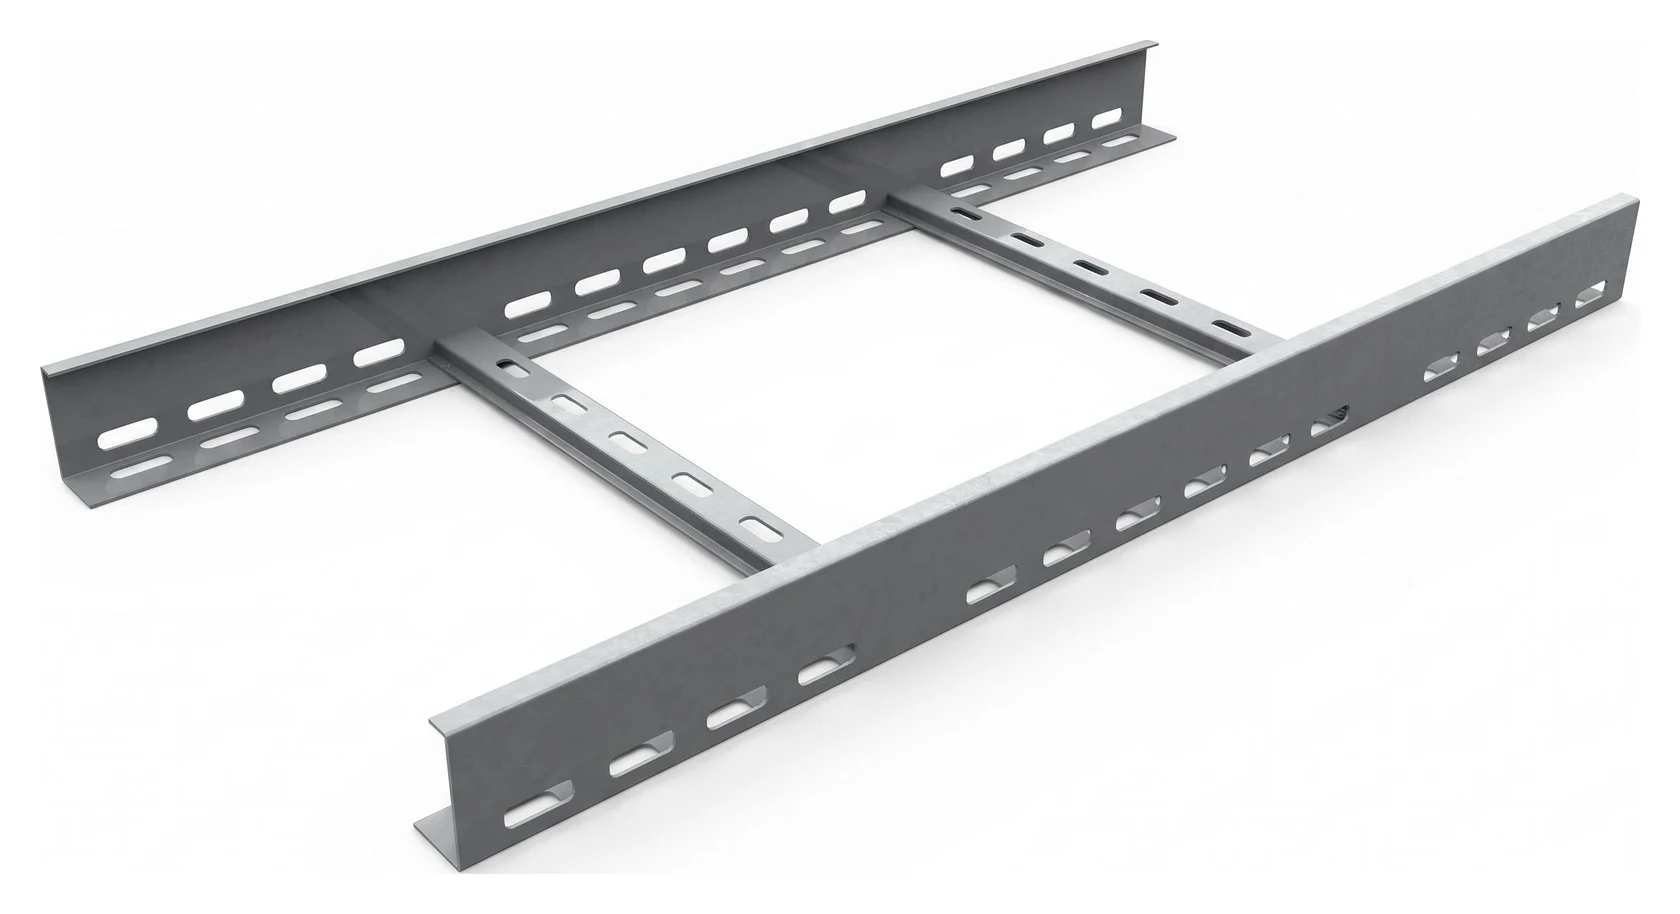
La tôle de 0,7 à 2,0 mm est poinçonnée en traversant la machine Rotary Punch sans s'arrêter. Le trou standard est un oblong de 7 × 18 mm au pas de 50 mm horizontalement et 25 mm verticalement. Après la redresseuse-ameneuse, la tôle perforée est coupée à longueur par la cisaille guillotine. La longueur se règle par multiples de 50 mm : 2400 mm en standard, 2500 et 3000 mm possibles.
Pliage progressif sur 16–18 stations
La tôle perforée coupée à longueur est pliée pas à pas sur la profileuse à 16–18 stations. Chaque station ne modifie que légèrement la forme : la tôle n'est pas forcée et le profil est net. Les galets de formage sont en acier C 4140 à surface durcie, les arbres en acier C 1050. Selon le modèle, la profileuse de 11 à 22 kW atteint 24 à 36 mètres par minute.
Changement de format rapide par NC motorisée
La ligne produit des chemins de 50 à 600 mm de large (jusqu'à 1000 mm sur projets spéciaux) et de 40 à 100 mm d'aile. Au changement de format, les galets ne sont pas démontés : les groupes de réducteurs se décalent latéralement grâce au système NC motorisé et se calent seuls sur la nouvelle dimension.
Faible consommation d'énergie
Grâce au poinçonnage Rotary Punch, la ligne ne consomme que 0,16–0,25 kWh par mètre, contre 0,8–1,2 kWh pour une ligne à presse.