رول فرمینگ ۱۶ تا ۱۸ ایستگاهی در تولید سینی کابل

از ورق کلاف تا سینی کابل: جریان خط
در خط سینی کابل YILSA، ورق کلاف بهترتیب از این دستگاهها عبور میکند: کلافبازکن ← سوراخکاری Rotary Punch ← صافکاری و تغذیه ← قیچی گیوتین ← رول فرمینگ. خط با سرعت ۲۴ متر در دقیقه تولید میکند و کل خط با یک اپراتور آموزشدیده مدیریت میشود.
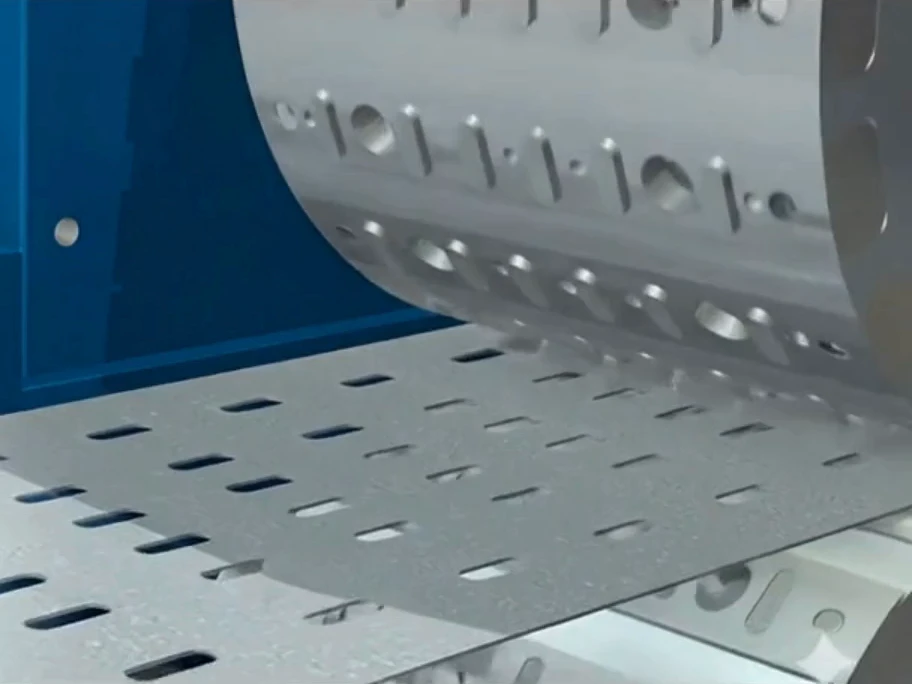
سوراخکاری پیوسته با Rotary Punch
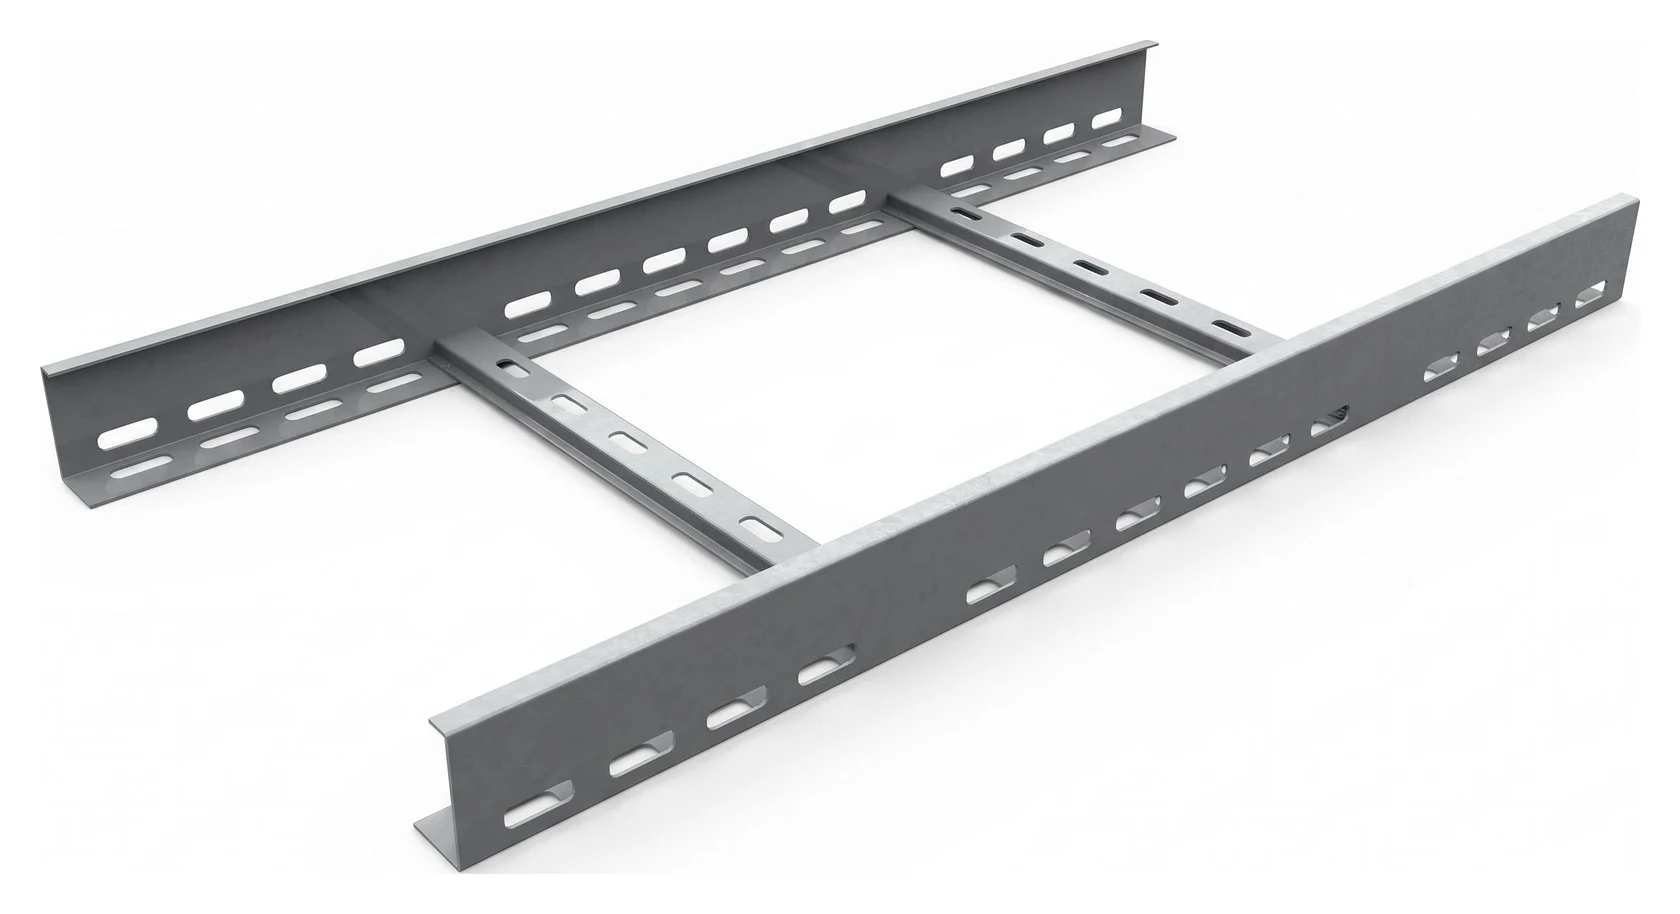
ورق ۰٫۷ تا ۲٫۰ میلیمتری هنگام عبور بدون توقف از دستگاه Rotary Punch سوراخ میشود. سوراخ استاندارد بیضی ۷ × ۱۸ میلیمتر با فاصله افقی ۵۰ و عمودی ۲۵ میلیمتر است. ورق سوراخشده پس از صافکن و تغذیهکن با قیچی گیوتین به طول بریده میشود. طول برش به مضارب ۵۰ میلیمتر تنظیم میشود: طول استاندارد ۲۴۰۰ میلیمتر است و ۲۵۰۰ و ۳۰۰۰ میلیمتر هم تولید میشود.
خمکاری مرحلهای در ۱۶ تا ۱۸ ایستگاه
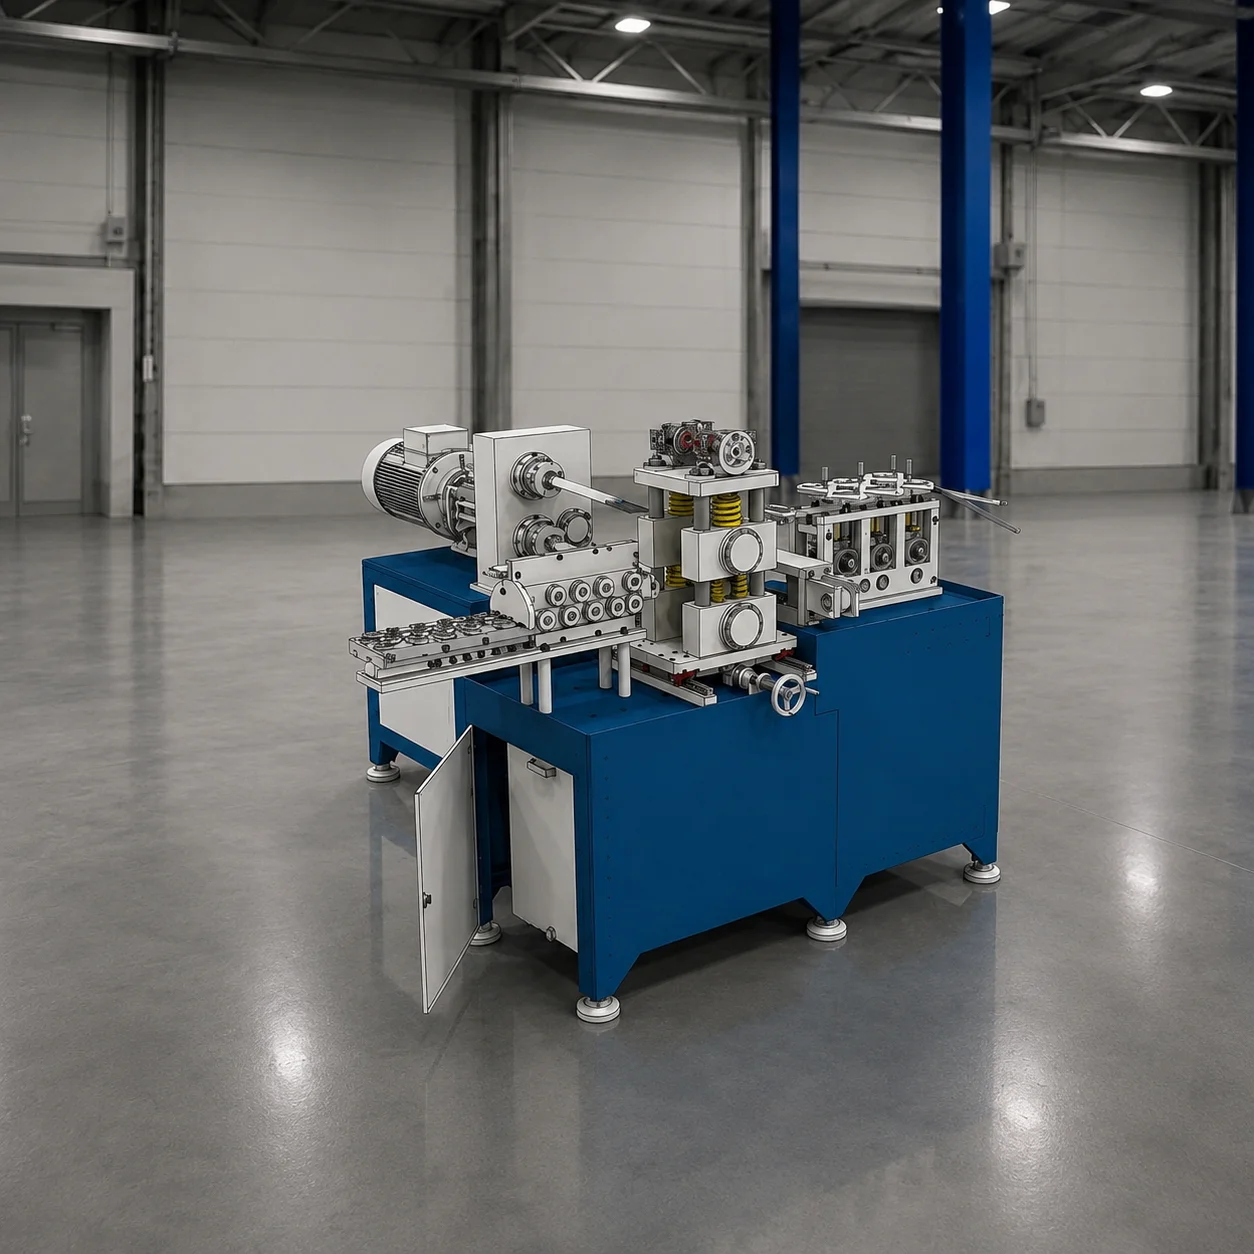
ورق سوراخدار بریدهشده در دستگاه رول فرمینگ ۱۶ تا ۱۸ ایستگاهی گام به گام خم میشود. چون هر ایستگاه تغییر کوچکی در شکل ایجاد میکند، به ورق فشار وارد نمیشود و پروفیل سینی صاف درمیآید. غلتکهای شکلدهی از فولاد C 4140 با سطح سختشده و شفتها از فولاد C 1050 ساخته میشوند. دستگاه بسته به مدل با توان ۱۱ تا ۲۲ کیلووات به سرعت خم ۲۴ تا ۳۶ متر در دقیقه میرسد.
تغییر سریع ابعاد با NC موتوری
خط سینیهایی با عرض ۵۰ تا ۶۰۰ میلیمتر (در پروژههای ویژه تا ۱۰۰۰ میلیمتر) و ارتفاع لبه ۴۰ تا ۱۰۰ میلیمتر تولید میکند. در تغییر ابعاد غلتکها باز نمیشوند؛ گروههای گیربکس با سیستم NC موتوری به پهلو جابهجا شده و خودبهخود روی ابعاد جدید تنظیم میشوند.
مصرف انرژی کم
به لطف سوراخکاری Rotary Punch، خط در هر متر تنها ۰٫۱۶ تا ۰٫۲۵ کیلوواتساعت انرژی مصرف میکند. در خطوط پرس این مقدار ۰٫۸ تا ۱٫۲ کیلوواتساعت است.