Profilare pe 16–18 stații în producția de paturi de cablu

De la rulou la patul de cablu: fluxul liniei
Pe linia de paturi de cablu YILSA, tabla din rulou trece pe rând prin: derulator → perforare Rotary Punch → îndreptare și alimentare → foarfecă ghilotină → profilare. Linia produce cu 24 de metri pe minut și este condusă integral de un singur operator instruit.
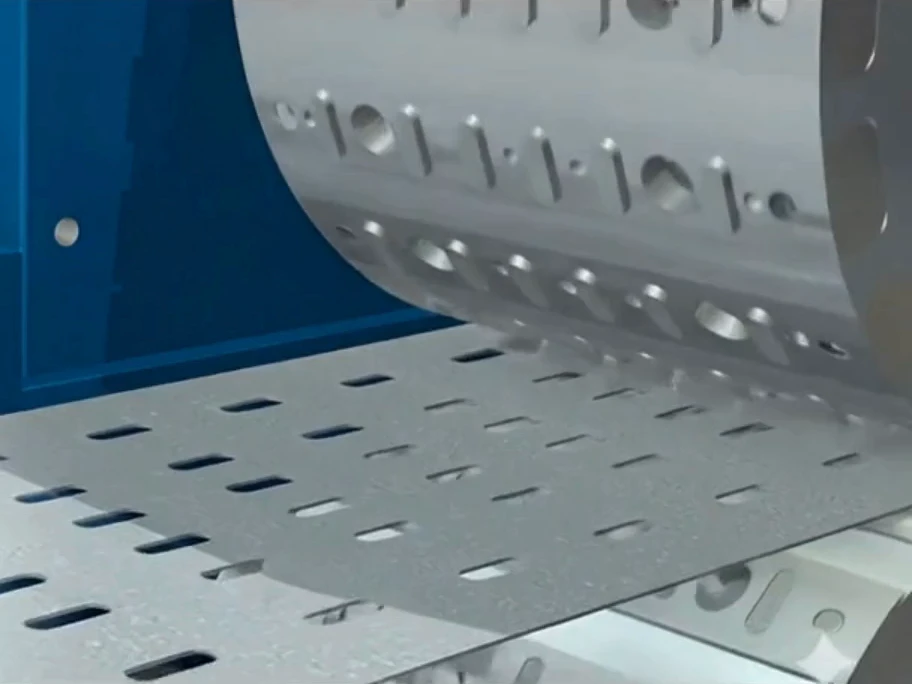
Perforare continuă cu Rotary Punch
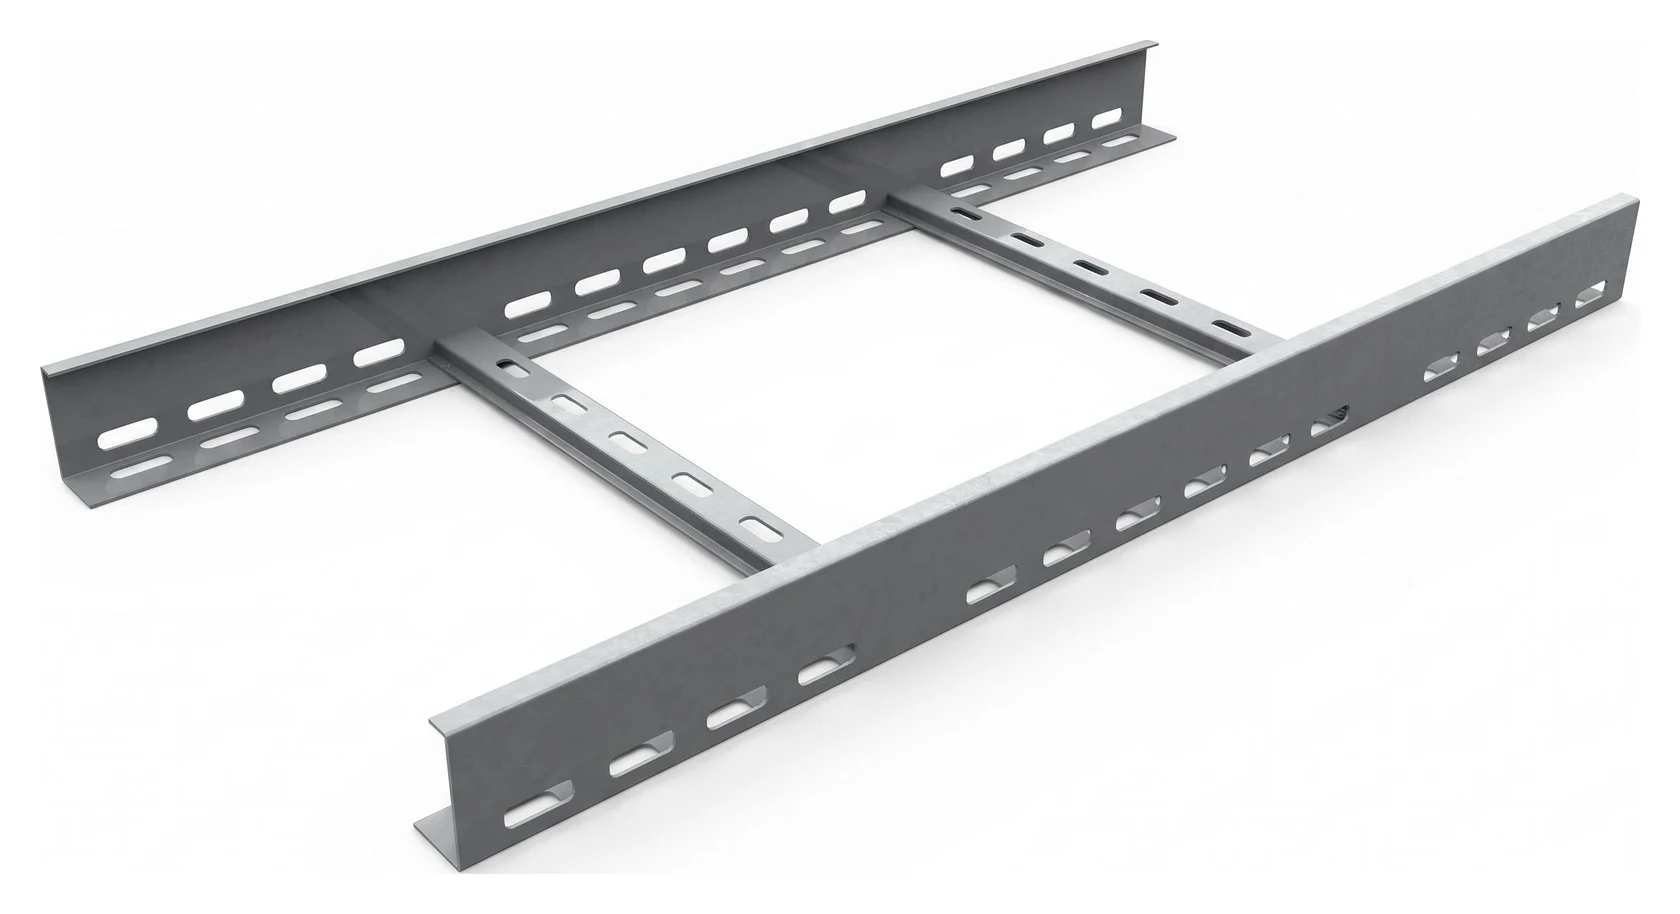
Tabla de 0,7–2,0 mm este perforată în timp ce trece fără oprire prin mașina Rotary Punch. Gaura standard este un oval de 7 × 18 mm la pas de 50 mm pe orizontală și 25 mm pe verticală. După îndreptătorul-alimentator, tabla perforată este debitată la lungime cu ghilotina. Lungimea se reglează în multipli de 50 mm: standard 2400 mm, se pot produce și 2500 și 3000 mm.
Îndoire progresivă pe 16–18 stații
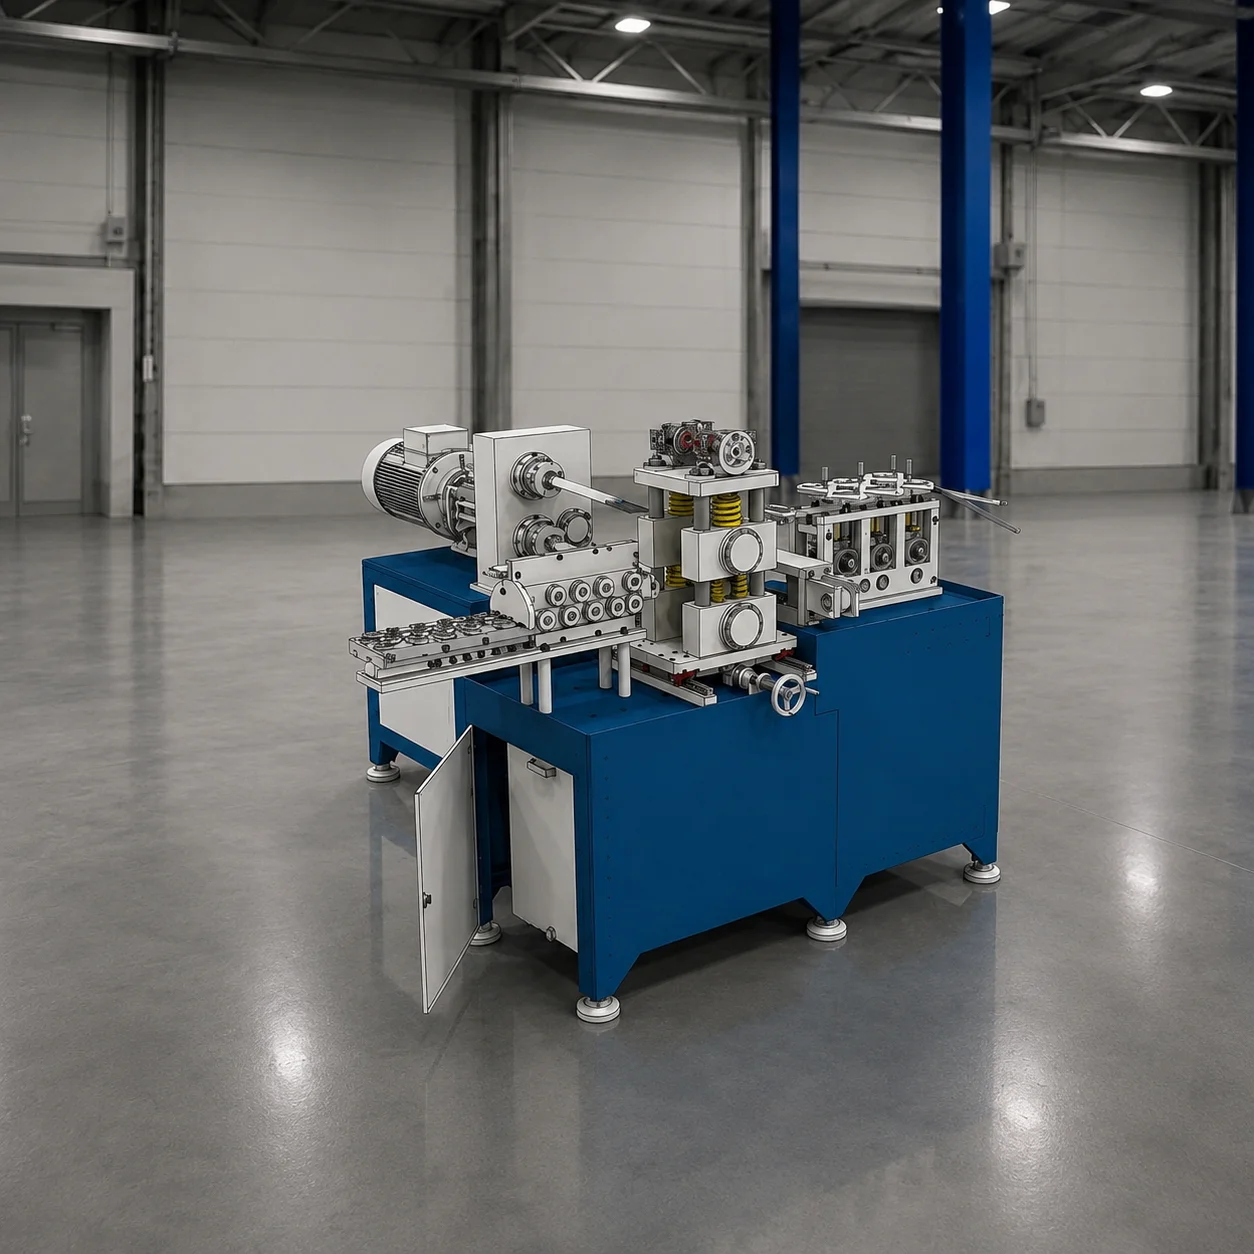
Tabla perforată debitată este îndoită pas cu pas pe mașina de profilat cu 16–18 stații. Fiecare stație schimbă puțin forma, astfel încât tabla nu este forțată, iar profilul iese corect. Rolele de formare sunt din oțel C 4140 cu suprafață călită, iar arborii din oțel C 1050. În funcție de model, mașina de 11–22 kW atinge 24–36 de metri pe minut.
Schimbare rapidă a dimensiunii cu NC motorizat
Linia produce paturi cu lățimea de 50–600 mm (până la 1000 mm în proiecte speciale) și înălțimea marginii de 40–100 mm. La schimbarea dimensiunii rolele nu se demontează: grupurile de reductoare se deplasează lateral cu sistemul NC motorizat și se reglează singure la noua dimensiune.
Consum redus de energie
Datorită perforării Rotary Punch, linia consumă doar 0,16–0,25 kWh pe metru. La liniile cu presă această valoare este de 0,8–1,2 kWh.