التشكيل بالدرفلة على 16–18 محطة في تصنيع حوامل الكابلات

من لفائف الصاج إلى حامل الكابلات: تسلسل الخط
في خط حوامل الكابلات من YILSA يمر الصاج الملفوف بالترتيب عبر: آلة فك اللفة ← تثقيب Rotary Punch ← التسوية والتغذية ← مقص المقصلة ← التشكيل بالدرفلة. وينتج الخط بسرعة 24 مترًا في الدقيقة، ويُدار بالكامل بمشغّل واحد مدرّب.
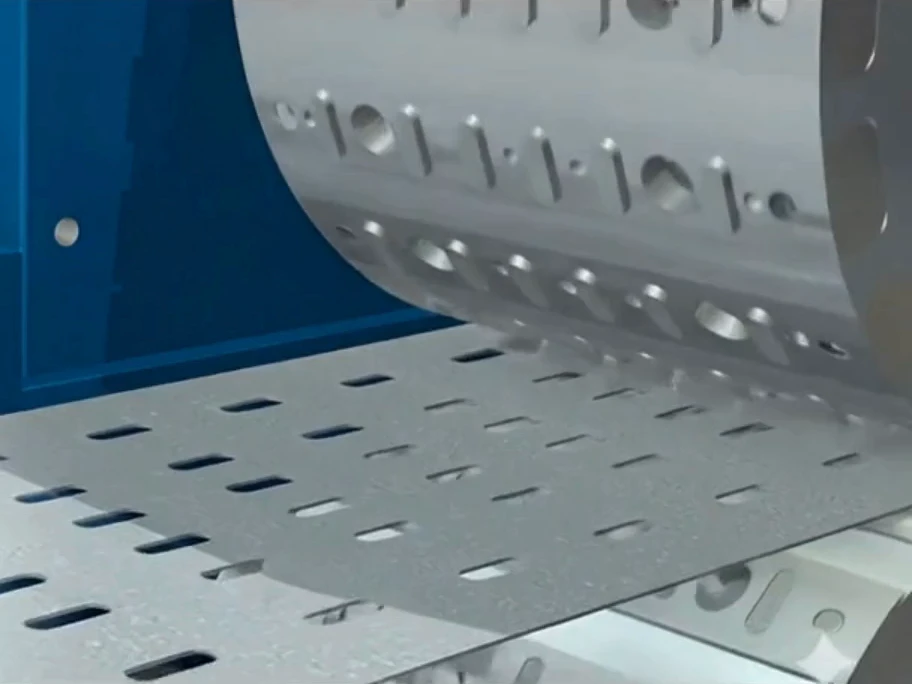
تثقيب متواصل بتقنية Rotary Punch
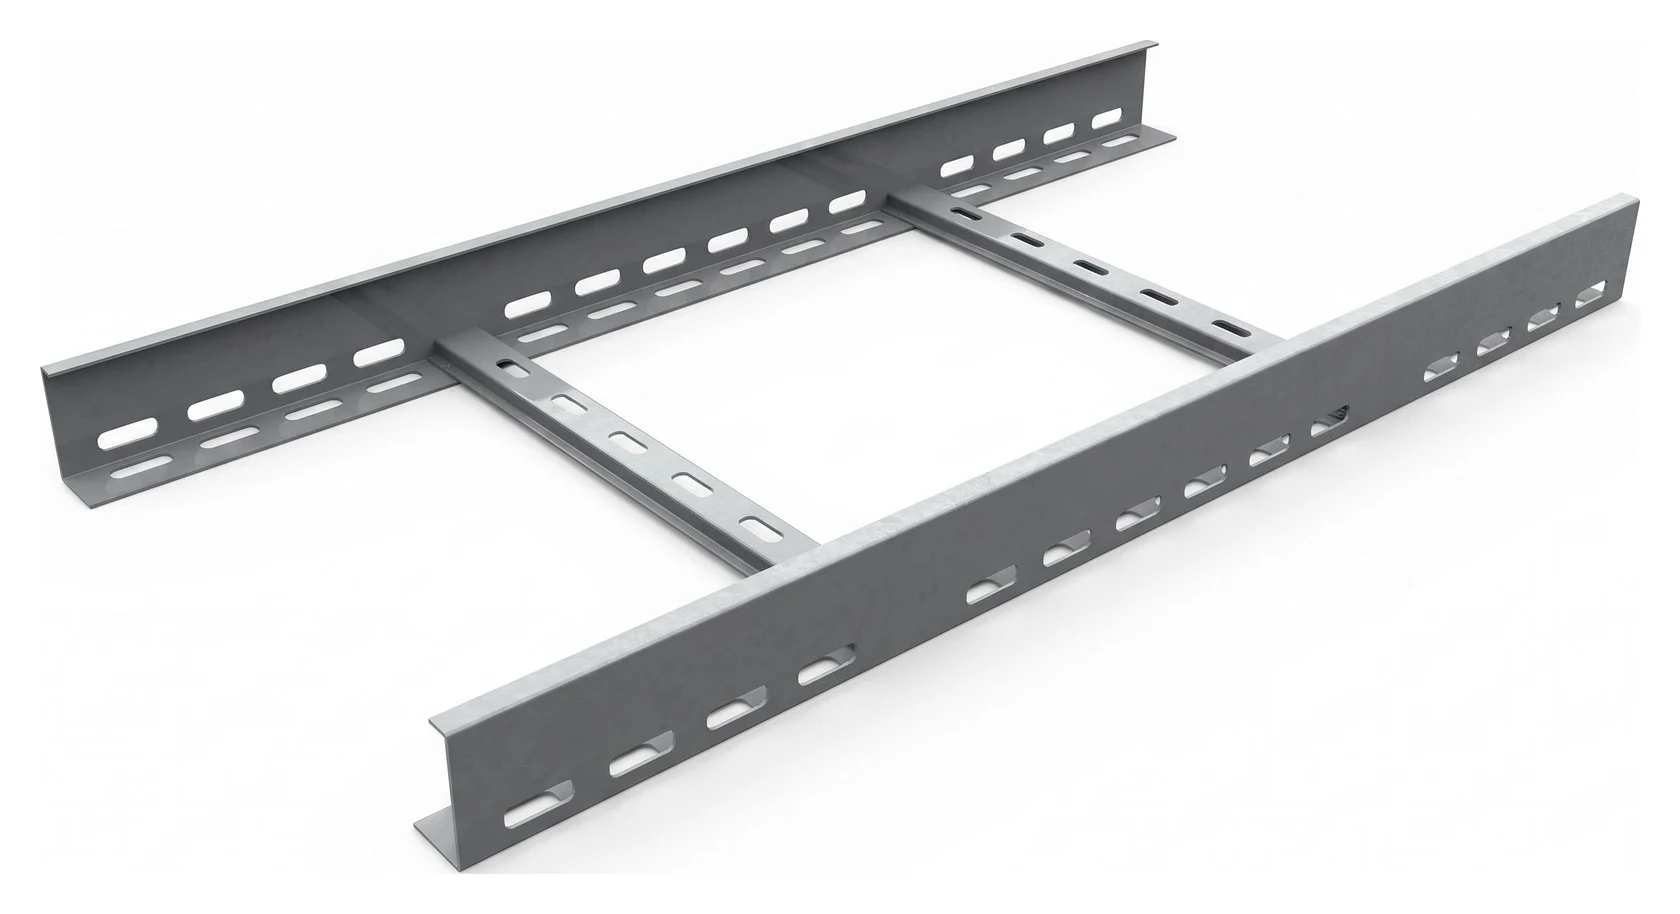
يُثقّب الصاج بسماكة 0.7–2.0 مم أثناء مروره دون توقف عبر آلة Rotary Punch. والثقب القياسي بيضاوي 7 × 18 مم بتباعد 50 مم أفقيًا و25 مم رأسيًا. وبعد وحدة التسوية والتغذية يُقص الصاج المثقب بالطول بالمقصلة. ويُضبط طول القص بمضاعفات 50 مم: الطول القياسي 2400 مم، ويمكن إنتاج 2500 و3000 مم.
ثني تدريجي على 16–18 محطة
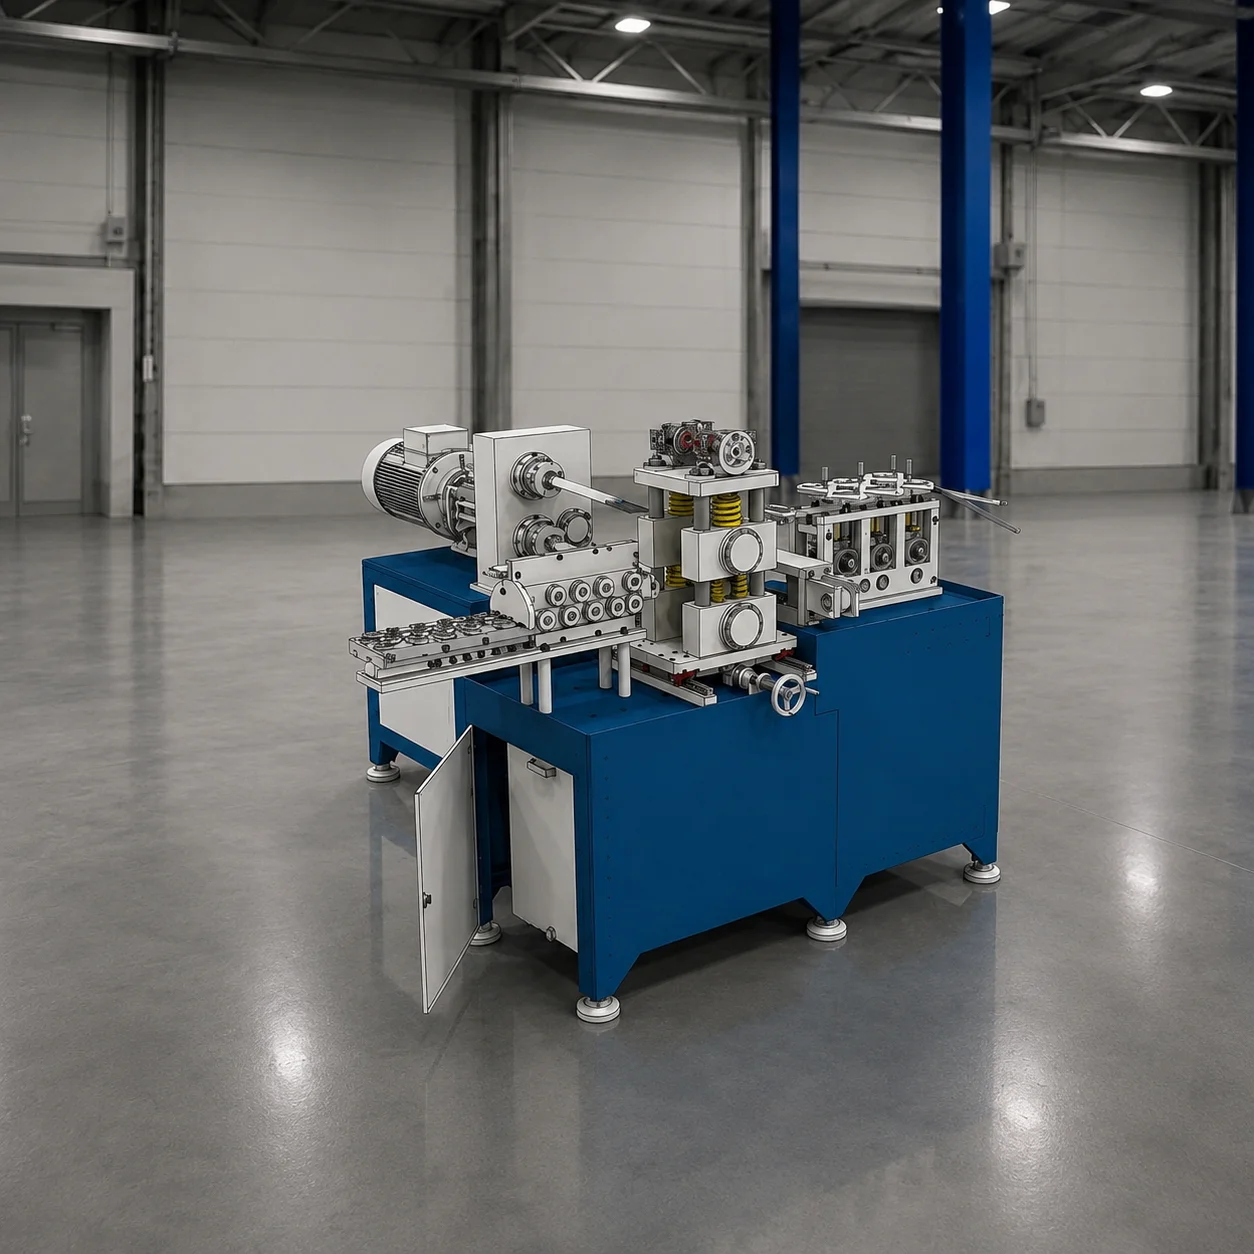
يُثنى الصاج المثقب المقصوص خطوة بخطوة في آلة التشكيل بالدرفلة ذات 16–18 محطة. ولأن كل محطة تُحدث تغييرًا صغيرًا في الشكل، لا يُجهد الصاج ويخرج المقطع سليمًا. وتُصنع أقراص التشكيل من فولاذ C 4140 مقسّى السطح، والأعمدة من فولاذ C 1050. وتبلغ الآلة حسب الطراز وبقدرة 11–22 كيلوواط سرعة ثني 24–36 مترًا في الدقيقة.
تغيير سريع للمقاس بنظام NC بمحرك
ينتج الخط حوامل بعرض 50–600 مم (حتى 1000 مم في المشاريع الخاصة) وارتفاع جانب 40–100 مم. وعند تغيير المقاس لا تُفك البكرات، بل تنزاح مجموعات علب التروس جانبيًا بـنظام NC بمحرك وتضبط نفسها على المقاس الجديد.
استهلاك منخفض للطاقة
بفضل التثقيب بتقنية Rotary Punch يستهلك الخط 0.16–0.25 كيلوواط ساعة فقط للمتر، بينما يبلغ هذا في خطوط المكابس 0.8–1.2 كيلوواط ساعة.