Masses d'équilibrage : comment atteindre 0 % de chute et ±0,5 g de précision ?
Du fil machine à la bande plate : l'écrasement
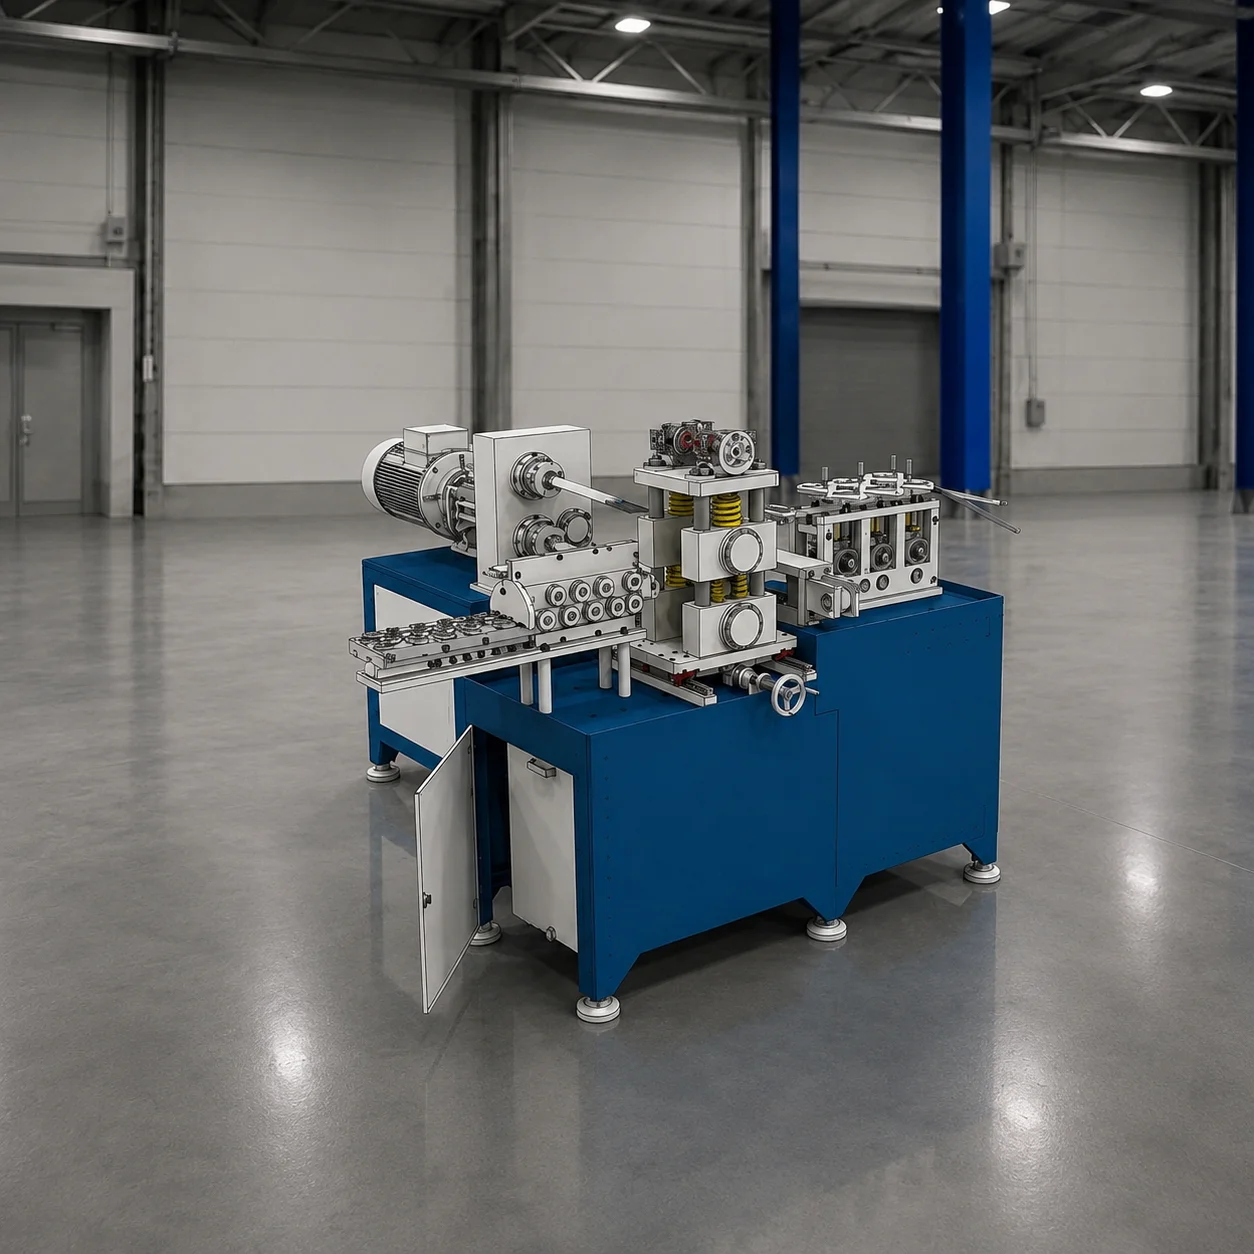
Dans la fabrication de masses d'équilibrage, le premier poste de coût est la matière. Au lieu d'acheter de la bande plate, la ligne YILSA utilise du fil machine bas carbone Ø8 mm (SAE 1006 / 1008), facile à trouver. La machine d'écrasement le transforme par formage à froid en bande plate de 11,5 × 3 mm. Cette méthode apporte jusqu'à 40 % d'économie sur le coût matière.
La machine de 11 kW tourne à 16 mètres par minute. La chaleur de formage est évacuée par un refroidissement en circuit à 5 % d'huile soluble. Le cylindre pouvant être décalé horizontalement pour changer le point d'écrasement, l'usure ne se concentre pas sur une zone et l'outil dure plus longtemps.
0 % de chute : la coupe Rotary Punch
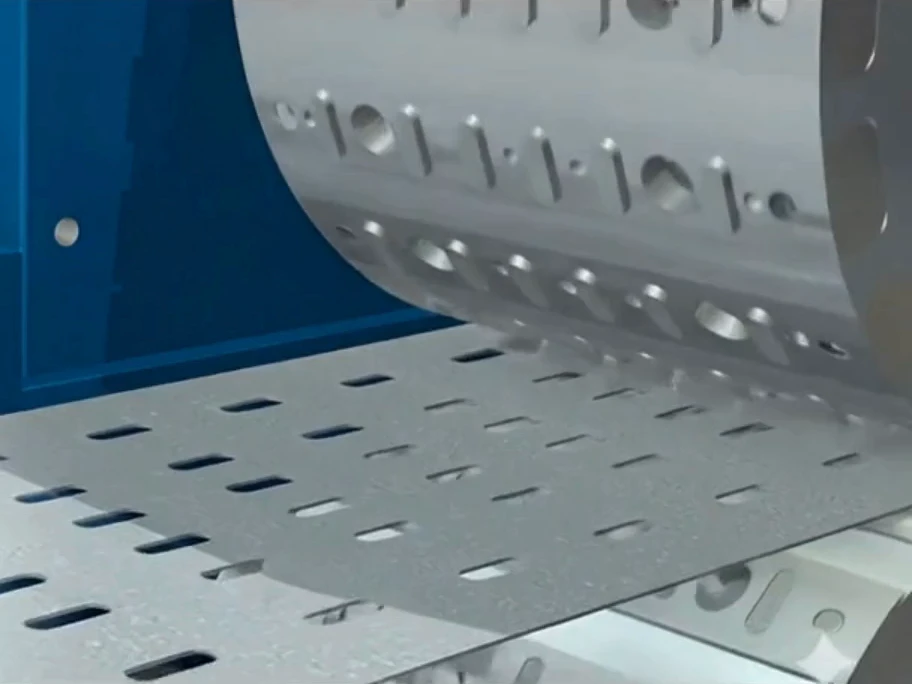
La bande plate traverse sans arrêt la machine de découpe Rotary Punch à double tambour. Les tambours la coupent comme des ciseaux en segments de masse et frappent en même temps le poids et le logo. La coupe ne produit ni copeaux ni rebuts : toute la matière devient produit, soit 0 % de chute.
La machine de 3 kW coupe 60 000 masses (environ 300 kg) par heure et ne consomme que 1,37 kWh pour 100 000 pièces.
Précision de ±0,5 g
La précision dépend de deux choses : une section de bande constante et une longueur de coupe invariable. Sur la machine d'écrasement, l'écartement des cylindres est réglé avec précision ; sur les tambours Rotary Punch, l'écart entre lames est fixe. L'écart reste ainsi dans la limite de ±0,5 g sur la barrette de 60 g.
Adhésivage et emballage
Les masses coupées sont alignées sans intervention manuelle sur un adhésif double face acrylique à film de protection bleu. Les dispositions standard sont des barrettes de 60 g : 12 × 5 g ou 4 × 5 g + 4 × 10 g. Sur demande, le film déborde de l'adhésif pour former une languette facile à retirer avec des gants. L'aligneuse traite 90 kg par heure et l'unité d'emballage prépare 15 cartons par heure, de 100 barrettes (6 kg) chacun.