Hogyan érhető el 0% hulladék és ±0,5 g pontosság a keréksúlygyártásban?
Huzalból lapos szalag: a lapítás
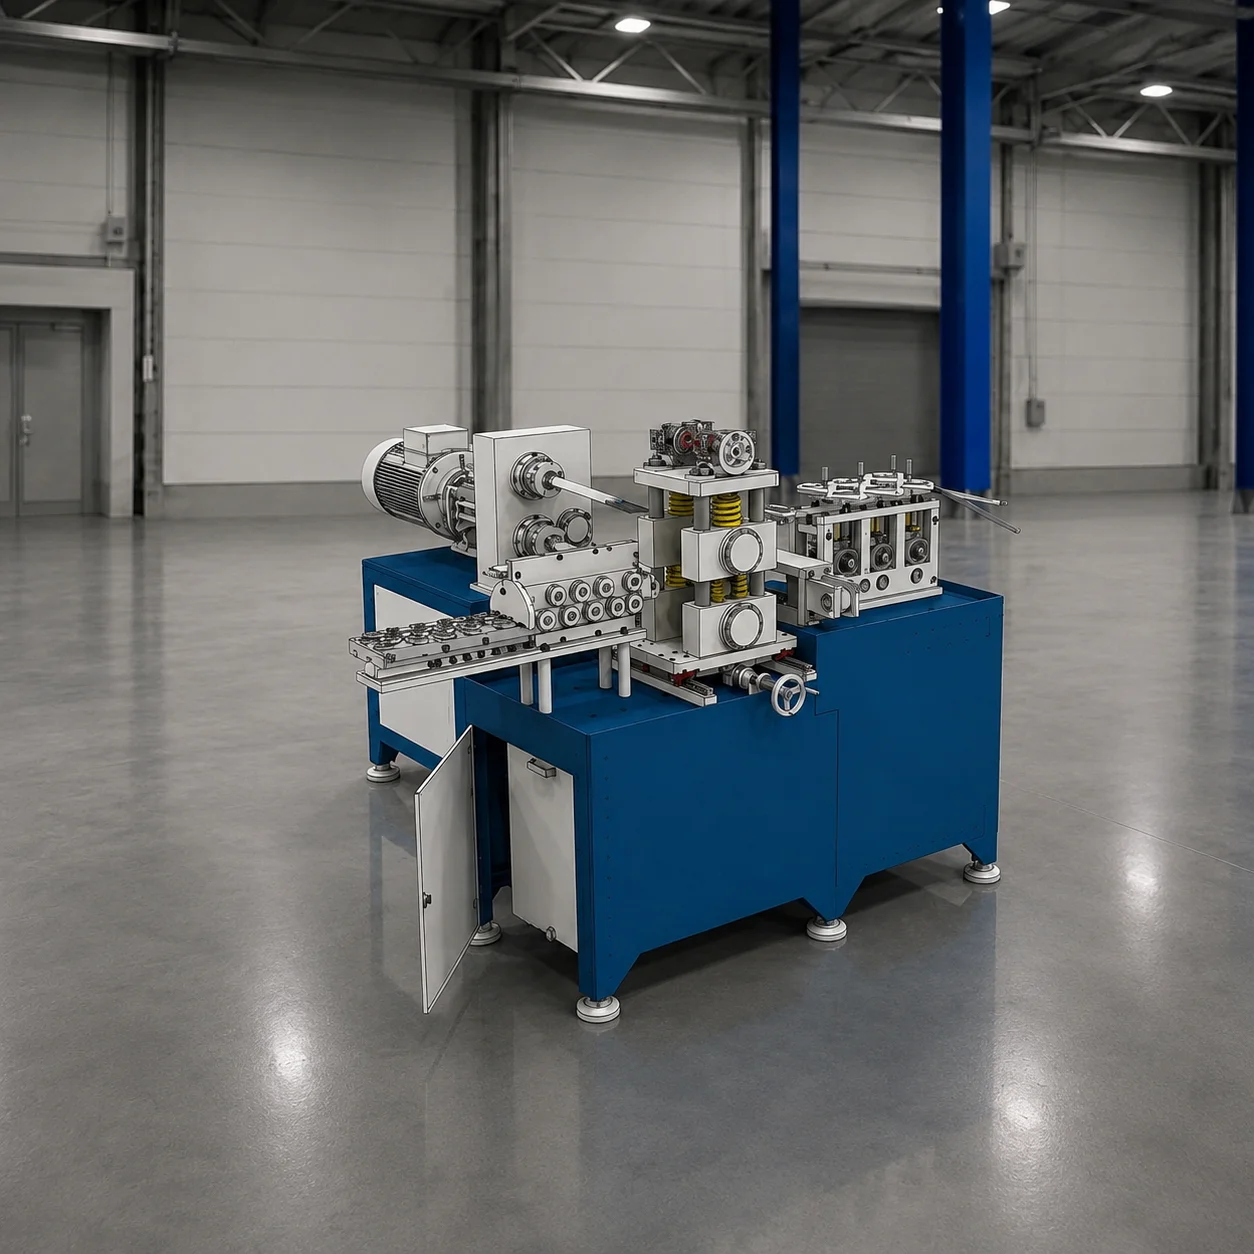
A keréksúlygyártás legnagyobb költségtétele az alapanyag. Kész lapos szalag vásárlása helyett a YILSA sor a piacon könnyen beszerezhető Ø8 mm-es alacsony széntartalmú hengerelt huzalt (SAE 1006 / 1008) használja. A drótlapító gép hidegalakítással 11,5 × 3 mm-es keresztmetszetű lapos szalaggá alakítja. Ez a módszer akár 40% megtakarítást hoz az alapanyagköltségben.
A 11 kW-os gép percenként 16 méterrel dolgozik. Az alakítási hőt 5%-os fúróolajos keringtetett hűtés vezeti el. Mivel a henger vízszintesen eltolható és a lapítási pont változtatható, a kopás nem egy helyen koncentrálódik, és a szerszám tovább bírja.
0% hulladék: vágás Rotary Punch-csal
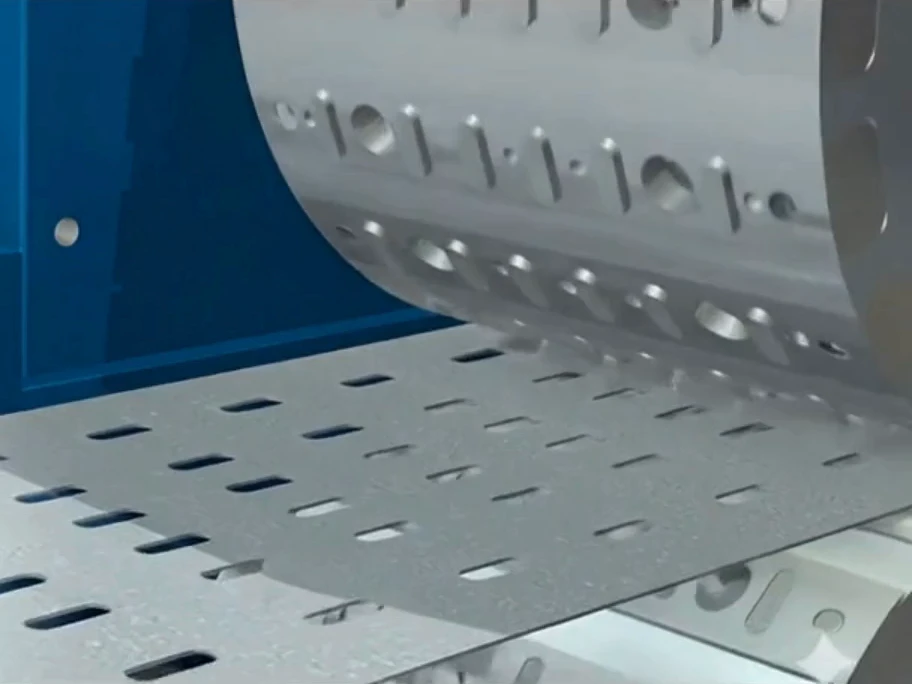
A lapos szalag megállás nélkül halad át a kétdobos Rotary Punch vágógépen. A dobok ollóként vágják súlyszegmensekre, és közben ráütik a súlyt és a logót. A vágás nem termel forgácsot vagy hulladékot, így a teljes alapanyag termékké válik: 0% hulladék.
A 3 kW-os gép óránként 60 000 súlyt (kb. 300 kg-ot) vág, és 100 000 darabhoz mindössze 1,37 kWh energiát használ.
±0,5 g pontosság
A súlypontosság két dolgon múlik: az állandó szalagkeresztmetszeten és a változatlan vágáshosszon. A lapítógépen a hengerrés pontosan beállítható, a Rotary Punch dobokon pedig a késtávolság rögzített. Így a 60 g-os csíkon az eltérés ±0,5 g határon belül marad.
Szalagozás és csomagolás
A levágott súlyokat kézi beavatkozás nélkül kék védőfóliás kétoldalas akrilszalagra rendezik. A szabványos elrendezések 60 g-os csíkok: 12 × 5 g vagy 4 × 5 g + 4 × 10 g. Igény szerint a fóliát a szalagnál szélesebbre hagyják, így kesztyűben is könnyen lehúzható fülű csík készül. A sorba rendező gép óránként 90 kg terméket dolgoz fel, a csomagolóegység pedig óránként 15 dobozt készít, dobozonként 100 csíkkal (6 kg).