كيف يتحقق هدر 0% ودقة ±0.5 غ في تصنيع أوزان العجلات؟
من قضبان الأسلاك إلى الشريط المسطح: تسوية السلك
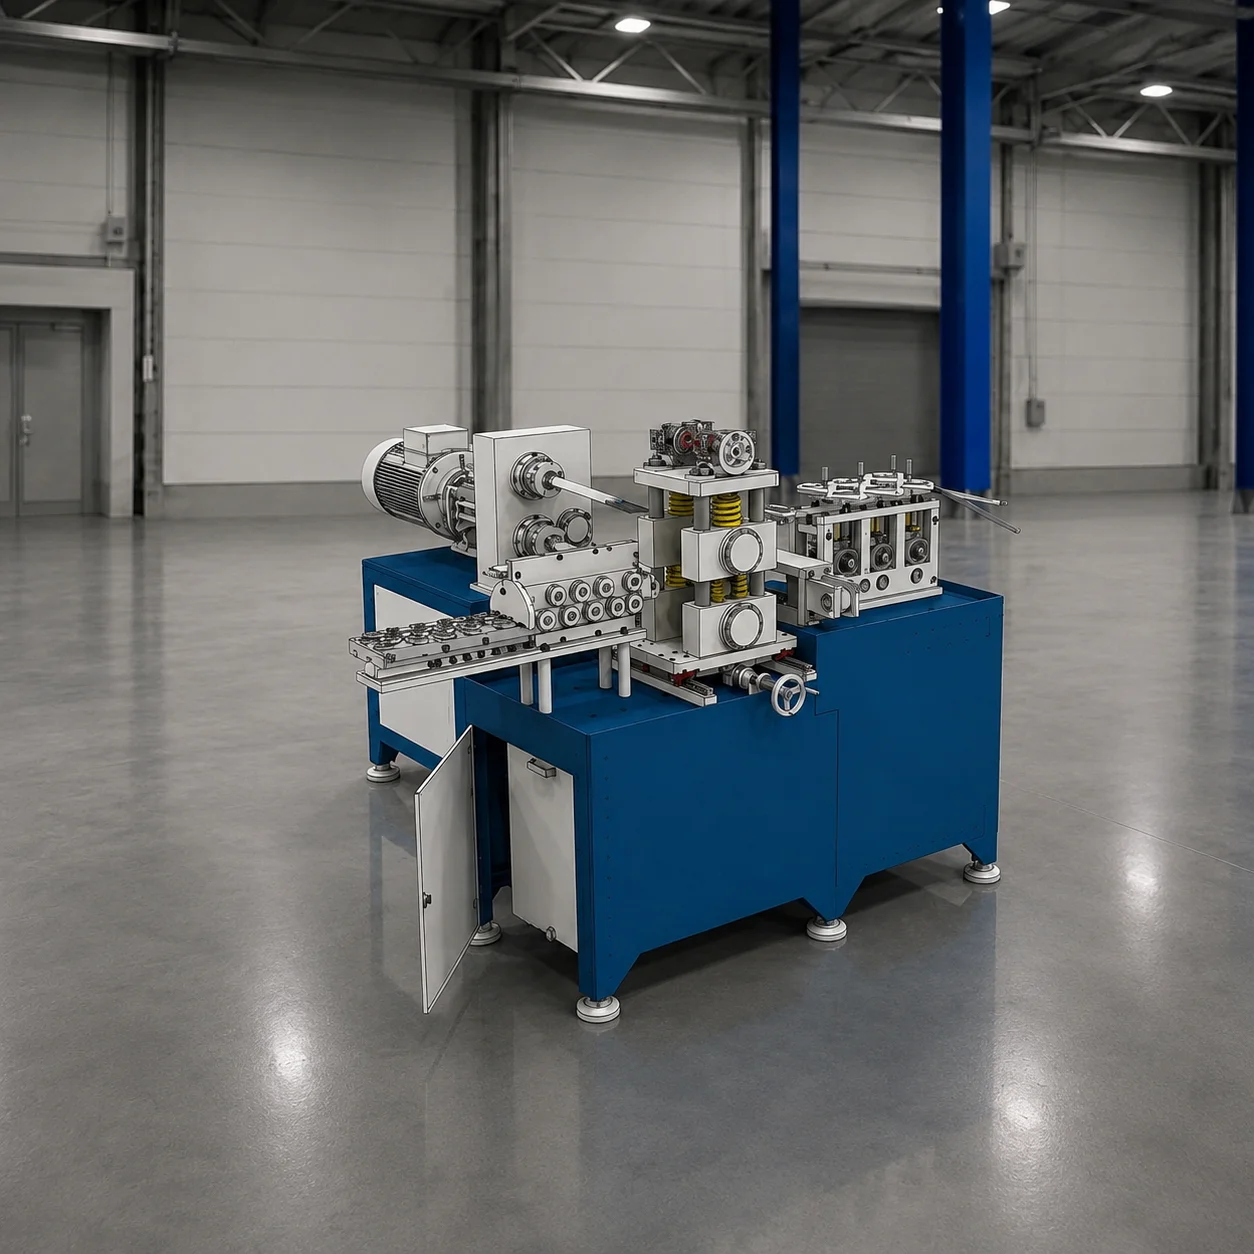
المادة الخام هي أكبر بند تكلفة في إنتاج أوزان العجلات. فبدل شراء شرائط مسطحة جاهزة، يستخدم خط YILSA قضبان أسلاك منخفضة الكربون Ø8 مم (SAE 1006 / 1008) المتوفرة بسهولة. وتحوّلها آلة تسوية الأسلاك بالتشكيل على البارد إلى شريط مسطح بمقطع 11.5 × 3 مم. وتحقق هذه الطريقة توفيرًا يصل إلى 40% في تكلفة المواد الخام.
تعمل الآلة بقدرة 11 كيلوواط وبسرعة 16 مترًا في الدقيقة. وتُبرَّد حرارة التشكيل بنظام تبريد دوّار بمستحلب زيت 5%. ولأن الأسطوانة يمكن إزاحتها أفقيًا لتغيير نقطة التسوية، لا يتركز التآكل في منطقة واحدة ويطول عمر الأداة.
هدر 0%: القص بتقنية Rotary Punch
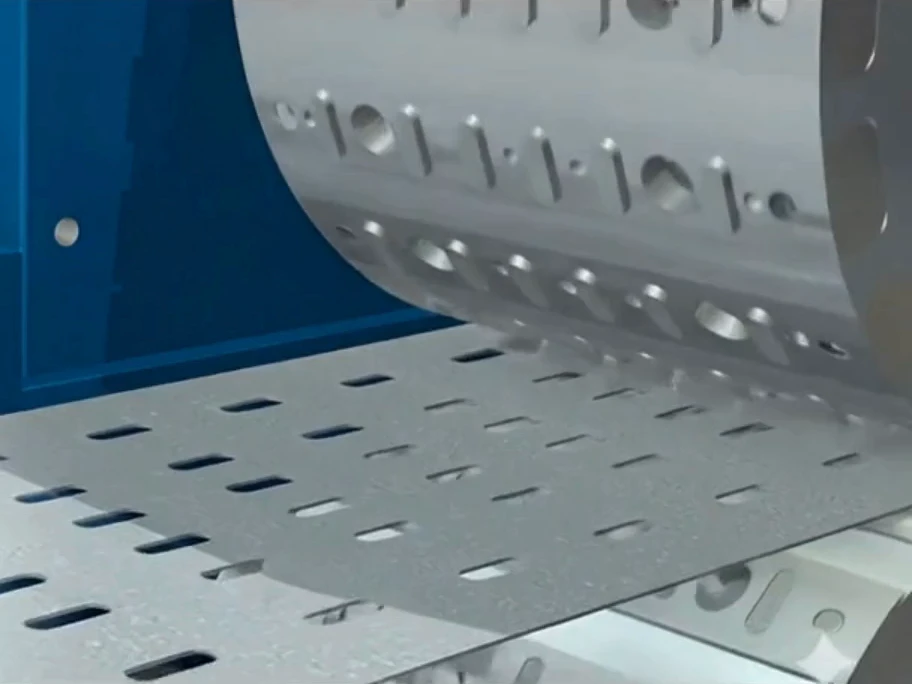
يمر الشريط المسطح دون توقف عبر آلة القص Rotary Punch ثنائية الأسطوانة. وتقصه الأسطوانتان كالمقص إلى قطع أوزان، وتطبعان عليها في الوقت نفسه الوزن والشعار. ولا ينتج عن القص رايش أو خردة، فتتحول المادة الخام كلها إلى منتج: هدر 0%.
تقص الآلة بقدرة 3 كيلوواط 60,000 وزن (نحو 300 كغ) في الساعة، وتستهلك 1.37 كيلوواط ساعة فقط لكل 100,000 قطعة.
دقة ±0.5 غ
تعتمد دقة الوزن على أمرين: ثبات مقطع الشريط وعدم تغيّر طول القص. ففي آلة تسوية الأسلاك تُضبط المسافة بين الأسطوانات بدقة، أما المسافة بين السكاكين في أسطوانات Rotary Punch فثابتة. ولذلك يبقى الانحراف على شريط 60 غ ضمن حدود ±0.5 غ.
اللصق والتعبئة
تُرص الأوزان المقصوصة دون تدخل يدوي على شريط أكريليكي مزدوج الوجه بغشاء حماية أزرق. والترتيبات القياسية شرائط بوزن 60 غ: 12 × 5 غ أو 4 × 5 غ + 4 × 10 غ. وعند الطلب يُترك الغشاء أعرض من الشريط لإنتاج شرائط بلسان يسهل نزعه بالقفازات. وتعالج آلة الرص 90 كغ في الساعة، بينما تجهّز وحدة التعبئة 15 صندوقًا في الساعة بواقع 100 شريط (6 كغ) لكل صندوق.